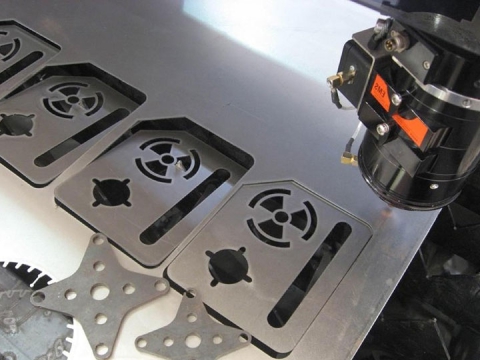
ჭრის სიზუსტე, ბოჭკოვანი ლაზერული ჭრის სისტემა ამჟამად ინდუსტრიაში ჩარხების ხარისხის გასაზომად გამოყენებული ძირითადი სტანდარტული პარამეტრია. აღჭურვილობის გაყიდვების ბმულში, გაყიდვების პერსონალს ექნება პროდუქტის დამუშავების შესრულების კონკრეტული აღწერა. მათ შორის, ბოჭკოვანი ლაზერული საჭრელი მანქანის ჭრის სიზუსტე ძირითადად 0.5mm შეცდომის დიაპაზონი, რა თქმა უნდა, ზოგიერთი მწარმოებელი გვთავაზობს მაღალი სიზუსტის ლაზერულ საჭრელ დაზგებს 0.3 მმ-მდე დამუშავების სიზუსტით, მაგრამ საერთო ჯამში, ჭრის სიზუსტეში მაინც არსებობს გარკვეული შეცდომის დიაპაზონი, რასაც ჩვენ დამუშავების მასშტაბის ტოლერანტობას ვუწოდებთ.
ბოჭკოს მუშაობა ლაზერული ლითონის საჭრელი მანქანა ეფუძნება კომპანიის ჭრის ნახაზების დიზაინს, ხოლო ზოგადი ნაწილების ჭრის ნახაზებზე მკაფიოდ არის მონიშნული ტოლერანტობის არეები და მნიშვნელობები. იმის გათვალისწინებით, რომ ჭრის ნაწილების ტოლერანტობის ზონის პოზიცია ვერ იქნება თანმიმდევრული, ფაქტობრივი ჭრის პროცესში შესაძლებელია ზემოაღნიშნული ტოლერანტობის ზონის აღმოფხვრა სხვადასხვა ტექნოლოგიური საშუალებით.
ბოჭკოვანი ლაზერული ჭრის სისტემის პროგრამირებისას, თუ მეთოდები და ტექნიკა სწორად გამოიყენება, დიდი მნიშვნელობა აქვს CNC ჩარხების დამუშავების სიზუსტის უზრუნველყოფას და გაუმჯობესებას. ნაწილების მრავალი ზომა აღნიშნულია ტოლერანტობით და ტოლერანტობის ზონის პოზიცია შეიძლება არ იყოს თანმიმდევრული და NC პროგრამა ზოგადად შედგენილია ნაწილის კონტურის, ანუ ნაწილის ძირითადი ზომის მიხედვით, ტოლერანტობის ზონის პოზიციის გავლენის უგულებელყოფით. ამ გზით, მაშინაც კი, თუ CNC ჩარხების სიზუსტე ძალიან მაღალია, დამუშავებული ნაწილები შეიძლება არ აკმაყოფილებდეს მის განზომილებიან ტოლერანტობის მოთხოვნებს.
დამუშავების მეთოდებისა და მეთოდების თვალსაზრისით, თავდაპირველად შეგიძლიათ განიხილოთ რადიუსის კომპენსაციის გამოყენება ჭრის ტოლერანტობის ზემოქმედების კომპენსაციისთვის. ამ ტიპის მეთოდი შედარებით მარტივია რეალური ჭრის ოპერაციებისთვის. კონკრეტული იდეა იმაში მდგომარეობს, რომ ბოჭკოვანი ლაზერული საჭრელი მანქანის მართვის სისტემაზე დაპროგრამება და შესრულება კვლავ ძირითადი ზომის მიხედვით მოხდეს. ანუ, გაანგარიშება და პროგრამირება კვლავ ნაწილის ძირითად ზომაზეა დაფუძნებული და ყველა გარე წრის დასამუშავებლად გამოიყენება იგივე სატრიალო ხელსაწყო, ხოლო სხვადასხვა ტოლერანტობის ზონების მქონე ზომების დამუშავებისას გამოიყენება ხელსაწყოს რადიუსის კომპენსაციის სხვადასხვა მნიშვნელობები. ამ მეთოდით, პირველ რიგში, უნდა იცოდეთ ხელსაწყოს წვერის რკალის რადიუსი (ამ ნაწილის დამუშავების ტრაექტორია პარალელურია X ღერძის და Z ღერძის, ხელსაწყოს წვერის რკალის რადიუსის ცოდნა არ გჭირდებათ), ამიტომ მისი გამოყენება მოუხერხებელია და მისი გამოყენება მხოლოდ ზოგიერთ CNC სისტემაზეა შესაძლებელი.
ზემოაღნიშნული პროცესი შესაძლოა შედარებით რთული იყოს ჭრის შემდგომ ოპერაციაში. თუ ჭრის ადრეულ ეტაპზე ნახაზის მოთხოვნების შესაბამისად შესაძლებელია მოჭრილი ნაწილის ზომის შესაბამისად შეცვლა, ასევე შესაძლებელია ტოლერანტობის არეალის გავლენის აღმოფხვრა. კონკრეტული იდეა მდგომარეობს ძირითადი ზომისა და ტოლერანტობის ზონის პოზიციის შეცვლაში; განხორციელების ასპექტი მდგომარეობს ძირითადი ზომისა და ტოლერანტობის ზონის პოზიციის კორექტირებაში იმ პირობით, რომ ნაწილის ზღვრული ზომა უცვლელი რჩება.
ზოგადად, რეგულირდება სიმეტრიული ტოლერანტობის ზონის, კორექტირებული ძირითადი ზომისა და ტოლერანტობის მიხედვით. პროგრამირება ხორციელდება კორექტირებული ძირითადი ზომის მიხედვით, ისე, რომ იგივე სატრიალო ხელსაწყო და იგივე ხელსაწყოს კომპენსაციის მნიშვნელობა (ამ მაგალითში დამუშავების გზა პარალელურია X და Z ღერძების და ხელსაწყოს კომპენსაცია არ არის საჭირო) უზრუნველყოს დამუშავების სიზუსტე. რა თქმა უნდა, თუ ნაწილის დასასრულებლად საჭიროა დასრულება (მაგალითად, წვრილი დაფქვა), ძირითადი ზომა ასევე შეიძლება ოდნავ გაიზარდოს საკმარისი დაფქვის დასაშვები ოდენობის უზრუნველსაყოფად (ამ დროს, ტოლერანტობის ზონა ასიმეტრიულია).
რა ფაქტორები განსაზღვრავს ბოჭკოვანი ლაზერული საჭრელი მანქანის ჭრის სიზუსტეს? მოდით განვიხილოთ კონკრეტული.
როდესაც გვსურს ლითონების უფრო ზუსტად დაჭრა ბოჭკოვანი ლაზერული ჭრის სისტემით, უნდა გვესმოდეს, თუ რომელი ასპექტები იმოქმედებს ჭრის სიზუსტეზე, მოკლედ გაგაცნობთ შემდეგს:
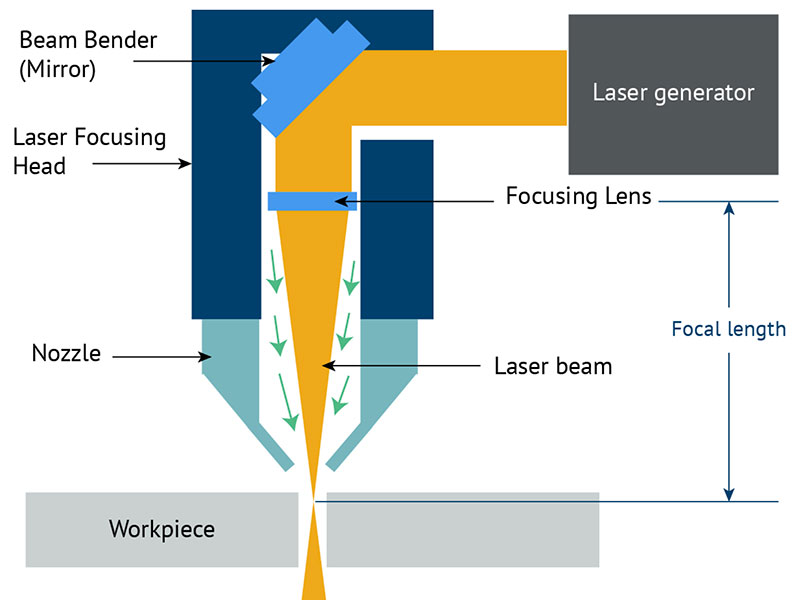
1. გამოსხივებული ლაზერული სხივი კონუსურია, ამიტომ საჭრელი ჭრილიც კონუსურია, ამ შემთხვევაში, ჭრილი 1mm უჟანგავი ფოლადი 4 მმ-ზე ბევრად პატარა იქნება.
ამგვარად, ლაზერული სხივის ფორმა ჭრის სიზუსტეზე გავლენის მქონე მთავარი ელემენტია. ასეთი კონუსის ფორმის ლაზერული სხივის ქვეშ, რაც უფრო სქელია სამუშაო ნაწილი, მით უფრო დაბალი იქნება მისი სიზუსტე და მით უფრო დიდი იქნება ჭრის ჭრილი.
2. როდესაც კონუსის ფორმის ლაზერული სხივები ერთმანეთზე ფოკუსირდება, ლაზერის წერტილი ამ დროს უფრო პატარა ხდება, ლაზერული ჭრის სიზუსტე უფრო და უფრო იზრდება, განსაკუთრებით კი ჭრილის სიგანე მცირდება. ამ დროს ყველაზე პატარა წერტილსაც კი შეუძლია მიაღწიოს 0.01mmეს ასევე ერთ-ერთი ფაქტორია, რომელიც გავლენას ახდენს ლაზერული საჭრელი მანქანების ჭრის სიზუსტეზე.
3. ამ შემთხვევაში, სხვადასხვა მასალის ჭრის სიზუსტე ოდნავ განსხვავებულია. ერთი და იგივე მასალის შემთხვევაშიც კი, ჭრის სიზუსტე იცვლება, თუ მასალის შემადგენლობა განსხვავებულია. შესაბამისად, ლაზერული ჭრის სიზუსტეზე გარკვეულ გავლენას ახდენს სამუშაო ნაწილის მასალაც.
4. სამუშაო მაგიდის სიზუსტე, თუ სამუშაო მაგიდა არ არის ზუსტი ან სხვა მიზეზების გამო, ეს გამოიწვევს მაღალი სიზუსტის ლაზერული ჭრის ეფექტს.
იმავე პირობებში, უჟანგავი ფოლადის ჭრა უფრო მაღალი სიზუსტით ხდება, ვიდრე ალუმინის, სპილენძის და სპილენძის.