ეს სახელმძღვანელო მთელი თემის რუკაა: რა არის და რა არ არის მანქანა, რას ხსნის თითოეული ღერძის კონფიგურაცია, როგორ მიმდინარეობს შაბლონის გარეშე სამუშაო პროცესი ნახაზიდან დასრულებულ შპინდელამდე და როგორ ცვლის ჩატვირთვის ავტომატიზაცია გამტარუნარიანობის მათემატიკას. იმ შემთხვევაში, თუ ქვეთემა იმსახურებს ცალკეულ დეტალურ განხილვას, ბმულები მასზე მიუთითებს, ამიტომ ეს გვერდი ცენტრად მიიჩნიეთ და გააანალიზეთ, თუ სად მიგიყვანთ თქვენი კითხვები.
რით განსხვავდება CNC ხის დაზგა მექანიკური დაზგისა და CNC როუტერისგან
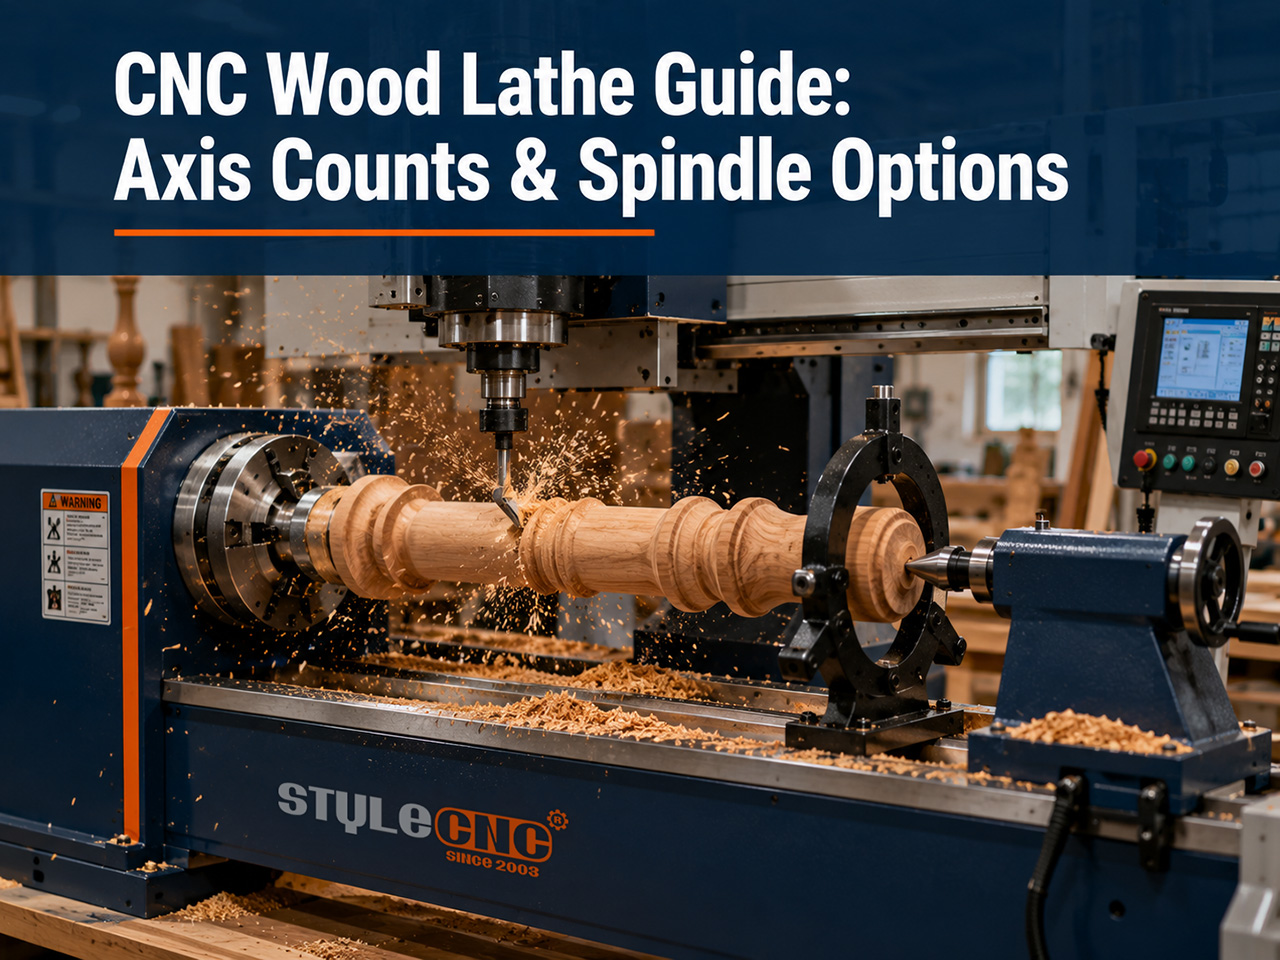
ხელით დამუშავებული ხის დაზგა კონდახს ატრიალებს, ხოლო მბრუნავი მანქანა მას ხელით აყალიბებს და თითოეული ნაწილი მბრუნავი მანქანის ოსტატობასა და დღის თანმიმდევრულობას ასახავს. CNC ხის დაზგა კონდახს იმავე გზით ატრიალებს, მაგრამ საჭრელს დაპროგრამებული ტრაექტორიით ამოძრავებს, ამიტომ მე-5 მეასე ბალუსტერი პირველს ემთხვევა შაბლონის ან გამოცდილი ხელის გარეშე.
როუტერის შედარება მყიდველებს კიდევ უფრო მეტად ატყუებს. მბრუნავი მე-4 ღერძის მქონე CNC როუტერს შეუძლია დატრიალებული ფორმის გამოკვეთა, მაგრამ ის მასალას მცირე ზომის როუტერის პირით აშორებს მრავალი გავლის შემდეგ, რაც მრგვალი პროფილებისთვის ნელია. დაზგა მასალას ერთი უწყვეტი ჭრით აშორებს სატრიალებელი პირით, რის გამოც ფეხი, რომლის დამონტაჟებასაც მბრუნავი როუტერის 20 წუთი სჭირდება, ერთ ან ორ წუთში იშლება დაზგიდან.
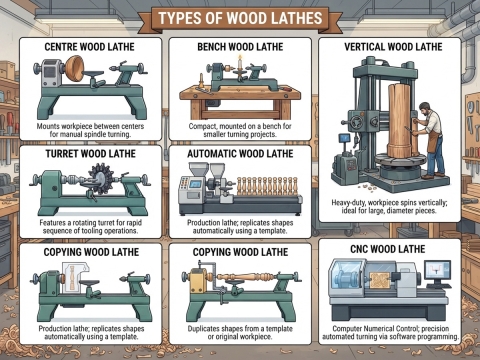
მყიდველები, როგორც წესი, ამას საკუთარი ტერმინებით აყალიბებენ: შეუძლია თუ არა ამ მანქანას სადილამდე ორმოცი ერთნაირი მაგიდის ფეხის დამზადება, თუ მაინც მჭირდება მბრუნავი მანქანა მოსახვევი სამუშაოებისთვის? ორივე კითხვაზე პასუხს ქვემოთ მოცემული ღერძის განყოფილება იძლევა, ხოლო უფრო ფართო გენეალოგიური ხე განხილულია... ხის სახევი მანქანების ტიპების ახსნა ყველასთვის, ვინც ერთმანეთის გვერდით ადარებს სახრახნისი დაზგის სტილებს.
ღერძის კონფიგურაციები და თითოეული მათგანის შესაძლებლობები
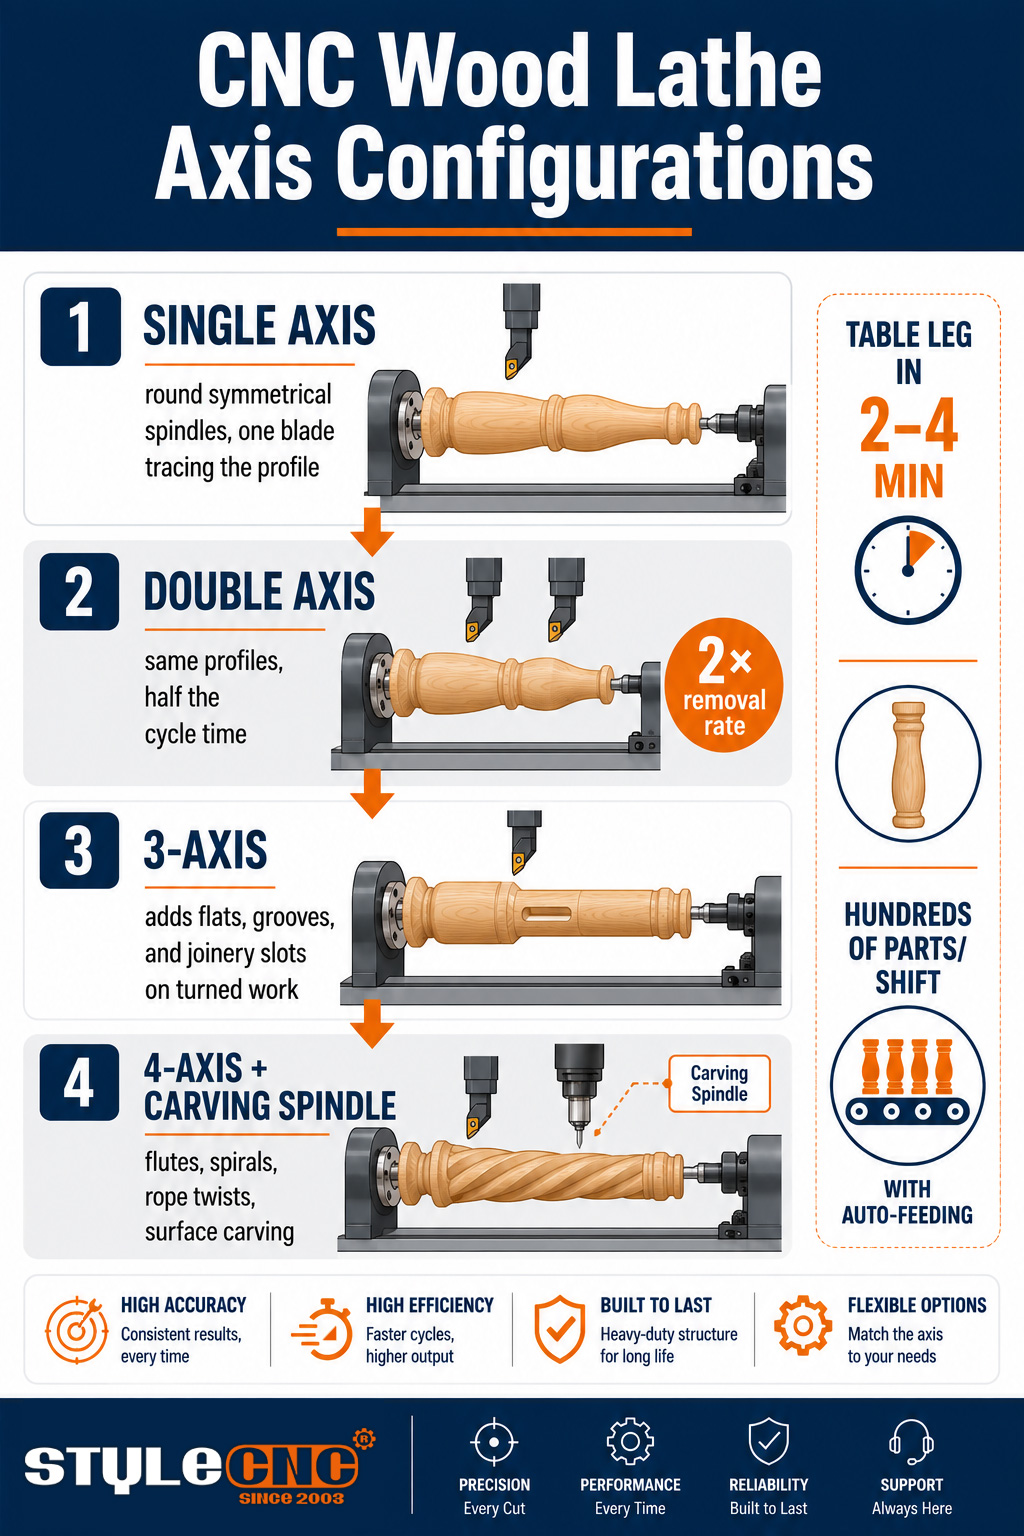
ხის დაზგაზე ღერძების რაოდენობა აღწერს, თუ რამდენ დამოუკიდებელ მოძრაობას ახორციელებს კონტროლერი და თითოეული ნაბიჯი ხსნის ნაწილის ახალ გეომეტრიას:
| კონფიგურაცია | რას ამატებს ის | ნაწილების გეომეტრია განბლოკილია | ტიპიური გამოყენება | გაზომვა |
|---|---|---|---|---|
| ერთი ღერძი | ერთი ხელსაწყოს ვაგონი, რომელიც პროფილს აკვირდება | მრგვალი სიმეტრიული ღერძები: ფეხები, ბალუსტერები, ბოძები | საწყისი წარმოების ბრუნვა | ნაწილები საათში თქვენს ყველაზე გრძელ შპინდელზე |
| ორმაგი ღერძი | 2 დანის ერთდროულად ჭრა | იგივე პროფილები დაახლოებით ორმაგი მოცილების სიჩქარით | მოცულობითი შპინდელის მუშაობა | ციკლის დრო თითო ფეხისთვის ერთ ღერძზე |
| 3 ღერძი | დამოუკიდებელი ხელსაწყოების ბილიკები კვალის მიღმა | ჭრილები, სიბრტყეები და ღარები დახვეულ ნაკეთობებზე | შერეული ტრიალი და სადურგლო სამუშაოების მომზადება | პარამეტრები ამოღებულია თითოეული ნაწილისთვის |
| 4-ღერძიანი კვეთის შპინდელით | ბრუნვის ღერძი პლუს როუტერის შპინდელი | ფლეიტები, სპირალები, თოკის გრეხილი, მრგვალზე ზედაპირის კვეთა | დეკორატიული და ინდივიდუალური ნამუშევრები | თქვენი კატალოგის წილი, რომელსაც კვეთილი დეტალები სჭირდება |
4-ღერძიანი დანადგარი იმსახურებს დამატებით სასჯელს, რომელსაც ყოველთვის იღებს, რადგან კვეთის შპინდელი ცვლის დანადგარის კატეგორიას. ბრუნვითი ღერძის მიერ სამუშაო ნაწილის ინდექსირებისა და მის გასწვრივ ჭრის შპინდელის მეშვეობით, დანადგარი აწარმოებს თოკის გრეხილებს, სპირალურ ღარებს და კვეთილ რელიეფებს, რომლებიც ადრე სპეციალისტს საჭიროებდა. სახელოსნოებს, რომლებიც კონფიგურაციებს შორის არჩევანს აკეთებენ, შეუძლიათ კომპრომისების გადალახვა. სახელმძღვანელო სწორი CNC ხის დაზგის შესაძენად, რომელიც თითოეულ კონფიგურაციას მისთვის შესაფერის პროდუქტის კატალოგებთან აწყვილებს.
შაბლონის გარეშე სამუშაო პროცესი: დასრულებულ შპინდელზე ხატვა
სამუშაო პროცესი იწყება პროგრამულ უზრუნველყოფაში და არა მანქანაში. ოპერატორი ხატავს ან იმპორტს ნაწილის ნახევარპროფილს, დასრულებული შპინდელის ერთი მხარის მარტივ 2D კონტურს. CAM ფენა გარდაქმნის ამ კონტურს ხელსაწყოს ბილიკებად, გამოთვლის უხეში დამუშავების გზებს, რომლებიც კვადრატულ ცარიელ წრეს ამუშავებს და დასრულების გზებს, რომლებიც საბოლოო მრუდს ქმნის.
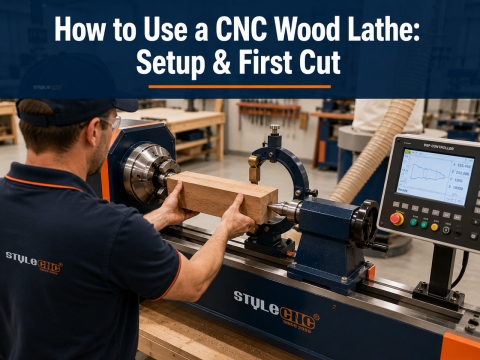
მანქანაზე ციკლი ასეთია: ჩატვირთვა, დამაგრება, გაშვება. სამუშაო ნაწილი ბრუნავს, უხეში დამუშავების პირი წამებში ასწორებს მას და ამუშავებს, პროფილის პირი კი დაპროგრამებულ მრუდს ბოლომდე მიჰყვება. ნაწილის შეცვლა ფაილის მსგავსია: არც შაბლონებია საჭირო დასაჭრელად, არც მიმდევრებია საჭირო, არც მოდულია საჭირო სამუშაო ნაწილის სიგრძის შესაბამისობის გარდა. ეს არის შაბლონის გარეშე წარმოების პრაქტიკული მნიშვნელობა და სწორედ ამიტომ გახდა ამ მანქანებზე მოკლე, ინდივიდუალური გაშვების პროცესი ეკონომიური.
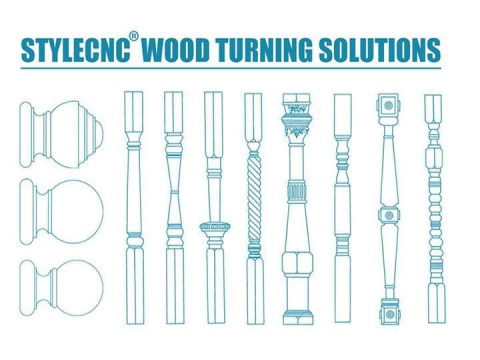
კონტროლერების უმეტესობა იღებს საერთო CAD ფორმატებს და შიდა რეჟიმში წარმოქმნის დატრიალების პროგრამას, ამიტომ ოპერატორები მუშაობენ პროფილებითა და პარამეტრებით და არა ნედლი G-კოდით. ავეჯის ფეხებზე, ბალუსტერებზე, ჯოხებსა და სვეტებზე საბოლოო შედეგების ვიზუალურად შეფასება ყველაზე მარტივია. CNC ხის გადასახვევი დაზგის პროექტის გალერეა, რომელიც თითოეული ნაწილის სტილს მის უკან მდგარ დაზგასთან აწყვილებს.
შპინდელები, საჭრელები და სამუშაო დამაგრება
სატრიალო, ჭრის და კვეთის ხელსაწყოები
სატრიალებელი დანა ასრულებს ძირითად სამუშაოს: ფიქსირებული პროფილის საჭრელი, რომელიც ხეს ჭრის ხის ბრუნვისას. ჭრილების საჭრელები დურგლობისთვის ბრტყელ და ღარებიან ადგილებს ამატებს. საჭრელი შპინდელი წარმოადგენს ცალკე მაღალსიჩქარიან ძრავას, რომელიც სტანდარტულ ბურღებს შეიცავს და ის მაშინ ირთვება, როდესაც დიზაინი მოითხოვს ზედაპირის დეტალებს, რომლებსაც სატრიალებელი დანა ვერ აღწევს.
ხანგრძლივი მარაგის შენახვა და მოკლევადიანი სამუშაო
შპინდელის სამუშაო დამჭერები წამყვანი ჩამკეტისა და კუდის კონტრს შორისაა, მყარი საყრდენით, რომელიც გრძელ, თხელ კონდულს გადახრისგან იცავს; მის გარეშე, თხელი ბალუსტერი სწრაფად მოძრაობს და პროფილი ტალღებად იქცევა. ჯამური და მოკლე ნაწილები ლოგიკას არღვევს, რადგან ისინი მხოლოდ წინა ფირფიტაზე ან ჩამკეტზეა დამონტაჟებული, მხოლოდ კონდუქტორზე. წარმოების ხის დაზგების უმეტესობა ჯერ შპინდელზეა აგებული და ჯამური ტევადობა დასადასტურებელი სპეციფიკაციაა და არა ვარაუდის.
ავტომატური ჩატვირთვა და გამტარუნარიანობა
ჩატვირთვის ავტომატიზაცია ყველა ზემოთ ჩამოთვლილ შემთხვევაში მამრავლია. ხელით ჩატვირთვის მანქანას მაინც სჭირდება ოპერატორის ყოფნა ყოველი ციკლისთვის; ავტომატური მტვირთავი მჭიდი ტენის ვაზნებს, დამჭერებს, აბრუნებს და გამოაგდებს უყურადღებოდ მანამ, სანამ მჭიდში მარაგი ინახება.
გამტარუნარიანობის სურათი მანქანების კლასის მიხედვით:
• ერთღერძიანი, ხელით დატვირთვა: მაგიდის ფეხი ყოველ 2-4 წუთში ოპერატორის თანხლებით.
• ორმაგი ღერძი: იგივე ფეხი დაახლოებით ციკლის ნახევარში, რადგან ერთდროულად 2 პირი ჭრის.
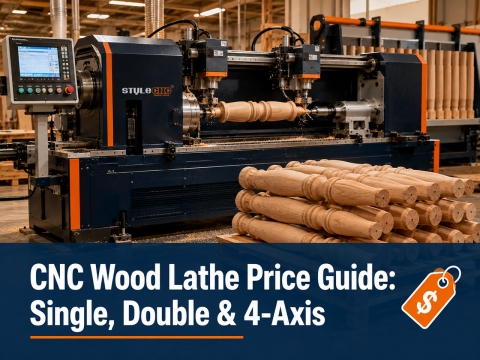
• ორმაგი ღერძის ავტომატური მიწოდება: ასობით ნაწილი ცვლაში, ერთი ოპერატორი კი რამდენიმე მანქანას უვლის.
• 4-ღერძიანი კვეთით: ციკლის დრო დამოკიდებულია კვეთის სიმკვრივეზე, მაგრამ ნაწილი დასრულებულია მეორე მანქანაზე გადასვლის ნაცვლად.
ავტომატიზაციის გადაწყვეტილება შრომის მათემატიკაა, ისევე როგორც ნებისმიერი მანქანის შეძენა: ავტომატური მიმწოდებელი თავის თავს ანაზღაურებს, როდესაც მის მიერ გათავისუფლებული ოპერატორი მეტ ღირებულებას ქმნის სახელოსნოს სხვაგან. მფლობელის გამოცდილება სხვადასხვა მოცულობით გროვდება. ხის სახარატო მანქანის მომხმარებელთა მიმოხილვებიდა ისინი გულახდილად საუბრობენ იმაზე, თუ საიდან დაინახა ავტომატიზაციამ თავისი ფასი და სად გაჩერდა.
CNC ხის დაზგის არჩევისას დაშვებული გავრცელებული შეცდომები
• წარმოების დასატრიალებლად ბრუნვადი ღერძიანი როუტერის შეძენა და ციკლის დროის დადგენა შეუძლებელია.
• საწოლის ზომა დღევანდელი ყველაზე გრძელი ნაწილის მიხედვით, მომავალ წელს ჩამოსული კიბის ფოსტის შეკვეთის გათვალისწინებით.
• სტაბილური დასვენების რეჟიმის გამოტოვება და მანქანისთვის დადანაშაულება წვრილმან სამუშაოზე ხმაურში.
• კვეთის შპინდელის გადახდა უბრალო მრგვალი ფეხების კატალოგით არასდროს გამოგადგებათ.
• მტვრის ამოღების იგნორირება, შემდეგ კი, პირველი დღის მეორე ნახევრისთვის, სახელმძღვანელო ბილიკების ნაფოტებში ჩამარხვა.
მოკლე სიის საკონტროლო სია
• ჩამოთვალეთ თქვენი რეალური ნაწილების ნაკრები: სიგრძეები, მაქსიმალური დიამეტრი და რამდენი დეტალია საჭირო კვეთილი.
ღერძების რაოდენობა ამ მიქსს შეუსაბამეთ და არა გვერდზე ყველაზე მძლავრ მანქანას.
• დაადასტურეთ კონდახის მაქსიმალური სიგრძე და საქანელა დიამეტრი თქვენს უდიდეს ნაწილზე არსებული ზღვრით.
• ავტომატური კვების შესახებ გადაწყვეტილება თქვენი შრომის მათემატიკის მიხედვით მიიღეთ და არა დემო ვიდეოდან.
• აპარატის გაგზავნამდე გადაამოწმეთ პროგრამული უზრუნველყოფის სამუშაო პროცესი თქვენი CAD ფაილებით.
ხშირად დასმული შეკითხვები
CNC ხის დაზგის დასამუშავებლად ისევ მჭირდება თუ არა დამუშავების უნარი?
მნიშვნელოვანია არა ხელით დამუშავების უნარი, არამედ დამუშავების უნარი: ნაკადის შერჩევა, წვრილი მასალის დაჭერა და ჭრილის წაკითხვა. კარგი ოპერატორი დაზგას რამდენიმე დღეში სწავლობს, ხელით დამუშავებას კი წლები სჭირდება.
CNC ხის დაზგა თუ CNC როუტერი მაგიდის ფეხებისთვის მბრუნავი ღერძით?
მრგვალი პროფილების რაოდენობის შემთხვევაში, დაზგა გადამწყვეტად იმარჯვებს ციკლის დროის მიხედვით, რადგან სატრიალებელი პირი განუწყვეტლივ ჭრის, ხოლო სახრახნისი წვრილმანს ჭრის. მბრუნავი სატრიალებელი თავის ადგილს იმსახურებს მაშინ, როდესაც ნაწილები ძირითადად კვეთილია და არა ძირითადად სატრიალებელი.
რას აკეთებს სინამდვილეში ორღერძიან მანქანაზე მე-2 ღერძი?
მას აქვს მეორე საჭრელი პირი, ამიტომ უხეში და პროფილირება ერთად ხდება ან 2 პროფილი ერთდროულად იჭრება. პრაქტიკული შედეგი იგივე შპინდელის სამუშაოზე მოცილების სიჩქარის თითქმის გაორმაგებაა.
შეუძლიათ ამ მანქანებით ღარების და სპირალების ჭრა, თუ მხოლოდ მრგვალი პროფილების?
მრგვალი პროფილები სატრიალო დანებიდან მიიღება; ღარებს, სპირალებს და თოკის დახვევებს კი 4-ღერძიანი დაზგის საჭრელი შპინდელი სჭირდება, რომელიც სამუშაო ნაწილს ინდექსირებას უკეთებს, ხოლო სახრახნისი მის გასწვრივ ჭრის.
რომელი პროგრამული უზრუნველყოფა მუშაობს CNC ხის დაზგაზე და მჭირდება თუ არა G-კოდის სწავლა?
დაზგები მოყვება სახვევი პროგრამული უზრუნველყოფას, რომელიც დახატულ ნახევარპროფილს პროგრამად გარდაქმნის და ოპერატორების უმეტესობა არასდროს ეხება ნედლ G-კოდს. თუ შეგიძლიათ ნაწილის კონტურის დახატვა ან იმპორტი, შეგიძლიათ მანქანა გაუშვათ.
რამდენად სწრაფია CNC დაზგა გამოცდილი ხელის მბრუნავი მანქანის წინააღმდეგ?
გამოცდილ მბრუნავ მანქანას შეუძლია უბრალო ფეხის ფორმირება ათ წუთში მოასწროს; ერთღერძიანი CNC მანქანა ამას 2-დან 4 წუთამდე ახერხებს, ორღერძიანი კი კიდევ უფრო სწრაფად და არც ერთი არ ანელებს სადილის შემდეგ. თანმიმდევრულობა პარტიის მასშტაბით უფრო დიდი სხვაობაა, ვიდრე ნედლი სიჩქარე.
შეუძლია თუ არა CNC ხის დაზგას თასების დატრიალება, თუ მხოლოდ შპინდელია?
საწარმოო მოდელები აგებულია შპინდელით, ცენტრებს შორის. ზოგიერთი მათგანი წინა პანელის მუშაობას შეზღუდული სიჩქარით უშვებს, მაგრამ თუ საქმე თასებზეა, თასების ტევადობა უნდა დადასტურდეს ცალსახად, იმის ნაცვლად, რომ იფიქროთ, რომ დაზგის სახელი მას ფარავს.
რა ზომის მარაგების დამუშავება შეუძლიათ ამ მანქანებს?
ჩვეულებრივი საწარმოო სადგამები ცენტრებს შორის დაახლოებით 1.5-დან 2.5 მეტრამდე მანძილზე მასალას ამუშავებენ, მაქსიმალური დატრიალების დიამეტრი კი 300-დან 400 მმ-მდეა, ხოლო გრძელი სადგამის ვარიანტები სვეტებისა და სვეტებისთვის კიდევ უფრო იჭიმება. ზღვრის გამოყენებით, სპეციფიკაცია თქვენს ყველაზე გრძელ განმეორებად ნაწილს შეუსაბამეთ.
ღირს თუ არა ავტომატური კვება პატარა მაღაზიისთვის?
მხოლოდ მაშინ, როდესაც მანქანა იმდენი საათი იმუშავებს, რომ გათავისუფლებული ოპერატორი მნიშვნელოვანი იყოს. სახელოსნო, რომელიც დღეში რამდენიმე ათეულ ნაწილს ამზადებს, იშვიათად ანაზღაურებს ხარჯებს; სახელოსნო, რომელიც ავეჯის ხაზს ამარაგებს, თითქმის ყოველთვის ამას აკეთებს.
რომელი ხეები მუშაობს ყველაზე უკეთ CNC ხის დაზგაზე?
სწორმარცვლოვანი მაგარტყელასებრი ხეები, როგორიცაა წიფელი, ნეკერჩხალი, არყი და მუხა, ყველაზე სუფთად იჭრება და დეტალებს ინარჩუნებს. რბილი, ძაფიანი ან კვანძოვანი მასალა CNC დაზგებზე იშლება და ტკაცუნობს ზუსტად ისე, როგორც ხელით დამუშავებისას, ამიტომ დამუშავების ხარისხი მაინც განსაზღვრავს დასრულების ხარისხს.
კონფიგურაციების შედარება გვერდიგვერდ
ნახეთ, როგორ არის განლაგებული ერთღერძიანი, ორღერძიანი და ოთხღერძიანი მანქანები მთელ ასორტიმენტში. CNC ხის დამუშავების სახარატო მანქანები ბრუნვისა და კვეთისთვის, სპეციფიკაციებით, ვიდეოებით და თქვენი ნაწილების სიის შესაბამისი უფასო შეთავაზებით.