ლითონის ავტომატური დამუშავების საწყის ეტაპზე, ბიზნესის მფლობელები, როგორც წესი, უპირატესობას ანიჭებდნენ CNC პლაზმური მაგიდის ან წყლის ჭავლური საჭრელი მანქანის შეძენას სქელი ლითონის უხეშად დასაჭრელად, ხოლო წვრილი CNC პლაზმური საჭრელის შეძენას თხელი ლითონის ზუსტად დასაჭრელად. ლითონის დამუშავებაში წარმოების უსაფრთხოებისა და გარემოს დაცვის საჭიროებებიდან გამომდინარე, YAG და CO2 ლაზერული საჭრელი დანადგარები ბაზარზე შემოვიდა ლაზერები, რომლებმაც ლითონის ჭრის ხარისხი ახალ დონეზე აიყვანა. უფრო მეტიც, ლაზერი უფრო ეკოლოგიურად სუფთა და უსაფრთხოა, ვიდრე პლაზმური და წყლის ჭავლური ლაზერები და არ საჭიროებს სახარჯო მასალებს. თუმცა, როგორც YAG, ასევე ნახშირორჟანგის ლაზერებს აქვთ საკუთარი შეზღუდვები, როგორიცაა მაღალი საინვესტიციო ხარჯები, შეზღუდული ჭრის სისქე და სიჩქარეებიც კი, რომლებიც პლაზმურთან შედარებით უკეთესი არ არის. ამ დროისთვის, ახალი ტიპის ლაზერები... ლაზერული ლითონის ჭრის სისტემა გამოვიდა, რომელიც ბოჭკოვანი ლაზერია. ეს არის პროფესიონალური ლითონის საჭრელი მანქანა. იქნება ეს ხარისხი, სიჩქარე თუ სისქე, ლაზერის სიმძლავრის ცვლილებასთან ერთად მან უპრეცედენტო სიმაღლეებს მიაღწია. მაღალი სიზუსტის, მაღალი ხარისხის, სწრაფი სიჩქარის, დაბალი ღირებულების, გამოყენების სიმარტივისა და სრული ავტომატიზაციის მახასიათებლები და უპირატესობები მას მილებისა და ფურცლების ლითონის დამზადების უნიკორნად აქცევს.
ბოჭკოვანი ლაზერული საჭრელი არის მაღალი სიზუსტის ლითონის ჭრის ახალი ტიპის სისტემა, რომელიც იყენებს CNC კონტროლერს ლაზერული თავის მართვისთვის, რათა ლითონები დაჭრას შემუშავებული განლაგების ფაილით, რათა ავტომატიზირდეს ლითონის დამზადება მცირე ბიზნესებსა და სამრეწველო წარმოებაში. 1mm უჟანგავი ფოლადი, ზევით 100mm ნახშირბადოვანი ფოლადისა და ისეთი მაღალი ამრეკლავი ლითონების, როგორიცაა თითბერი, სპილენძი, ალუმინი, ოქრო და ვერცხლი, ადვილად ჭრის და ქმნის გლუვი კონტურებს სხვადასხვა სამუშაო აირებით, მათ შორის ჰაერით, აზოტით და ჟანგბადით. იქნება ეს ლითონის ფურცელი, მილი თუ სპეციალური პროფილები, ბოჭკოვანი ლაზერული აპარატების საშუალებით შესაძლებელია ზუსტი და სუფთა ფორმების ამოჭრა.
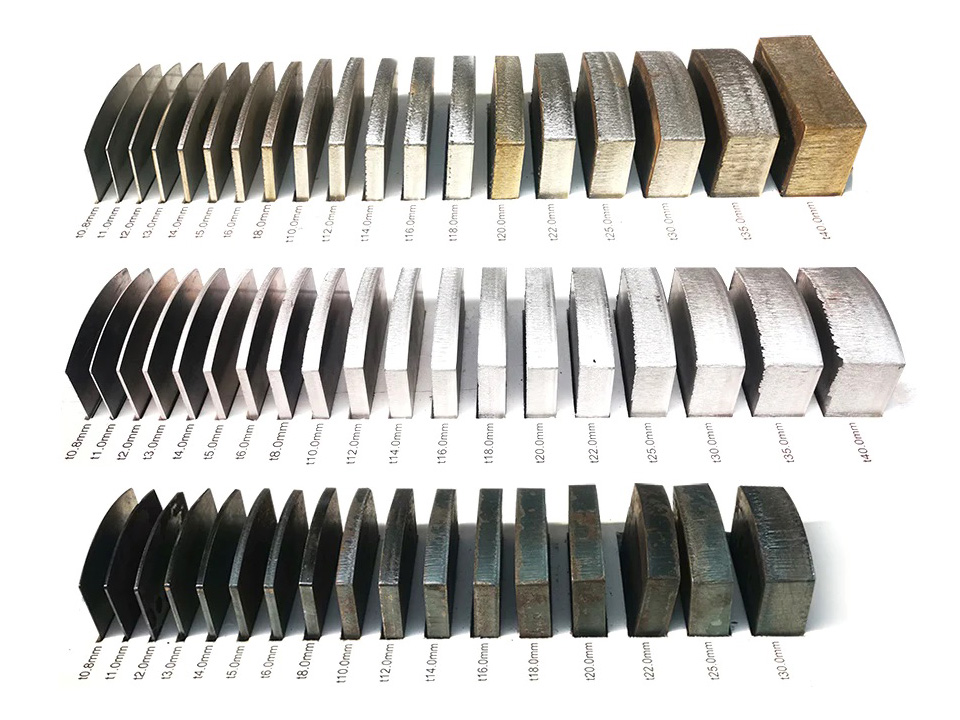
ასეთი მძლავრი საჭრელი ხელსაწყოს წინაშე დგომისას, გაინტერესებთ, რამდენად სისქის ლითონის დაჭრა შეუძლია მას? რა შეზღუდვები აქვს ჭრის სიჩქარეს? როგორ მუშაობს სხვადასხვა სიმძლავრის ლაზერი ლითონის სისქისა და სიჩქარის დაჭრაში? აქ მოცემულია პრაქტიკული სახელმძღვანელო დამწყებთათვის და ექსპერტებისთვის, რომელიც საშუალებას გვაძლევს ჩავატაროთ დეტალური ანალიზი სხვადასხვა ლითონის მასალების, სამუშაო აირების, ლაზერული სიმძლავრის, ჭრის სისქისა და სიჩქარის მიხედვით.
ბოჭკოვანი ლაზერული ჭრის ნახშირბადოვანი ფოლადის სისქის, სიჩქარისა და სიმძლავრის დიაგრამა
ნახშირბადოვანი ფოლადი არის რკინა-ნახშირბადის შენადნობი, რომლის ნახშირბადის შემცველობა 0.02%-დან 2%-მდეა.
ნახშირბადოვანი ფოლადები, რომელთა მოჭრაც ბოჭკოვანი ლაზერებით არის შესაძლებელი, მოიცავს დაბალნახშირბადოვან ფოლადს (რბილი ფოლადი), საშუალო ნახშირბადოვან ფოლადს (M2 ფოლადი) და მაღალნახშირბადოვან ფოლადს (ინსტრუმენტული ფოლადი).
ბოჭკოვანი ლაზერული საჭრელებით ადვილად შეიძლება ნახშირბადოვანი ფოლადების დაჭრა, დაწყებული... 1mm დასრულდა 200mm 0.12 მ/წთ-დან სიჩქარით 100m/წთ, დამატებითი სიმძლავრეებით, დაწყებული 1000W და მდე 60000Wდა სამუშაო აირის ვარიანტებია ჰაერი, ჟანგბადი, აზოტი და შერეული აირები.
დაბალი/საშუალო სიმძლავრე (1000W - 4000W) ნახშირბადოვანი ფოლადის ჭრის პარამეტრები
| მასალები | გაზის | სისქე (მმ) | სიჩქარე (მ/წთ) | ||||
|---|---|---|---|---|---|---|---|
| 1000W | 1500W | 2000W | 3000W | 4000W | |||
| ნახშირბადოვანი ფოლადი | ჰაერი | 1 | 12.0-15.0 | 15.0-20.0 | 25.0-30.0 | 28.0-35.0 | 30.0-38.0 |
| 2 | 3.5-4.5 | 5.0-8.0 | 7.0-10.0 | 8.0-12.0 | 10.0-16.0 | ||
| 3 | 1.5-3.0 | 2.0-4.0 | 2.5-4.5 | 3.0-5.0 | |||
| 4 | 1.5-2.3 | 2.5-3.5 | |||||
| 5 | 1.0-2.2 | ||||||
| NXNUMX | 1 | 15.0-20.0 | 18.0-25.0 | 22.0-30.0 | 25.0-38.0 | 30.0-44.0 | |
| O₂ | 2 | 3.5-5.0 | 3.8-5.0 | 5.0-6.0 | 5.5-7.0 | 5.5-7.7 | |
| 3 | 2.5-3.5 | 2.8-3.8 | 3.5-4.3 | 3.6-5.0 | 3.7-5.5 | ||
| 4 | 2.0-3.3 | 2.3-3.5 | 2.8-4.0 | 3.0-4.5 | 3.5-4.6 | ||
| 5 | 1.4-2.0 | 1.6-2.5 | 2.5-3.0 | 2.5-3.3 | 2.5-4.0 | ||
| 6 | 1.2-1.6 | 1.4-1.8 | 2.2-2.5 | 2.3-2.8 | 2.5-3.5 | ||
| 8 | 0.8-1.1 | 0.9-1.3 | 1.3-1.8 | 1.8-2.2 | 2.0-2.8 | ||
| 10 | 0.6-0.9 | 0.8-1.2 | 1.2-1.5 | 1.2-1.6 | 1.2-2.2 | ||
| 12 | 0.4-0.7 | 0.7-1.0 | 0.8-1.0 | 1.0-1.3 | 1.0-1.7 | ||
| 16 | 0.5-0.7 | 0.6-0.8 | 0.6-0.9 | 0.7-1.0 | |||
| 20 | 0.5-0.8 | 0.6-0.9 | |||||
| 22 | 0.5-0.8 | ||||||
მაღალი სიმძლავრე (6000W - 30000W) ნახშირბადოვანი ფოლადის ჭრის პარამეტრები
| მასალები | გაზის | სისქე (მმ) | სიჩქარე (მ/წთ) | |||||
|---|---|---|---|---|---|---|---|---|
| 6000W | 8000W | 12000W | 15000W | 20000W | 30000W | |||
| ნახშირბადოვანი ფოლადი | ჰაერი | 1 | 35.0-42.0 | 38.0-45.0 | 45.0-60.0 | 50.0-70.0 | 60.0-100.0 | 70.0-100.0 |
| 2 | 20.0-28.0 | 25.0-35.0 | 35.0-48.0 | 45.0-52.0 | 50.0-70.0 | 60.0-73.0 | ||
| 3 | 8.0-15.0 | 18.0-25.0 | 25.0-38.0 | 30.0-40.0 | 45.0-52.0 | 50.0-57.0 | ||
| 4 | 7.0-12.0 | 15.0-18.0 | 18.0-26.0 | 25.0-29.0 | 30.0-40.0 | 35.0-43.0 | ||
| 5 | 5.0-9.0 | 10.0-12.0 | 12.0-20.0 | 18.0-23.0 | 23.0-28.0 | 25.0-30.0 | ||
| 6 | 3.0-6.0 | 8.0-9.0 | 9.0-13.0 | 13.0-19.0 | 18.0-23.0 | 19.0-26.0 | ||
| 8 | 5.0-5.5 | 6.0-8.0 | 8.0-12.0 | 12.0-16.0 | 14.0-18.0 | |||
| 10 | 5-6.5 | 6.0-8.5 | 11.0-13.0 | 12.0-14.0 | ||||
| 12 | 4.0-4.6 | 5.0-6.0 | 7.0-10.0 | 10.0-12.0 | ||||
| 16 | 4.5-5.5 | 6.5-7.0 | 8.0-8.5 | |||||
| 20 | 2.7-3.2 | 4.5-5.5 | ||||||
| 22 | 2.9-3.5 | |||||||
| 25 | 2.0-3.2 | |||||||
| NXNUMX | 1 | 35.0-48.0 | 60.0-70.0 | 66.0-80.0 | 70.0-90.0 | 80.0-95.0 | 95.0-100.0 | |
| O₂ | 2 | 6.0-8.25 | 6.8-7.2 | 7.2-7.8 | 7.5-8.2 | 7.8-8.5 | 8.0-10.0 | |
| 3 | 4.0-5.5 | 4.8-5.5 | 5.2-5.8 | 5.5-6.0 | 5.8-6.3 | 6.0-7.0 | ||
| 4 | 3.5-5.0 | 3.8-4.3 | 4.2-4.6 | 4.5-5.2 | 4.8-5.5 | 5.0-6.5 | ||
| 5 | 3.0-4.2 | 3.3-4.3 | 3.8-4.7 | 4.0-5.0 | 4.3-4.8 | 4.5-5.0 | ||
| 6 | 2.6-3.5 | 3.0-3.4 | 3.5-4.0 | 3.8-4.3 | 4.0-4.5 | 4.2-4.8 | ||
| 8 | 2.0-2.8 | 2.3-3.0 | 2.6-3.3 | 2.8-3.5 | 3.0-3.6 | 3.5-4.0 | ||
| 10 | 1.8-2.3 | 2.0-2.5 | 2.5-3.0 | 2.6-3.0 | 2.8-3.2 | 3.0-3.5 | ||
| 12 | 1.6-2.1 | 1.7-2.2 | 2.0-2.3 | 2.5-3.0 | 2.7-3.2 | 2.8-3.4 | ||
| 16 | 0.7-1.0 | 1.2-1.4 | 1.4-1.6 | 1.7-2.0 | 1.9-2.3 | 2.0-2.5 | ||
| 20 | 0.5-0.9 | 1.0-1.1 | ჰიტები-1.2 (1.5) | 1.3-1.6 | 1.5-1.8 | 1.6-2.0 | ||
| 22 | 0.5-0.7 | 0.9-1.0 | 0.9-1.2 | 1.1-1.3 | 1.3-1.6 | 1.5-1.8 | ||
| 25 | 0.4-0.6 | 0.6-0.7 | 0.6-0.9 | 0.9-1.2 | 1.0-1.4 | 1.3-1.5 | ||
| 30 | 0.3-0.6 | 0.5-0.8 | 0.6-0.8 | 0.8-1.2 | 1.2-1.4 | |||
| 40 | 0.25-0.33 | 0.4-0.7 | 0.7-0.9 | 0.9-1.1 | ||||
| 50 | 0.18-0.2 | 0.2-0.25 | 0.3-0.5 | 0.6-0.8 | ||||
| 60 | 0.18-0.2 | 0.2-0.25 | 0.22-0.28 | |||||
| 70 | 0.18-0.2 | 0.19-0.22 | ||||||
| 80 | 0.12-0.15 | |||||||
ექსტრა მაღალი სიმძლავრე (40000W) ნახშირბადოვანი ფოლადის ჭრის პარამეტრები
| მასალები | სისქე (მმ) | სიჩქარე (მ/წთ) | სიმძლავრე (ვატი) | სამუშაო გაზი |
|---|---|---|---|---|
| ნახშირბადოვანი ფოლადი | 5 | 28.0-32.0 | 40000 | N₂/ჰაერი |
| 6 | 25.0-28.0 | |||
| 8 | 22.0-24.0 | |||
| 10 | 16.0-20.0 | |||
| 12 | 14.0-17.0 | |||
| 14 | 11.0-13.0 | |||
| 16 | 8.0-9.5 | |||
| 18 | 8.0-8.5 | |||
| 20 | 7.0-8.0 | |||
| 25 | 5.0-5.5 | |||
| 30 | 3.0-4.0 | |||
| 40 | 1.5-2.0 | |||
| 50 | 0.7-1.0 | |||
| 10 | 2.0-2.3 | 6000 | O₂ (პოზიტიური ფოკუსი) | |
| 12 | 1.8-2.0 | 7,500 | ||
| 14 | 1.6-1.8 | 8,500 | ||
| 16 | 1.6-1.8 | 9,500 | ||
| 20 | 1.5-1.6 | 12000 | ||
| 22 | 1.4-1.5 | 18000 | ||
| 25 | 1.2-1.4 | 18000 | ||
| 30 | 1.2-1.3 | 18000 | ||
| 40 | 0.9-1.1 | 26000 | ||
| 40 (არა-Q235) | 0.3-0.6 | 20000 | ||
| 50 (არა-Q235) | 0.3-0.5 | 25000 | ||
| 50 | 0.8-1.0 | 40000 | ||
| 60 | 0.6-0.9 | |||
| 70 | 0.5-0.7 | |||
| 80 | 0.4-0.6 | |||
| 90 | 0.3-0.4 | |||
| 100 | 0.2-0.3 | |||
| 12 | 3.2-3.5 | 20000 | O₂ (უარყოფითი ფოკუსი) | |
| 14 | 3.0-3.2 | |||
| 16 | 3.0-3.1 | |||
| 20 | 2.8-3.2 | |||
| 25 | 2.4-2.8 | 40000 | ||
| 30 | 2.4-2.6 | |||
| 35 | 2.3-2.6 | |||
| 40 | 2.0-2.3 | |||
| 50 | 1.2-1.6 | |||
| 60 | 1.0-1.3 | |||
| 70 | 0.6-0.8 |
ულტრა მაღალი სიმძლავრე (60000W) ნახშირბადოვანი ფოლადის ჭრის პარამეტრები
| მასალები | სისქე (მმ) | სიჩქარე (მ/წთ) | სიმძლავრე (ვატი) | სამუშაო გაზი |
|---|---|---|---|---|
| ნახშირბადოვანი ფოლადი | 16 | 13.0-14.0 | 60000 | შერეული აირი - (N₂&O₂)/ჰაერი |
| 18 | 11.0-12.0 | |||
| 20 | 9.0-10.0 | |||
| 25 | 6.5-7.5 | |||
| 30 | 4.5-5.5 | |||
| 35 | 3.5-4.4 | |||
| 40 | 2.8-3.4 | |||
| 45 | 2.0-2.5 | |||
| 50 | 1.5-2.0 | |||
| 60 | 1.0-1.4 | |||
| 16 | 1.6-1.8 | 12000 | O₂ (პოზიტიური ფოკუსი) | |
| 18 | 1.6-1.7 | |||
| 20 | 1.5-1.6 | |||
| 25 | 1.2-1.4 | 20000 | ||
| 30 | 1.2-1.3 | |||
| 35 | 1.1-1.2 | |||
| 40 | 0.9-1.1 | 25000 | ||
| 45 | 0.8-1.0 | |||
| 50 | 0.75-0.9 | 30000 | ||
| 60 | 0.7-0.8 | 50000 | ||
| 70 | 0.7-0.8 | 60000 | ||
| 80 | 0.6-0.7 | |||
| 100 | 0.5-0.6 | |||
| 160 | 0.15-0.25 | |||
| 200 | 0.15-0.2 | |||
| 20 | 2.4-3.0 | 15000 | O₂ (უარყოფითი ფოკუსი) | |
| 25 | 2.2-2.6 | 30000 | ||
| 30 | 2.0-2.4 | |||
| 35 | 2.0-2.2 | 35000 | ||
| 40 | 1.6-2.0 | |||
| 45 | 1.4-1.8 | 40000 | ||
| 50 | 1.2-1.6 | |||
| 60 | 1.0-1.3 | 60000 | ||
| 70 | 1.0-1.2 | |||
| 80 | 0.8-1.0 | |||
| 100 | 0.5-0.65 |
ბოჭკოვანი ლაზერით ჭრის უჟანგავი ფოლადის სისქის, სიჩქარისა და სიმძლავრის ცხრილი
უჟანგავი ფოლადი გულისხმობს შენადნობ ფოლადს, რომელიც არის პასიური, კოროზიისადმი მდგრადი, ჟანგისადმი მდგრადი და შეიცავს ქრომის მაღალ შემცველობას (ჩვეულებრივ 12%-მდე).30%) ატმოსფეროში და კოროზიულ გარემოში, როგორიცაა მჟავები, ტუტეები და მარილები, რომელიც შეიცავს ნიკელს, მოლიბდენს, ვანადიუმს, მანგანუმს, ვოლფრამს და სხვა ელემენტებს, ასევე ცნობილია, როგორც მჟავაგამძლე ფოლადი, თეთრი რკინა, წყლის სპილენძი, რკინა.
აSTM კლასები და მოდელები უჟანგავი ფოლადი ბოჭკოვანი ლაზერებით შესაძლებელია შემდეგი ტიპის ჭრის განხორციელება: 201, 202, 205, 301, 302, 302B, 302Cu, 303, 304, 304L, 304N, 305, 308, 309, 310, 314, 316, 316L, 316N, 317, 317L, 321, 329, 330, 347, 384, 403, 405, 409, 410, 414, 416, 420, 422, 429, 430, 430F, 431, 434, 436, 439, 440 (440A, 44B, 0C), 440, 444, 446, 501, 502L და 904.
ბოჭკოვანი ლაზერული ჭრის დანადგარები შეუძლიათ უჟანგავი ფოლადის დაჭრა 1 მილიმეტრის სისქისა და 150 მილიმეტრის სისქის სისქის 0.05 მეტრი წუთში და 100 მეტრი წუთში სიჩქარით, ლაზერული სიმძლავრით, რომელიც მერყეობს... 1000W to 60000Wდა N₂ და ჰაერის დამატებითი სამუშაო აირები.
დაბალი/საშუალო სიმძლავრე (1000W - 4000W) უჟანგავი ფოლადის ჭრის პარამეტრები
| მასალები | გაზის | სისქე (მმ) | სიჩქარე (მ/წთ) | ||||
|---|---|---|---|---|---|---|---|
| 1000W | 1500W | 2000W | 3000W | 4000W | |||
| უჟანგავი ფოლადი | ჰაერი | 1 | 15.0-25.0 | 18.0-30.0 | 20.0-35.0 | 32.0-40.0 | 35.0-50.0 |
| 2 | 4.0-7.0 | 8.0-12.0 | 10.0-15.0 | 14.0-18.0 | 16.0-23.0 | ||
| 3 | 2.5-3.5 | 3.0-4.0 | 5.0-7.0 | 8.0-12.0 | 8.0-14.0 | ||
| 4 | 0.6-1.0 | 2.0-3.0 | 3.5-4.5 | 5.5-8.0 | 6.0-10.0 | ||
| 5 | 0.5-0.8 | 1.2-1.8 | 1.8-2.5 | 3.5-5.0 | 4.5-6.0 | ||
| 6 | 0.5-0.8 | 0.7-0.8 | 2.5-3.0 | 2.8-4.8 | |||
| 8 | 0.5 | 1.2-1.5 | 1.8-3.0 | ||||
| 10 | 0.8-1.2 | 0.85-1.8 | |||||
| 12 | 0.65-1.0 | ||||||
| NXNUMX | 1 | 16.5-22.0 | 20.0-26.0 | 27.5-33.0 | 31.0-38.5 | 33.0-45.0 | |
| 2 | 4.5-6.1 | 7.0-10.0 | 9.0-11.0 | 12.0-16.5 | 15.0-20.0 | ||
| 3 | 2.0-3.1 | 4.5-5.5 | 5.0-6.5 | 7.0-10.0 | 7.5-12.0 | ||
| 4 | 1.0-1.6 | 2.0-2.5 | 2.2-2.8 | 5.0-7.2 | 5.5-9.0 | ||
| 5 | 0.4-0.7 | 1.5-2.0 | 1.5-2.0 | 1.8-2.4 | 4.0-5.5 | ||
| 6 | 0.6-0.9 | 0.7-1.3 | 1.0-1.6 | 2.6-4.5 | |||
| 8 | 0.3-0.6 | 1.2-2.0 | 1.6-2.8 | ||||
| 10 | 0.7-1.0 | 0.7-1.6 | |||||
| 12 | 0.5-0.9 | ||||||
მაღალი სიმძლავრე (6000W - 30000W) უჟანგავი ფოლადის ჭრის პარამეტრები
| მასალები | გაზის | სისქე (მმ) | სიჩქარე (მ/წთ) | |||||
|---|---|---|---|---|---|---|---|---|
| 6000W | 8000W | 12000W | 15000W | 20000W | 30000W | |||
| უჟანგავი ფოლადი | ჰაერი | 1 | 55.0-70.0 | 65.0-75.0 | 70.0-85.0 | 80.0-95.0 | 83.0-100.0 | 85.0-100.0 |
| 2 | 32.0-45.0 | 40.0-50.0 | 45.0-55.0 | 48.0-55.0 | 55.0-70.0 | 65.0-80.0 | ||
| 3 | 20.0-28.0 | 27.0-33.0 | 30.0-38.0 | 35.0-40.0 | 45.0-52.0 | 55.0-60.0 | ||
| 4 | 13.0-18.0 | 15.0-20.0 | 25.0-30.0 | 25.0-29.0 | 30.0-40.0 | 38.0-45.0 | ||
| 5 | 10.0-15.0 | 12.0-16.0 | 16.0-19.0 | 18.0-23.0 | 23.0-28.0 | 27.0-33.0 | ||
| 6 | 7.0-10.0 | 9.0-11.0 | 13.0-17.0 | 14.0-19.0 | 18.0-23.0 | 24.0-28.0 | ||
| 8 | 4.5-6.0 | 5.5-6.0 | 9.0-11.0 | 8.0-12.0 | 14.0-16.0 | 20.0-24.0 | ||
| 10 | 2.0-3.0 | 4.0-4.5 | 6.5-8.0 | 6.8-8.5 | 9.0-12.0 | 15.0-20.0 | ||
| 12 | 1.4-1.8 | 2.5-3.5 | 5.5-6.0 | 5.5-6.5 | 8.0-10.0 | 12.5-15.0 | ||
| 16 | 0.8-1.0 | 1.3-2.0 | 2.2-2.8 | 4.5-5.5 | 5.5-6.5 | 8.0-9.0 | ||
| 20 | 0.5 | 0.7-1.0 | 1.5-2.0 | 1.9-2.1 | 2.7-3.2 | 4.5-5.5 | ||
| 25 | 0.5-0.8 | 0.8-1.2 | 1.2-1.4 | 1.8-2.5 | 2.5-3.0 | |||
| 30 | 0.25-0.4 | 0.5-0.8 | 0.8-1.0 | 1.4-1.6 | 1.5-2.2 | |||
| 40 | 0.4-0.5 | 0.5-0.8 | 0.8-1.0 | |||||
| 50 | 0.17-0.3 | 0..3-0.4 | 0.3-0.45 | |||||
| 60 | 0.14-0.18 | 0.16-0.2 | ||||||
| 70 | 0.1-0.13 | 0.1-0.15 | ||||||
| 80 | 0.05 | |||||||
| NXNUMX | 1 | 50.0-65.0 | 63.0-66.0 | 70.0-80.0 | 75.0-90.0 | 80.0-100.0 | 82.0-100.0 | |
| 2 | 30.0-40.0 | 40.0-44.0 | 44.0-48.0 | 46.0-50.0 | 50.0-60.0 | 63.0-75.0 | ||
| 3 | 18.0-25.0 | 25.0-28.0 | 28.0-35.0 | 30.0-38.0 | 35.0-45.0 | 52.0-58.0 | ||
| 4 | 10.0-15.5 | 15.0-18.0 | 20.0-26.0 | 22.0-28.0 | 30.0-32.0 | 35.0-43.0 | ||
| 5 | 8.0-13.5 | 12.0-14.0 | 15.0-20.0 | 16.0-22.0 | 24.0-28.0 | 25.0-30.0 | ||
| 6 | 6.0-9.0 | 9.0-9.5 | 11.0-13.0 | 12.0-15.0 | 20.0-25.0 | 22.0-25.0 | ||
| 8 | 4.0-5.5 | 5.0-5.3 | 7.0-7.5 | 7.5-8.5 | 14.0-17.0 | 18.0-22.0 | ||
| 10 | 1.8-2.8 | 3.8-4.0 | 5.0-5.5 | 5.5-6.5 | 10.0-13.0 | 14.0-18.0 | ||
| 12 | 1.2-1.6 | 2.5-2.7 | 3.0-3.5 | 3.3-4.0 | 9.0-10.0 | 12.0-14.0 | ||
| 14 | 0.8-1.2 | 1.8-1.9 | 2.3-2.8 | 2.5-3.0 | 7.0-8.5 | 8.0-10.0 | ||
| 16 | 0.6-0.9 | 1.3-1.5 | 2.1-2.5 | 2.3-2.8 | 5.0-6.0 | 7.0-8.0 | ||
| 20 | 0.7-0.8 | 1.4-1.7 | 1.5-1.9 | 2.5-3.0 | 4.0-5.0 | |||
| 25 | 0.5-0.6 | 0.7-1.0 | 0.9-1.2 | 1.4-1.8 | 2.0-2.5 | |||
| 30 | 0.5-0.7 | 0.6-0.8 | 0.9-1.2 | 1.2-2.0 | ||||
| 35 | 0.4-0.5 | 0.5 | 0.55-0.8 | 0.7-1.0 | ||||
| 40 | 0.3 | 0.4 | 0.4-0.5 | 0.6-0.8 | ||||
| 50 | 0.2 | 0.25 | 0.3-0.35 | 0.3-0.4 | ||||
| 60 | 0.15 | 0.15-0.2 | 0.15-0.25 | |||||
| 70 | 0.1-0.13 | 0.12-0.15 | ||||||
| 80 | 0.06-0.08 | 0.08-0.1 | ||||||
| 90 | 0.05-0.06 | 0.5-0.08 | ||||||
| 100 | 0.03-0.04 | 0.04-0.05 | ||||||
ექსტრა მაღალი სიმძლავრე (40000W) უჟანგავი ფოლადის ჭრის პარამეტრები
| მასალები | სისქე (მმ) | სიჩქარე (მ/წთ) | სიმძლავრე (ვატი) | სამუშაო გაზი |
|---|---|---|---|---|
| უჟანგავი ფოლადი | 5 | 25.0-30.0 | 40000 | NXNUMX |
| 6 | 22.0-25.0 | |||
| 8 | 20.0-23.0 | |||
| 10 | 16.0-21.0 | |||
| 12 | 12.0-14.0 | |||
| 14 | 10.0-12.0 | |||
| 16 | 9.0-11.0 | |||
| 18 | 8.0-9.5 | |||
| 20 | 7.0-8.5 | |||
| 25 | 4.5-5.5 | |||
| 30 | 3.0-4.0 | |||
| 40 | 1.5-2.0 | |||
| 50 | 0.5-0.8 | |||
| 60 | 0.4-0.6 | |||
| 70 | 0.2-0.3 | |||
| 80 | 0.2-0.25 | |||
| 90 | 0.14-0.18 | |||
| 100 | 0.08-0.12 | |||
| 5 | 30.0-34.0 | 40000 | ჰაერი | |
| 6 | 25.0-30.0 | |||
| 8 | 22.0-25.0 | |||
| 10 | 17.0-23.0 | |||
| 12 | 13.0-16.0 | |||
| 14 | 12.0-14.0 | |||
| 16 | 9.0-11.5 | |||
| 18 | 8.0-10.0 | |||
| 20 | 7.0-9.0 | |||
| 25 | 5.0-5.5 | |||
| 30 | 3.5-4.5 | |||
| 40 | 1.7-2.2 | |||
| 50 | 0.7-1.0 | |||
| 60 | 0.4-0.6 | |||
| 70 | 0.3-0.4 | |||
| 80 | 0.25-0.3 | |||
| 90 | 0.2-0.25 | |||
| 100 | 0.15-0.2 |
ულტრა მაღალი სიმძლავრე (60000W) უჟანგავი ფოლადის ჭრის პარამეტრები
| მასალები | სისქე (მმ) | სიჩქარე (მ/წთ) | სიმძლავრე (ვატი) | სამუშაო გაზი |
|---|---|---|---|---|
| უჟანგავი ფოლადი | 16 | 13.0-14.0 | 60000 | NXNUMX |
| 18 | 11.0-12.0 | |||
| 20 | 9.0-10.0 | |||
| 25 | 6.5-7.5 | |||
| 30 | 5.0-6.0 | |||
| 35 | 3.5-4.5 | |||
| 40 | 3.0-3.5 | |||
| 50 | 1.8-2.2 | |||
| 60 | 1.3-1.6 | |||
| 70 | 1.0-1.2 | |||
| 80 | 0.6-0.8 | |||
| 90 | 0.4-0.6 | |||
| 90 (მოდულაცია) | 0.2-0.25 | |||
| 100 | 0.3-0.5 | |||
| 100 (მოდულაცია) | 0.15-0.2 | |||
| 120 | 0.1-0.15 | |||
| 16 | 13-14.5 | 60000 | ჰაერი | |
| 18 | 11-12.5 | |||
| 20 | 9-10.5 | |||
| 25 | 7.0-7.8 | |||
| 30 | 5.0-6.0 | |||
| 35 | 4.0-4.5 | |||
| 40 | 3.2-4.0 | |||
| 50 | 3.0-3.5 | |||
| 60 | 1.8-2.2 | |||
| 70 | 1.0-1.2 | |||
| 80 | 0.7-0.8 | |||
| 90 | 0.5-0.6 | |||
| 100 | 0.4-0.5 | |||
| 120 | 0.25-0.35 | |||
| 150 | 0.15-0.2 | |||
| 200 (მოდულაცია) | 0.05-0.1 |
ბოჭკოვანი ლაზერით ჭრის ალუმინის სისქის, სიჩქარისა და სიმძლავრის ცხრილი
ალუმინი ყველაზე გავრცელებული ვერცხლისფერ-თეთრი მსუბუქი ლითონია, რომელიც რბილი და დრეკადი.
ლაზერებს შეუძლიათ მარტივად გაჭრან ალუმინისა და შენადნობების ფოლგები, ფურცლები, ზოლები, მილები, ღეროები და პროფილები.
ბოჭკოვანი ლაზერული ჭრის სისტემები იდეალურია ნაგლინი ალუმინის, თუჯის ალუმინის, სუფთა ალუმინის შენადნობის, სპილენძის, მანგანუმის, სილიციუმის, მაგნიუმის და თუთიის შემცველი ალუმინის შენადნობების დასაჭრელად. 100mm სქელი მაქსიმალური სიჩქარით 70m/წთ, ლაზერული სიმძლავრის ვარიანტებით 1000W to 40000W და N₂ სამუშაო აირი.
დაბალი/საშუალო სიმძლავრე (1000W - 4000W) ალუმინის ჭრის პარამეტრები
| მასალები | გაზის | სისქე (მმ) | სიჩქარე (მ/წთ) | ||||
|---|---|---|---|---|---|---|---|
| 1000W | 1500W | 2000W | 3000W | 4000W | |||
| ალუმინის | NXNUMX | 1 | 10.0-13.0 | 15.0-27.5 | 22.0-31.0 | 25.0-30.0 | 28.0-32.0 |
| 2 | 2.0-4.5 | 7.0-8.6 | 10.0-13.2 | 15.0-18.0 | 16.0-20.0 | ||
| 3 | 0.6-1.3 | 2.5-4.0 | 5.0-6.6 | 7.0-8.0 | 10.0-12.0 | ||
| 4 | 1.0-1.6 | 1.5-2.2 | 5.0-6.0 | 6.0-7.0 | |||
| 5 | 0.6-0.9 | 1.0-1.3 | 2.5-3.0 | 4.0-5.0 | |||
| 6 | 0.6-0.9 | 1.5-2.0 | 2.5-3.0 | ||||
| 8 | 0.4-0.7 | 0.5-0.8 | 1.0-1.3 | ||||
| 10 | 0.3-0.4 | 0.8-1.0 | |||||
| 12 | 0.6-0.8 | ||||||
| 14 | 0.3-0.5 | ||||||
მაღალი სიმძლავრე (6000W - 30000W) ალუმინის ჭრის პარამეტრები
| მასალები | გაზის | სისქე (მმ) | სიჩქარე (მ/წთ) | |||||
|---|---|---|---|---|---|---|---|---|
| 6000W | 8000W | 12000W | 15000W | 20000W | 30000W | |||
| ალუმინის | NXNUMX | 1 | 35.0-45.0 | 40.0-50.0 | 45.0-55.0 | 50.0-60.0 | 55.0-65.0 | 60.0-70.0 |
| 2 | 20.0-25.0 | 25.0-30.0 | 30.0-35.0 | 35.0-38.0 | 40.0-45.0 | 45.0-50.0 | ||
| 3 | 14.0-16.0 | 15.0-23.0 | 20.0-25.0 | 25.0-30.0 | 30.0-35.0 | 38.0-45.0 | ||
| 4 | 8.0-10.0 | 12.0-16.0 | 18.0-20.0 | 20.0-23.0 | 25.0-30.0 | 28.0-35.0 | ||
| 5 | 5.0-7.0 | 7.0-10 | 14.0-16.0 | 15.0-18.0 | 18.0-20.0 | 20.0-25.0 | ||
| 6 | 3.5-4.0 | 5.0-7.0 | 10.0-12.0 | 12.0-14.0 | 16.0-18.0 | 18.0-22.0 | ||
| 8 | 1.5-2.0 | 2.5-4.0 | 6.0-8.0 | 8.0-10.0 | 10.0-13.0 | 14.0-18.0 | ||
| 10 | 1.0-1.2 | 2.0-2.5 | 4.0-6.0 | 5.0-7.0 | 9.5-10.0 | 12.0-15.0 | ||
| 12 | 0.6-0.7 | 1.6-2.0 | 2.0-3.0 | 2.5-3.5 | 5.0-6.0 | 10.0-12.0 | ||
| 14 | 0.4-0.6 | 0.8-1.2 | 1.5-2.5 | 2.0-3.0 | 4.5-5.0 | 8.0-10.0 | ||
| 16 | 0.3-0.4 | 0.8-1.0 | 1.3-2.0 | 1.5-2.5 | 3.0-4.0 | 6.0-8.0 | ||
| 20 | 0.5-0.7 | 0.8-1.2 | 0.8-1.2 | 1.6-2.0 | 2.0-3.0 | |||
| 25 | 0.4-0.5 | 0.5-0.7 | 0.5-0.7 | 1.0-1.2 | 1.5-2.0 | |||
| 30 | 0.4-0.5 | 0.45-0.6 | 0.8-1.0 | 1.0-1.2 | ||||
| 35 | 0.3-0.35 | 0.45-0.55 | 0.7-0.9 | 0.8-1.0 | ||||
| 40 | 0.25-0.3 | 0.28-0.33 | 0.4-0.7 | 0.5-0.8 | ||||
| 50 | 0.15-0.2 | 0.2-0.25 | 0.3-0.5 | 0.4-0.6 | ||||
| 60 | 0.2 | 0.2-0.3 | 0.25-0.35 | |||||
| 70 | 0.08-0.13 | 0.12-0.15 | ||||||
| 80 | 0.08-0.1 | |||||||
ექსტრა მაღალი სიმძლავრე (40000W) ალუმინის ჭრის პარამეტრები
| მასალები | სისქე (მმ) | სიჩქარე (მ/წთ) | სიმძლავრე (ვატი) | სამუშაო გაზი |
|---|---|---|---|---|
| ალუმინის | 5 | 25.0-30.0 | 40000 | NXNUMX |
| 6 | 20.0-25.0 | |||
| 8 | 18.0-22.0 | |||
| 10 | 14.0-17.0 | |||
| 12 | 11.0-13.0 | |||
| 14 | 9.0-11.0 | |||
| 16 | 7.0-9.0 | |||
| 18 | 5.0-7.0 | |||
| 20 | 4.0-5.0 | |||
| 25 | 3.0-3.5 | |||
| 30 | 2.0-3.0 | |||
| 40 | 1.0-1.5 | |||
| 50 | 0.4-0.6 | |||
| 60 | 0.2-0.3 | |||
| 70 | 0.2-0.25 | |||
| 80 | 0.15-0.2 | |||
| 90 | 0.12-0.15 | |||
| 100 | 0.08-0.1 |
ბოჭკოვანი ლაზერით ჭრის სპილენძის და სპილენძის სისქის, სიჩქარისა და სიმძლავრის ცხრილი
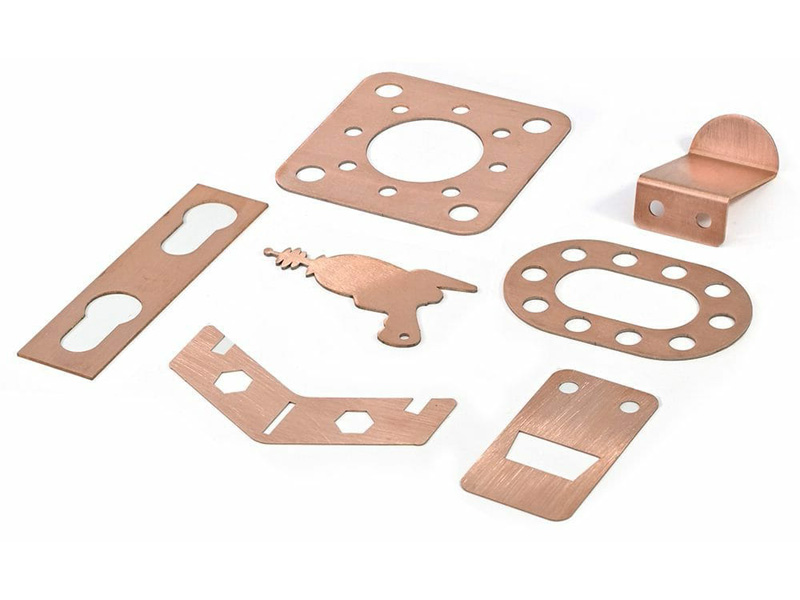
სპილენძი რბილი და დრეკადი ლითონია შესანიშნავი ელექტროგამტარობით, თბოგამტარობით, დრეკადობითა და კოროზიისადმი მდგრადობით. თითბერი არის სპილენძისა და თუთიის შენადნობი მაღალი მექანიკური თვისებებითა და ცვეთამედეგობით.
ლაზერებს შეუძლიათ სპილენძის მარტივად გაჭრა და მისგან მზადდება ზუსტი ინსტრუმენტები, გემის ნაწილები, ელექტრონული კომპონენტები, იარაღის ვაზნები, მუსიკალური ინსტრუმენტები, დეკორაციები, მონეტები და ყალიბები.
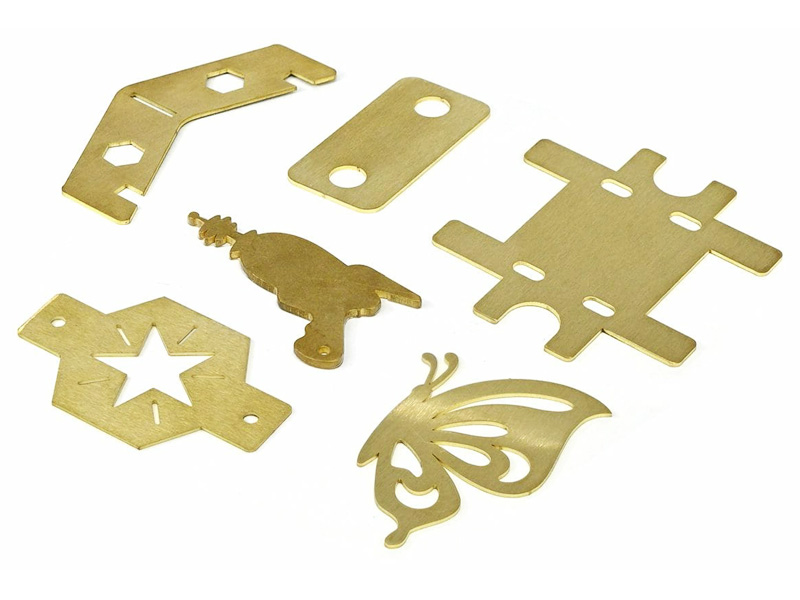
ჩვეულებრივი სპილენძისა და სპილენძის გარდა, ბოჭკოვან ლაზერებს ასევე აქვთ ალუმინის ბრინჯაოს, მანგანუმის ბრინჯაოს, ალუმინის სპილენძის, თოფის ლითონის (კალა-თუთიის ბრინჯაო), თეთრი სპილენძის და ნიკელ-სპილენძის შენადნობის (მონელი) მოჭრის შესაძლებლობა სისქით 1mm to 80mm 0.4 მ/წთ-დან 65 მ/წთ-მდე სიჩქარით, ლაზერული სიმძლავრით, რომელიც მინიმუმ... 1000W და ისეთივე მაღალი, როგორც 40000W, სპილენძის დასაჭრელად აზოტის და სპილენძის დასაჭრელად ჟანგბადის გამოყენებით.
დაბალი/საშუალო სიმძლავრე (1000W - 4000W) სპილენძის ჭრის პარამეტრები
| მასალები | გაზის | სისქე (მმ) | სიჩქარე (მ/წთ) | ||||
|---|---|---|---|---|---|---|---|
| 1000W | 1500W | 2000W | 3000W | 4000W | |||
| Brass | NXNUMX | 1 | 14.0-20.0 | 15.0-22.0 | 20.0-27.0 | 20.0-28.0 | 25.0-30.0 |
| 2 | 3.0-4.5 | 4.0-7.2 | 7.7-8.8 | 7.0-13.2 | 12.0-15.0 | ||
| 3 | 1.0-1.2 | 1.1-1.5 | 3.0-4.5 | 5.0-7.2 | 5.5-7.7 | ||
| 4 | 1.0-1.2 | 1.3-1.8 | 2.5-3.0 | 3.5-5.5 | |||
| 5 | 0.6-0.9 | 0.8-0.9 | 1.6-2.0 | 2.0-3.5 | |||
| 6 | 0.4-0.6 | 0.8-1.2 | 1.4-2.2 | ||||
| 8 | 0.3-0.4 | 0.8-1.0 | |||||
| 10 | 0.4-0.6 | ||||||
მაღალი სიმძლავრე (6000W - 30000W) სპილენძის ჭრის პარამეტრები
| მასალები | გაზის | სისქე (მმ) | სიჩქარე (მ/წთ) | |||||
|---|---|---|---|---|---|---|---|---|
| 6000W | 8000W | 12000W | 15000W | 20000W | 30000W | |||
| Brass | NXNUMX | 1 | 30.0-40.0 | 35.0-45.0 | 38.0-50.0 | 40.0-55.0 | 45.0-60.0 | 55.0-65.0 |
| 2 | 15.0-18.0 | 25.0-27.0 | 30.0-35.0 | 32.0-37.0 | 35.0-40.0 | 38.0-45.0 | ||
| 3 | 12.0-14.0 | 15.0-18.0 | 18.0-22.0 | 20.0-24.0 | 25.0-28.0 | 28.0-33.0 | ||
| 4 | 8.0-10.0 | 10.0-12.0 | 15.0-18.0 | 16.0-19.0 | 19.0-22.0 | 22.0-26.0 | ||
| 5 | 5.0-5.5 | 7.0-9.0 | 12.0-15.0 | 13.0-16.0 | 17.0-19.0 | 18.5-22.0 | ||
| 6 | 3.2-3.8 | 6.0-6.5 | 7.0-10.0 | 9.0-11.0 | 12.0-15.0 | 15.0-18.0 | ||
| 8 | 1.5-1.8 | 2.5-3.0 | 5.5-6.5 | 6.0-8.0 | 8.0-10.0 | 10.0-15.0 | ||
| 10 | 0.8-1.0 | 1.0-1.5 | 3.5-4.7 | 5.0-6.0 | 7.0-8.0 | 8.0-10.0 | ||
| 12 | 0.6-0.7 | 0.8-1.2 | 1.8-2.0 | 2.0-2.2 | 2.5-3.5 | 5.0-8.0 | ||
| 15 | 0.6-0.7 | 1.0-1.2 | 1.3-1.4 | 1.8-2.0 | 2.5-4.5 | |||
| 18 | 0.5-0.7 | 0.8-1.2 | 0.8-1.3 | 1.3-1.8 | ||||
| 20 | 0.3-0.5 | 0.6-0.7 | 0.8-1.0 | 1.0-1.2 | ||||
| 25 | 0.4-0.6 | 0.7-0.9 | 0.8-1.0 | |||||
| 30 | 0.3-0.5 | 0.5-0.7 | 0.6-0.8 | |||||
| 40 | 0.4-0.5 | 0.5-0.65 | ||||||
| 50 | 0.4-0.5 | |||||||
ექსტრა მაღალი სიმძლავრე (40000W) სპილენძისა და სპილენძის ჭრის პარამეტრები
| მასალები | სისქე (მმ) | სიჩქარე (მ/წთ) | სიმძლავრე (ვატი) | სამუშაო გაზი |
|---|---|---|---|---|
| Brass | 5 | 25.0-30.0 | 40000 | NXNUMX |
| 6 | 20.0-25.0 | |||
| 8 | 18.0-22.0 | |||
| 10 | 10.0-14.0 | |||
| 12 | 8.0-11.0 | |||
| 14 | 6.0-8.0 | |||
| 16 | 5.0-7.0 | |||
| 18 | 4.0-5.0 | |||
| 20 | 3.0-4.0 | |||
| 25 | 2.5-3.0 | |||
| 30 | 2.0-2.5 | |||
| სპილენძის | 3 | 20.0-25.0 | 40000 | O₂ |
| 4 | 18.0-20.0 | |||
| 5 | 15.0-18.0 | |||
| 6 | 10.0-15.0 | |||
| 8 | 6.0-10.0 | |||
| 10 | 2.0-3.5 | |||
| 12 | 2.0-2.5 | |||
| 14 | 1.5-2.0 | |||
| 16 | 1.0-1.5 | |||
| 20 | 0.6-1.0 |
მოკლედ, ბოჭკოვან ლაზერებს შეუძლიათ ისეთი თხელი ლითონების გაჭრა, როგორიცაა 1mm და ისეთივე სქელი, როგორც 100mm ან მეტი, ისეთივე ნელი სიჩქარით, როგორც 0.05m/წთ და ისეთივე სიჩქარით, როგორც 100m/წთ ან მეტი, ლაზერული სიმძლავრით მერყეობს 1000W to 60000Wსხვადასხვა სიმძლავრე და სამუშაო აირი გამოიწვევს სხვადასხვა ჭრის სისქესა და სიჩქარეს.
განსახილველი საკითხები
ბოჭკოვანი ლაზერული ჭრის დანადგარები საკმარისად მძლავრია პოპულარული ლითონის მასალების მარტივად და ზუსტად დასაჭრელად, მათ შორის ისეთი მაღალი ამრეკლავი ლითონების, როგორიცაა ალუმინი, სპილენძი და თითბერი. თუმცა, ძვირფასი ლითონების, როგორიცაა ოქრო და ვერცხლი, დაჭრა გარკვეულწილად პრობლემურია. ეს მოითხოვს საუკეთესო სიმძლავრის ვარიანტებისა და სამუშაო აირების პოვნას და სწორი პარამეტრების დაყენებას. ლაზერული ჭრა პარამეტრები სამუშაოს შეუფერხებლად შესასრულებლად და ზედმეტი დანაკარგების თავიდან ასაცილებლად.
თუ გსურთ ოქროსა და ვერცხლის გამოყენება დახვეწილი ორნამენტების, სამკაულების, ხელნაკეთი ნივთებისა და საჩუქრების, ასევე ზუსტი ნაწილებისა და აქსესუარების დასაჭრელად, თავისუფლად მოგვმართეთ. STYLECNC-ის ტექნიკური პერსონალი, რათა იპოვოთ თქვენი ბიზნესისა და ბიუჯეტის შესაბამისი გადაწყვეტა.