ლაზერული სხივის შედუღება
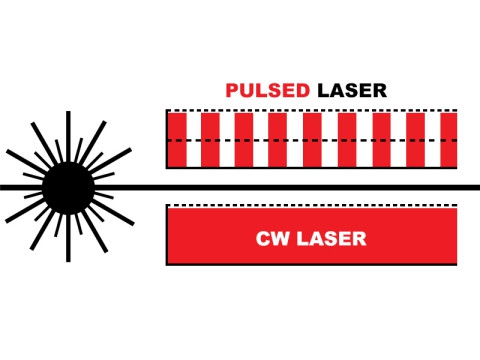
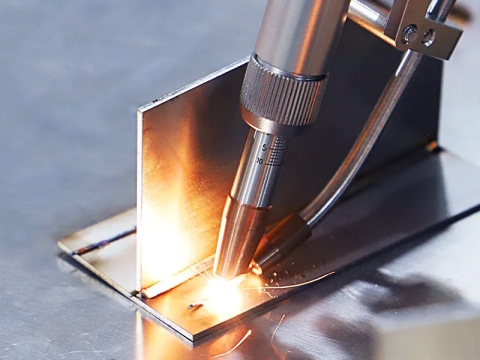
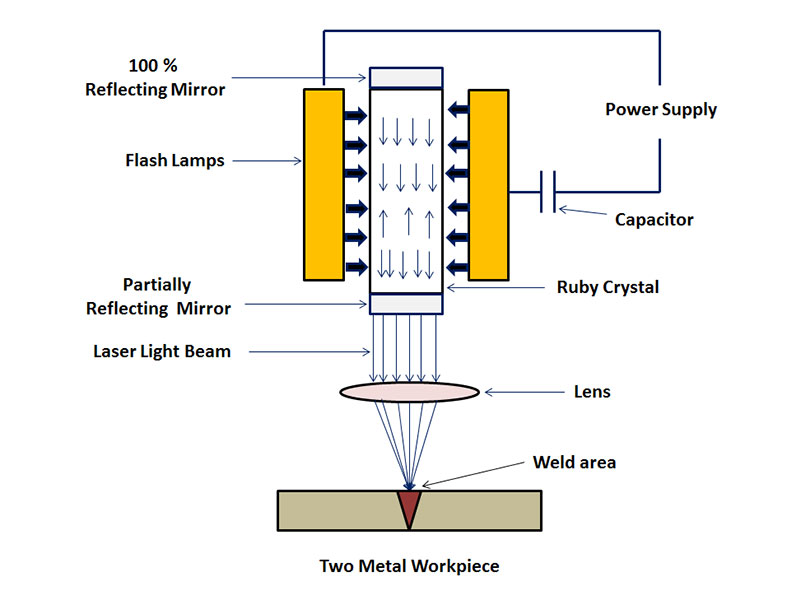
ლაზერული სხივური შედუღება არის მაღალეფექტური და მაღალი სიზუსტის შედუღების მეთოდი, რომელიც იყენებს მაღალი ენერგიის სიმკვრივის ლაზერულ სხივს, როგორც სითბოს წყაროს. შედუღება შეიძლება განხორციელდეს ლაზერის უწყვეტი ან იმპულსური სხივებით. ლაზერული შედუღების პრინციპების თანახმად, პროცესები შეიძლება დაიყოს ორ ნაწილად: თბოგამტარობის შედუღება და ლაზერული ღრმა შედუღება. 104 ~ 105 ვტ/სმ2-ზე ნაკლები სიმძლავრის სიმკვრივე ეხება თბოგამტარობის შედუღებას. ამ დროს, შეღწევადობის სიღრმე არაღრმაა შედუღების ნელი სიჩქარით; როდესაც სიმძლავრის სიმკვრივე 105 ~ 107 ვტ/სმ2-ზე მეტია, თერმული ზემოქმედების ქვეშ, ლითონის ზედაპირი იღებს ჩაღრმავებას „ხვრელის“ იერსახეს ღრმა შეღწევადობის შედუღების შესაქმნელად.
მისი მახასიათებლებია;
სწრაფი შედუღების სიჩქარისა და დიდი ასპექტის თანაფარდობის მახასიათებლები
ლაზერული სხივური შედუღება, როგორც წესი, მასალების შეერთების დასასრულებლად უწყვეტ ლაზერულ სხივებს იყენებს. მეტალურგიული ფიზიკური პროცესი ძალიან ჰგავს ელექტრონულ სხივურ შედუღებას, ანუ ენერგიის გარდაქმნის მექანიზმი „საკვანძო ხვრელის“ სტრუქტურით სრულდება.
საკმარისად მაღალი სიმძლავრის სიმკვრივის ლაზერული დასხივების ქვეშ, მასალა აორთქლდება და ქმნის პატარა ხვრელებს. ორთქლით სავსე ეს პატარა ხვრელი შავი სხეულის მსგავსია, რომელიც შთანთქავს დაცემული სხივის თითქმის მთელ ენერგიას. ღრუში წონასწორობის ტემპერატურა დაახლოებით 2500C-ია. სითბო გადადის მაღალი ტემპერატურის ღრუს გარე კედლიდან, დნობს ღრუს გარშემო არსებულ ლითონს. პატარა ხვრელები ივსება მაღალი ტემპერატურის ორთქლით, რომელიც წარმოიქმნება კედლის მასალის უწყვეტი აორთქლებით სინათლის სხივის ქვეშ.
პატარა ხვრელების 4 კედელი აკრავს გამდნარ ლითონს, ხოლო თხევადი ლითონი - მყარ მასალას. (ჩვეულებრივი შედუღების პროცესების უმეტესობაში და ლაზერული გამტარობით შედუღებისას, ენერგია 1-ლია (ილექება სამუშაო ნაწილის ზედაპირზე, შემდეგ გადადის შიგნით გადატანით). ხვრელის კედლის გარეთ სითხის ნაკადი და კედლის ფენის ზედაპირული დაჭიმულობა შეესაბამება ხვრელის ღრუში განუწყვეტლივ წარმოქმნილ ორთქლის წნევას და ინარჩუნებს დინამიურ ბალანსს. სინათლის სხივი განუწყვეტლივ შედის პატარა ხვრელში, ხოლო პატარა ხვრელის გარეთ არსებული მასალა განუწყვეტლივ მიედინება. სინათლის სხივის მოძრაობისას, პატარა ხვრელი ყოველთვის სტაბილური ნაკადის მდგომარეობაშია.
ანუ, პატარა ხვრელი და ხვრელის გარშემო გამდნარი ლითონი წინ წავა წინა სხივის წინსვლის სიჩქარით. გამდნარი ლითონი ავსებს პატარა ხვრელის მიერ დატოვებულ ნაპრალს, შემდეგ კონდენსირდება და წარმოიქმნება შედუღების მასალა. ყველა ზემოთ ჩამოთვლილი პროცესი იმდენად სწრაფად ხდება, რომ შედუღების სიჩქარემ შეიძლება ადვილად მიაღწიოს წუთში რამდენიმე მეტრს.
1. ლაზერული სხივური შედუღება არის შედუღების მეთოდი, რომელიც იყენებს ლაზერულ სხივს ენერგიის წყაროდ და ზემოქმედებს შედუღებულ შეერთებაზე.
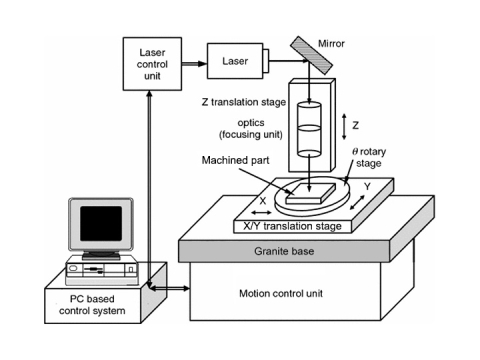
2. ლაზერული სხივის მართვა შესაძლებელია ბრტყელი ოპტიკური ელემენტით (მაგალითად, სარკით), შემდეგ კი სხივი შედუღების ნაკერზე პროეცირდება ამრეკლავი ფოკუსირების ელემენტის ან ლინზის გამოყენებით.
3. ლაზერული სხივური შედუღება უკონტაქტო შედუღებაა. ოპერაციის დროს წნევა არ არის საჭირო, თუმცა გამდნარი აუზის დაჟანგვის თავიდან ასაცილებლად საჭიროა ინერტული აირი. შემავსებელი ლითონი ზოგჯერ გამოიყენება.
4. ლაზერული სხივური შედუღება შეიძლება გაერთიანდეს MIG შედუღებასთან ლაზერული MIG კომპოზიტური შედუღების შესაქმნელად, რათა მიღწეულ იქნას დიდი შეღწევადობის შედუღება, ხოლო სითბოს შეყვანა მნიშვნელოვნად შემცირებულია MIG შედუღებასთან შედარებით.
პროგრამები
ლაზერული შედუღების აპარატი ფართოდ გამოიყენება ისეთ მაღალი სიზუსტის წარმოების სფეროებში, როგორიცაა ავტომობილები, გემები, თვითმფრინავები და მაღალსიჩქარიანი რკინიგზა. მან მნიშვნელოვნად გააუმჯობესა ადამიანების ცხოვრების ხარისხი და ასევე საყოფაცხოვრებო ტექნიკის ინდუსტრია ზუსტ ინჟინერიაში გადაიყვანა.
პლაზმური რკალის შედუღება
პლაზმური რკალური შედუღება ეხება შედუღების მეთოდს, რომელიც იყენებს მაღალი ენერგიის სიმკვრივის პლაზმურ რკალურ სხივს, როგორც შედუღების სითბოს წყაროს. შედუღების დროს, იონური გაზი (რომელიც ქმნის იონურ რკალს) და დამცავი გაზი (გამდნარი აუზისა და შედუღების ნაკერის ჰაერის მავნე ზემოქმედებისგან დასაცავად) წარმოადგენს სუფთა არგონს. პლაზმური რკალური შედუღებისას გამოყენებული ელექტროდები, როგორც წესი, ვოლფრამის ელექტროდებია და ზოგჯერ საჭიროა მათი შევსება ლითონით (შედუღების მავთულით). როგორც წესი, გამოიყენება DC დადებითი შეერთების მეთოდი (ვოლფრამის ღერო უკავშირდება უარყოფით ელექტროდს). ამიტომ, პლაზმური რკალური შედუღება არსებითად არის ვოლფრამის გაზით დაცული შედუღება შეკუმშვის ეფექტით.
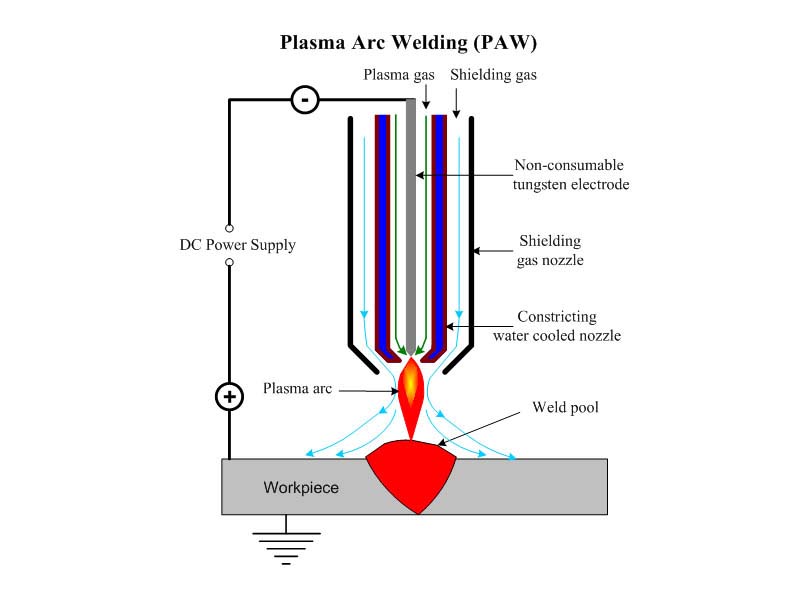
პლაზმური რკალური შედუღება ხასიათდება ენერგიის კონცენტრაციით, მაღალი პროდუქტიულობით, შედუღების სწრაფი სიჩქარით, მცირე დაძაბულობის დეფორმაციით და სტაბილური ელექტრული იზოლაციით და გამოდგება თხელი ფირფიტებისა და ყუთის მასალების შესადუღებლად. განსაკუთრებით გამოდგება სხვადასხვა ცეცხლგამძლე, ადვილად დაჟანგვადი და სითბოსადმი მგრძნობიარე ლითონის მასალებისთვის (როგორიცაა ვოლფრამი, მოლიბდენი, სპილენძი, ნიკელი, ტიტანი და ა.შ.).
გაზი დისოცირდება რკალის გაცხელებით და იკუმშება წყლით გაცივებულ საქშენში მაღალი სიჩქარით გავლისას, რაც ზრდის ენერგიის სიმკვრივეს და დისოციაციის ხარისხს, რაც ქმნის პლაზმურ რკალს. მისი სტაბილურობა, კალორიულობა და ტემპერატურა უფრო მაღალია, ვიდრე ჩვეულებრივი რკალის, ამიტომ მას აქვს უფრო დიდი შეღწევადობის და შედუღების სიჩქარე. პლაზმური რკალის წარმომქმნელი გაზი და მის გარშემო დამცავი გაზი, როგორც წესი, იყენებს სუფთა არგონს. სხვადასხვა სამუშაო ნაწილის მასალის თვისებებიდან გამომდინარე, ზოგიერთი იყენებს ჰელიუმს, აზოტს, არგონს ან ორივეს ნაზავს.
მისი მახასიათებლებია;
1. მიკროსხივური პლაზმური რკალური შედუღებით შესაძლებელია ფოლგების და თხელი ფირფიტების შედუღება.
2. პატარა ხვრელის ეფექტით, მას შეუძლია უკეთ განახორციელოს ცალმხრივი შედუღება და ორმხრივი თავისუფალი ფორმირება.
3. პლაზმურ რკალს აქვს მაღალი ენერგიის სიმკვრივე, რკალის სვეტის მაღალი ტემპერატურა და ძლიერი შეღწევადობის უნარი. მას შეუძლია მიაღწიოს 10-12mm სქელი ფოლადი დახრილი შედუღების გარეშე. მისი შედუღება შესაძლებელია ორმხრივი ფორმირებით ერთდროულად. შედუღების სიჩქარე მაღალია, პროდუქტიულობა მაღალია და დაძაბულობის დეფორმაცია მცირეა.
4. აღჭურვილობა შედარებით რთულია, გაზის მოხმარება დიდია, ჯგუფს მკაცრი მოთხოვნები აქვს სამუშაო ნაწილის კლირენსსა და სისუფთავეზე და ის მხოლოდ შიდა შედუღებისთვისაა შესაფერისი.
პროგრამები
პლაზმური შედუღება სამრეწველო წარმოებაში მნიშვნელოვანი საშუალებაა, განსაკუთრებით სპილენძისა და სპილენძის შენადნობების, ტიტანისა და ტიტანის შენადნობების, შენადნობის ფოლადის, უჟანგავი ფოლადის, მოლიბდენის და სხვა აერონავტიკული ლითონების შესადუღებლად, რომლებიც გამოიყენება სამხედრო და სხვა მოწინავე ინდუსტრიებში, როგორიცაა ტიტანის შენადნობისგან დამზადებული გარკვეული ტიპის რაკეტის ჭურვების და თვითმფრინავებზე ნაწილობრივ თხელკედლიანი კონტეინერების წარმოება.
ღირებულება, მოვლა-პატრონობა და ოპერაციული ეფექტურობა
სამრეწველო გამოყენებისთვის ლაზერული სხივური შედუღებისა და პლაზმური რკალური შედუღების ტექნოლოგიების არჩევანის შედარებასთან დაკავშირებული ზოგიერთი ფაქტორი მოიცავს ღირებულებას, მოვლა-პატრონობას და ექსპლუატაციის ეფექტურობას.
ხარჯების ანალიზი
ლაზერული სხივური შედუღება მოითხოვს მაღალ საწყის ინვესტიციას, რადგან აღჭურვილობა პლაზმურ რკალურ შედუღებასთან შედარებით უფრო რთულია. ზოგადი სამრეწველო ლაზერული შედუღების სისტემების ღირებულება, როგორც წესი, მერყეობს ...-მდე. $200,000, მაშინ როდესაც პლაზმური რკალური შედუღების სისტემების ღირებულება დაახლოებით ...-ის ფარგლებშია. $10,000 to $50,000. თუმცა, LBW-ს აქვს გრძელვადიანი ხარჯების მნიშვნელოვანი დაზოგვის პოტენციალი გაზრდილი დამუშავების სიჩქარისა და შედუღების შემდგომი მინიმალური დასრულების საჭიროების წყალობით. პლაზმური შედუღების უწყვეტი ექსპლუატაციის შემთხვევაში, შესაძლოა, უფრო მაღალი სახარჯი ხარჯები იყოს.
მოვლის მოთხოვნები
რადგან მოხმარებადი ნაწილები, როგორიცაა ელექტროდები და გაზის საქშენები, უფრო ხშირად ცვდება, პლაზმური რკალური შედუღების სისტემები, როგორც წესი, უფრო ხშირ მოვლას საჭიროებს. ამის საპირისპიროდ, ლაზერული შედუღების სისტემებს ნაკლები მოხმარებადი მასალა სჭირდებათ, მაგრამ მათი ოპტიკა და ლაზერული წყაროები პერიოდულად წმენდას და ხელახალ კალიბრაციას საჭიროებენ. სათანადო მოვლის შემთხვევაში, ლაზერული წყაროები შეიძლება 20,000 საათზე მეტხანს გაძლონ ნაკლები შეფერხების დროით. პლაზმურ სისტემებს, თუმცა უფრო მარტივი, შეიძლება უფრო ხშირი შეფერხებები ჰქონდეთ, რადგან მოხმარებადი მასალები ცვდება.
ოპერაციული ეფექტურობა
ლაზერული შედუღების ტექნიკა გაცილებით სწრაფი და ზუსტია, თხელ მასალებზე წუთში 10 მეტრამდე სიჩქარეს აღწევს, ამიტომ იდეალურია მასობრივი წარმოებისთვის. ის ასევე წარმოქმნის ძალიან მცირე თერმული ზემოქმედების მქონე ზონებს, რაც მინიმალურ მასალის დამახინჯებას იწვევს, რითაც აუმჯობესებს პროდუქტის ხარისხს. პლაზმური შედუღება ეფექტურია სქელ მასალებში, თუმცა უფრო ნელი სიჩქარით, ხშირად საჭიროებს დამატებით საბოლოო შტრიხებს შედუღების ადგილების გასასუფთავებლად, როგორიცაა დაფქვა.
მიუხედავად იმისა, რომ ლაზერული სხივური შედუღება თავიდანვე უფრო მაღალ საინვესტიციო ხარჯებს მოითხოვს, მისი ეფექტურობა და ტექნიკური მომსახურების ნაკლები საჭიროება ხშირად გრძელვადიან პერსპექტივაში ხარჯების მხრივ სარგებელს იძლევა, განსაკუთრებით მაღალი სიზუსტის მოთხოვნით დამუშავების შემთხვევაში. პლაზმური რკალური შედუღება მაინც კარგია ნაკლებად რთული სამუშაოებისა და მცირე ოპერაციებისთვის.