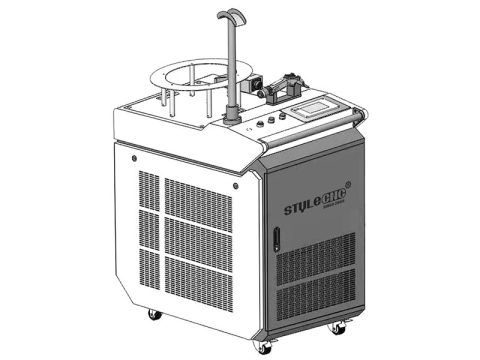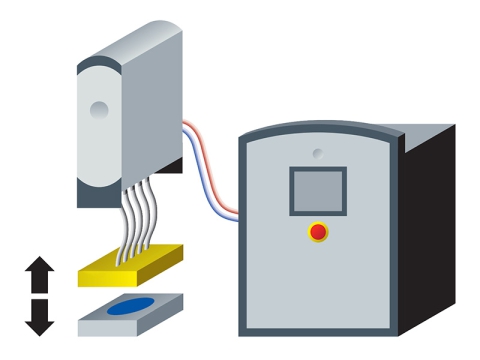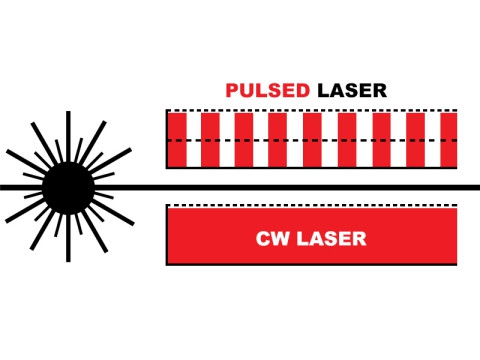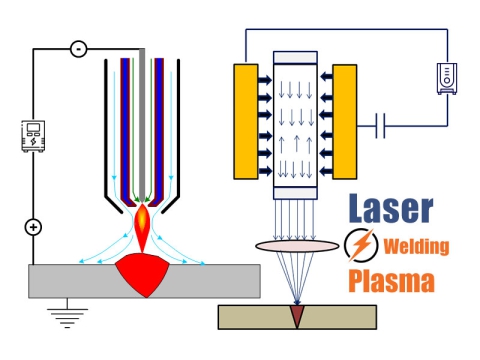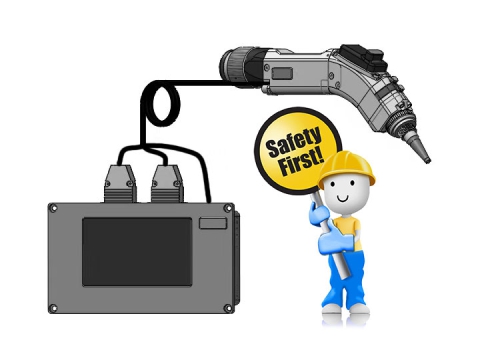
3D რობოტული ლაზერული შედუღების მანქანა არის შედუღების ახალი ტიპის მეთოდი, რომელიც ამჟამად ფართოდ გამოიყენება. 3D რობოტული ლაზერული შემდუღებელი შედგება 2 ნაწილისგან: „შედუღების სამუშაო მაგიდა“ და „შედუღების რობოტული მკლავი“. 3D ლაზერული შედუღების რობოტი გამოსხივებულ ლაზერულ სხივს ოპტიკურ ბოჭკოსთან აერთებს და შემდეგ პარალელურ სხივს იყენებს პროდუქტზე ფოკუსირებისთვის უწყვეტი შედუღების შესასრულებლად. შედუღებისას სინათლის უწყვეტობა შედუღების რეალურ ეფექტს უფრო ძლიერს ხდის, ხოლო შედუღების ნაკერი უფრო დახვეწილი და ლამაზია.
3D რობოტული ლაზერული შედუღების აპარატს შეუძლია მიაღწიოს პრაქტიკულ ეფექტებს, როგორიცაა შედუღების სწრაფი სიჩქარე, მცირე დეფორმაცია და ბუშტების არარსებობა. ამავდროულად, შედუღების პროცესის დროს, 3D ლაზერული შედუღების რობოტს შეუძლია გამოიყენოს უკონტაქტო ლაზერული შედუღება პროდუქტის მიუწვდომელ ნაწილებზე, რაც უფრო მოქნილი და მოსახერხებელია ექსპლუატაციისა და გამოყენებისას; გარდა ამისა, შედუღების აპარატი ასევე აღჭურვილია CCD კამერის რეალურ დროში მონიტორინგის სისტემა, რომელიც აუმჯობესებს შედუღების პოზიციონირებას. სიზუსტე აადვილებს შედუღების პროცესის დროს შედუღების წერტილის ენერგიის განაწილების დაკვირვებას, რაც მნიშვნელოვნად აუმჯობესებს შედუღებული პროდუქტის სილამაზეს; ამავდროულად, 3D რობოტიზებული ლაზერული შემდუღებელი ასევე დაეხმარება საწარმოებს წარმოების ავტომატიზაციის მიღწევაში და ასევე შეუძლია ერთდროულად დაამუშაოს და წარმოქმნას მრავალი ლაზერული სხივი, რათა მიაღწიოს პროდუქციის მასობრივ წარმოებას.
თვითმფრინავების შედუღება
ტრადიციული მოქლონიანი ფიუზელაჟის პანელების ნაცვლად შედუღებული ინტეგრალური ფიუზელაჟის პანელების გამოყენებამ შეიძლება მნიშვნელოვნად შეამციროს კომპონენტების W8-ის რაოდენობა, წარმოების ხარჯები და გააუმჯობესოს წარმოების ეფექტურობა. ამიტომ, ეს გახდა სამოქალაქო თვითმფრინავების ფართომასშტაბიანი წარმოების ტექნოლოგიის განვითარების ერთ-ერთი ტენდენცია. რადგან ორმაგი ლაზერული სხივის შედუღებას უფრო აშკარა W8-ის შემცირების ეფექტი აქვს კანის გრძელ ფერმულ სტრუქტურაზე და ამავდროულად, მას უკეთესი სივრცითი ხელმისაწვდომობა აქვს რთული კომპონენტებისთვის, ამიტომ მას დიდი ყურადღება ექცევა. ამჟამად, აერონავტიკის მწარმოებელმა კომპანიებმა, როგორიცაა Airbus, დანერგეს ლაზერით შედუღებული ინტეგრალური ფიუზელაჟის პანელების წარმოების ტექნოლოგია მათ მრავალ მოდელზე. თუმცა, ინტეგრალური ფიუზელაჟის პანელების შედუღებაზე დაფუძნებული წარმოების ტექნოლოგია თანამედროვე სამოქალაქო თვითმფრინავების წარმოების ტექნოლოგიის ერთ-ერთი სირთულეა. ამჟამად, დიდი სამგზავრო თვითმფრინავების დიზაინში ფიუზელაჟის პანელებისთვის ახალი ალუმინის შენადნობის შედუღების ტექნოლოგიას აქვს საკუთარი მახასიათებლები წარმოებადობის თვალსაზრისით.
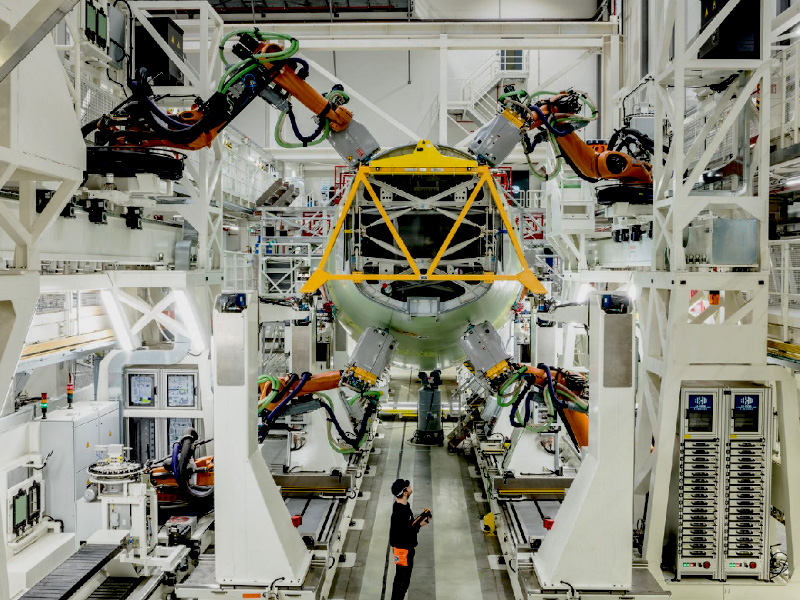
ლაზერული შედუღების რობოტი თვითმფრინავის შედუღებისთვის
რობოტები გამოიყენება სხვადასხვა ინდუსტრიაში მათი მაღალი განმეორებადობის, კარგი საიმედოობისა და ძლიერი გამოყენებადობის გამო. ამჟამად, აერონავტიკის პროდუქტების წარმოების პროცესი კვლავ შრომატევადია, პროცედურებით რთულია და ცუდი სამუშაო პირობებია, რასაც ემატება ხელსაწყოების დიდი რაოდენობა და ხელით წარმოება. ავტომატიზირებული წარმოების სიმძლავრეების ნაკლებობა გახდა შემაფერხებელი ფაქტორი, რომელიც ზღუდავს იარაღისა და აღჭურვილობის საიმედოობისა და წარმოების სიმძლავრის გაუმჯობესებას. სწრაფად განვითარებადი აერონავტიკის ეპოქაში, სამრეწველო რობოტების გამოყენებას აერონავტიკის წარმოების საწარმოების მიერ ავტომატიზირებულ წარმოებაში დიდი მნიშვნელობა აქვს საწარმოო წარმოების მოდელების ტრანსფორმაციისა და განახლებისთვის და მოწინავე აღჭურვილობის წარმოების შესაძლებლობების გაუმჯობესებისთვის. შედუღება მნიშვნელოვანი რგოლია აერონავტიკის პროდუქტების წარმოების ფორმალურ პროცესში. შედუღების რობოტების როლი აქ უაღრესად მნიშვნელოვანია.
ალუმინის შენადნობის ლაზერული შედუღების მიმოხილვა
პირველის დაბადებიდან მოყოლებული ლაზერული შედუღების მანქანა 1960 წელს ლაზერული შედუღების ტექნოლოგია სწრაფად განვითარდა. 1965 წელს შემუშავდა სქელი ფენის კომპონენტების შესადუღებლად განკუთვნილი ლალის ლაზერული შედუღების მანქანა. 1974 წელს Ford Motor Company-მ ააშენა მსოფლიოში პირველი 1-ღერძიანი ლაზერული დამუშავების მანქანა, gantry ლაზერული შედუღების მანქანა. მოგვიანებით, ამერიკის შეერთებული შტატების Ford Motor Company-მ შეიმუშავა ლაზერული შედუღების წარმოების ხაზი. დღეს, ლაზერული გენერატორები, რომლებიც შეიძლება გამოყენებულ იქნას შედუღებისთვის, განვითარდა პირველი თაობიდან. CO2 გაზის ლაზერებიდან YAG მყარი მდგომარეობის ლაზერებამდე, ასევე უახლეს ბოჭკოვან ლაზერებამდე. ლაზერული შედუღების უდიდესი უპირატესობა ის არის, რომ მისი ენერგია კონცენტრირებულია, რაც იწვევს შედუღებული შეერთების დიდ ასპექტის თანაფარდობას და შედუღების მცირე დეფორმაციას. ლაზერული სხივის ხარისხის უწყვეტი გაუმჯობესებით, ლაზერული შედუღება ამჟამად გახდა მოწიფული შედუღების მეთოდი, რომელიც ფართოდ გამოიყენება ეროვნული ეკონომიკისა და ეროვნული თავდაცვის მშენებლობის სხვადასხვა სფეროში.
ალუმინის შენადნობას აქვს დაბალი სიმკვრივე, კარგი კოროზიისადმი მდგრადობა, მაღალი დაღლილობისადმი მდგრადობა, მაღალი სპეციფიკური სიმტკიცე და სპეციფიკური სიხისტე და წარმოადგენს იდეალურ მასალას თვითმფრინავის კონსტრუქციებისთვის. ბოლო წლებში, მიუხედავად იმისა, რომ ახალი მასალები, როგორიცაა ტიტანის შენადნობები და კომპოზიტური მასალები, დიდ ყურადღებას იპყრობს აერონავტიკის ინდუსტრიაში, ისეთი უპირატესობების გამო, როგორიცაა მდიდარი რესურსები, შესანიშნავი მახასიათებლები, მარტივი დამუშავება და ალუმინის დაბალი ღირებულება, ასევე ტრადიციული ალუმინის შენადნობების უწყვეტი ახალი თერმული დამუშავება. ახალი ალუმინის შენადნობების (მაგალითად, ალუმინ-ლითიუმის შენადნობების) განვითარებისა და გაჩენის გამო, პროგნოზირებადია, რომ ალუმინის შენადნობების გამოყენებას თვითმფრინავის კონსტრუქციებში კვლავ ექნება შეუცვლელი უპირატესობები მომავალში ხანგრძლივი პერიოდის განმავლობაში. ამიტომ, ალუმინის შენადნობების შედუღების ტექნოლოგია მნიშვნელოვან ტექნიკურ გასაღებად იქცა. ლაზერული შედუღების ტექნოლოგიის გამოყენებას ალუმინის შენადნობების საავიაციო კომპონენტების შესაერთებლად აქვს მრავალი უპირატესობა, როგორიცაა შედუღების სიღრმისა და სიგანის დიდი თანაფარდობა, შედუღების მცირე თერმული ზემოქმედების ზონა, შედუღების მცირე დეფორმაცია და შედუღების მაღალი სიჩქარე. თუმცა, ალუმინის შენადნობების ლაზერულ შედუღებას გარკვეული ტექნიკური სირთულეები აქვს.
დიდი სამგზავრო თვითმფრინავის ფიუზელაჟის პანელის ლაზერული შედუღების სქემის დეტალური აღწერა
დიდი სამგზავრო თვითმფრინავის ფიუზელაჟის კანის გრძელი ფერმის ლაზერული შედუღების კომპონენტებში, ერთი შედუღების სიგრძე შეიძლება 4 მეტრზე მეტი იყოს. ამავდროულად, რადგან კანი და გრძელი ფერმა ძალიან თხელია, შედუღების პროცესის სტაბილურობის ეფექტურად შენარჩუნება შესაძლებელია შედუღების წარმოებით. წარმატების ერთ-ერთი გასაღები. ამ გადაწყვეტაში, ორმაგი ლაზერული სხივები ერთდროულად შედუღებულია კანის შიდა მხარის ორივე მხარეს. გარე კანის მთლიანობის შესანარჩუნებლად, შედუღების პროცესს არ შეუძლია შეაღწიოს კანში და T-ფორმის სტრუქტურას არ სჭირდება ასპექტის თანაფარდობის ზედმეტად ხაზგასმა. მთავარია უწყვეტი, დეფექტების გარეშე, მაღალი ხარისხის შედუღების შეერთების ფორმირება. ამიტომ, ლაზერული ღრმა შეღწევადობის შედუღების დროს აუცილებელია მცირე ხვრელების და გამდნარი აუზის სტაბილურობის შენარჩუნება.
ის ძირითადად ორი ასპექტით განიხილება: ერთი მხრივ, შედუღების ხელსაწყოებისა და აღჭურვილობის გარანტიის პერსპექტივიდან, აუცილებელია მაღალი სიზუსტის დამაგრების, ლაზერული ფოკუსირებისა და ცენტრირების შენარჩუნება, ასევე მოძრაობის მაღალი გამეორების შენარჩუნება. 3D რობოტული ლაზერული შედუღების აპარატი შედუღების თავის სამართავად. პოზიციონირების სიზუსტე და ტრაექტორიული პოზიციონირების სიზუსტე, საჭიროების შემთხვევაში, გამოიყენება შესაბამისი თვალთვალის სისტემა; მეორეს მხრივ, თხევადი ალუმინის შენადნობის კარგი სითხის, დაბალი ზედაპირული დაჭიმულობის, გამდნარი აუზის ცუდი სტაბილურობის გამო, ამავდროულად, ალუმინის იონიზაციის ენერგია დაბალია და შედუღების პროცესი მსუბუქია. პლაზმა მიდრეკილია გადახურებისა და გაფართოებისკენ, რაც ასევე იწვევს შედუღების ცუდ სტაბილურობას. ამიტომ, კვლევა უნდა ჩატარდეს შედუღების მეტალურგიის პერსპექტივიდან.
1. ალუმინის შენადნობს ლაზერული სხივებისთვის ძალიან მაღალი საწყისი ზედაპირის არეკვლის უნარი აქვს (მეტი 90% ამისთვის CO2 ლაზერები და ახლოს 80% YAG ლაზერებისთვის), რაც გამდნარი გუბეს წარმოქმნამდე უფრო დიდ ლაზერულ სიმძლავრეს მოითხოვს;
2. მრავალი ფაქტორის, როგორიცაა მეტალურგია და ტექნოლოგია, გავლენის გამო, ალუმინის შენადნობის ლაზერული შედუღება უფრო მეტად მიდრეკილია ფორებისკენ;
3. ალუმინის შენადნობი ტიპიური ევტექტიკური შენადნობია და ლაზერული შედუღების სწრაფი გამყარების პირობებში ის უფრო მიდრეკილია ცხელი ბზარებისკენ;
4. ლაზერული შედუღების უფსკრულის ადაპტირება მცირეა და შედუღების შეკრების სიზუსტე მაღალია;
5. ალუმინის შენადნობს აქვს დიდი წრფივი გაფართოების კოეფიციენტი, რაც ადვილად იწვევს შედუღების დეფორმაციას;
6. ალუმინის შენადნობის თბოგამტარობა დიდია, გაგრილების დრო მოკლეა და გამდნარი აუზის მეტალურგიული რეაქცია არასაკმარისია, რაც ადვილად იწვევს დეფექტებს;
7. თხევად ალუმინის შენადნობს აქვს კარგი სითხეობა, დაბალი ზედაპირული დაჭიმულობა და გამდნარი აუზის ცუდი სტაბილურობა.
ლაზერული შედუღების ტექნოლოგია ალუმინის შენადნობების შედუღების ყველაზე ეფექტური მეთოდია აერონავტიკის წარმოებაში
ლაზერული შედუღების ტექნოლოგია დღემდე წარმოადგენს ალუმინის შენადნობების შედუღების ერთ-ერთ ყველაზე ეფექტურ მეთოდს აერონავტიკის სფეროში. უწყვეტი ექსპერიმენტებისა და კვლევების შედეგად, ლაზერულმა შედუღებამ თანდათან აჩვენა თავისი კარგი პროცესის შესრულება და მექანიკური თვისებები შედუღების შემდეგ. ტრადიციულ TIG და MIG შედუღებასთან შედარებით, ლაზერულ შედუღებას ახასიათებს მაღალი შედუღების ხარისხი, მაღალი სიზუსტე და სწრაფი სიჩქარე. ამჟამად ის ერთ-ერთი ყველაზე სწრაფად განვითარებადი და ყველაზე მეტად შესწავლილი მეთოდია. ბოლო წლებში მრავალმა საერთაშორისო სამეცნიერო მკვლევარმა ჩაატარა მრავალი კვლევა ალუმინის შენადნობების ლაზერული შედუღების შესახებ და თანდათანობით ჩამოაყალიბა უფრო საიმედო ალუმინის შენადნობების ლაზერული შედუღების ტექნოლოგია.
ტრადიციულ მოქლონებიან ფიუზელაჟის კედლის პანელებთან შედარებით, ლაზერული შედუღებით ფიუზელაჟის კედლის პანელებს აშკარა W8 შემცირების ეფექტი აქვთ, შეუძლიათ გააუმჯობესონ შემაერთებელი ნაწილების მუშაობა და აქვთ წარმოების ხარჯების შემცირებისა და წარმოების ეფექტურობის გაუმჯობესების უპირატესობები. თუმცა, ლაზერული შედუღებით გამოწვეული სტრესის კონცენტრაციისა და დეფორმაციის პრობლემები მოქლონირების პროცესში არ არის წარმოდგენილი. დიდი სამგზავრო თვითმფრინავის ფიუზელაჟის პანელის ლაზერული შედუღების პროცესი რთული შედუღების პროცესია დიდი ზომებით, მცირე სისქით და მრავალი შედუღებული ნაკერით, ხოლო მისი დეფორმაციის პროცესი ძალიან რთულია.
რაკეტების შედუღება
ძრავა რაკეტის გულია და მკაცრი სამუშაო პირობები რაკეტის ძრავის სტრუქტურაზე მკაცრ მოთხოვნებს აყენებს. საქშენის კორპუსის ფართობი უნდა გაუძლოს კუდის ალის ჰაერის ნაკადის დარტყმას და ძლიერ ვიბრაციას, ხოლო მაღალსიჩქარიანი ჭავლური სიჩქარე 4 მახს აღემატება. საქშენის გაფართოების მონაკვეთის შიდა და გარე ფენებს შორის მანძილი მხოლოდ... 1mm, რომელიც ყინულისა და ცეცხლის ორმაგი ცაა: -100℃-ზე დაბალი ტემპერატურის საწვავი მიედინება შუალედური ფენის შიგნით, ხოლო ზებგერითი კუდის ალი 3000℃-ზე მეტი ტემპერატურის შუალედური ფენის გარეთ. შუალედურმა ფენამ უნდა გაუძლოს ათობით და ასობით ატმოსფერულ წნევას და მათგან გამოწვეულ ძლიერ ვიბრაციას; მკაცრი მოთხოვნების სერია უზარმაზარ გამოწვევას უქმნის ძრავის შედუღების ხარისხს.
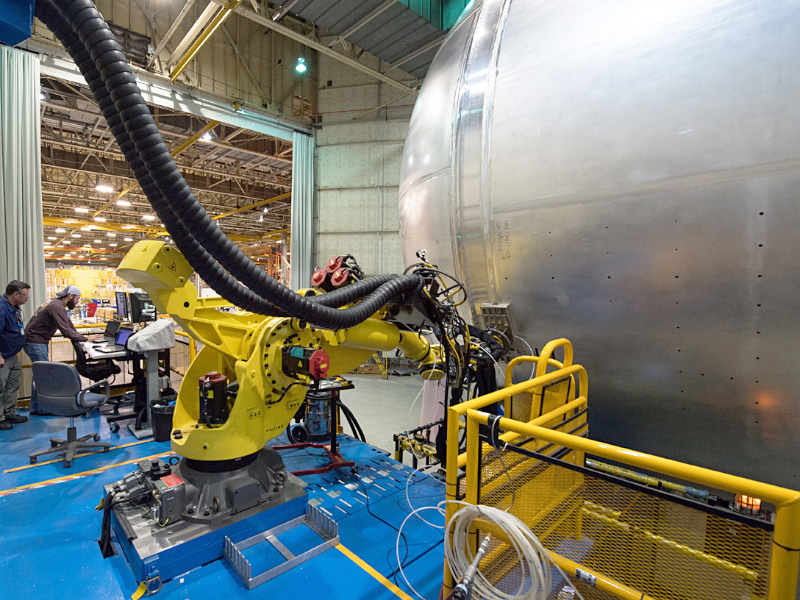
ლაზერული შედუღების რობოტი რაკეტის შედუღებისთვის
3D რობოტული ლაზერული შედუღების აპარატს, როგორც რაკეტის ძრავის კორპუსისა და საქშენის გაფართოების შედუღების მეთოდს, მრავალი უპირატესობა აქვს. ტრადიციული რაკეტის ძრავის საქშენის გაფართოების სექცია იყოფა: რეგენერაციული გაგრილების ტიპი, რადიაციული გაგრილების ტიპი, გამონაბოლქვი გაგრილების ტიპი, აბლაციის ცივი ჰაერის ტიპი. ვაკუუმური შედუღება არის ტრადიციული შედუღების მეთოდი საღარავი ღარის რეგენერაციული გაგრილების საქშენების სენდვიჩისთვის. ამ მეთოდს აქვს საშუალო შედუღების სიმტკიცე და რთული ოპერაციული პროცედურები. შედუღება უნდა განხორციელდეს ვაკუუმურ გარემოში. შედუღების პროცესის ავტომატიზაცია რთულია და მოითხოვს ოპერატორების შედარებით მაღალ ტექნიკურ დონეს. მაღალია, წარმოების ციკლი გრძელია და წარმოების ღირებულებაც მაღალია. ანალიზისა და დემონსტრირების შემდეგ, ლაზერული შედუღება პირველი არჩევანია საღარავი ღარის რეგენერაციული გაგრილების საქშენის სენდვიჩის სტრუქტურის შედუღებისთვის. მას აქვს მრავალი უპირატესობა, როგორიცაა მოკლე წარმოების ციკლი, ავტომატიზაციის მაღალი ხარისხი და დაბალი გარემოსდაცვითი მოთხოვნები. მას შეუძლია მნიშვნელოვნად შეამციროს რაკეტის ძრავის საქშენის განვითარების ციკლი (შეკუმშვა 1 საათამდე), შეამციროს საქშენის წარმოების ღირებულება, რითაც ეფექტურად ამცირებს რაკეტის გაშვების ღირებულებას.