ლაზერული და წყლის ჭავლური ჭრა ჭრის ორი ყველაზე პოპულარული მეთოდია, თუმცა ადამიანები არ წყვეტენ უკეთესი ჭრის მეთოდების ძიებას, როგორიცაა ზოგიერთი ზუსტი ლითონის ნაწილის დამუშავება ან ახალი მასალების ჭრა. ამისათვის საჭიროა ჭრის ახალი მეთოდის პოვნა, უნიკალური წყლის ჭავლური ლაზერული ჭრის ტექნოლოგია.
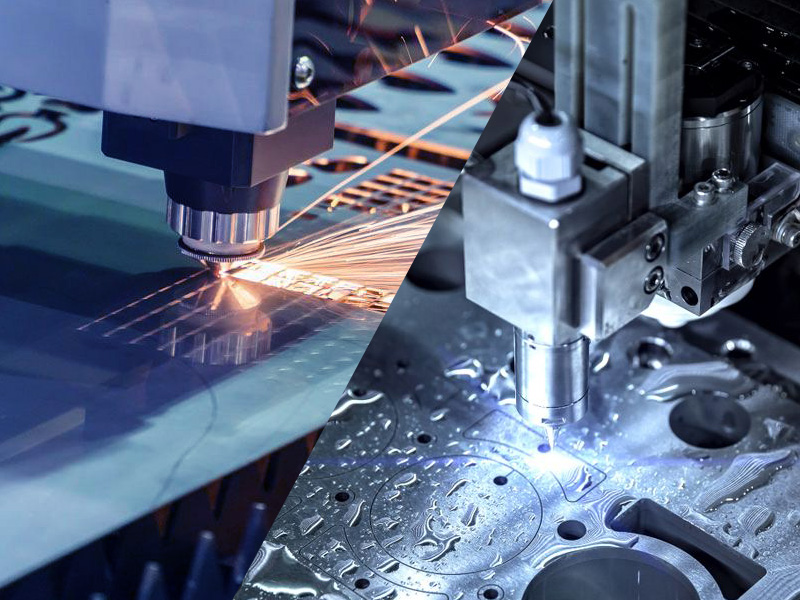
რა განსხვავებები და მსგავსებებია წყლის ჭავლურ საჭრელსა და ლაზერულ საჭრელს შორის?
განმარტება
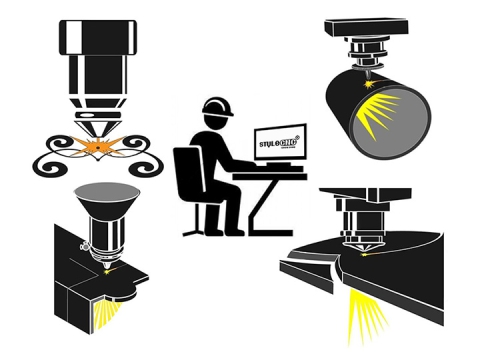
ლაზერული ჭრა გულისხმობს მაღალი სიმძლავრის ლაზერული სხივის შექმნას დანადგარში, შემდეგ კი დასაჭრელი მასალის დასხივებას. ლაზერის მიერ წარმოქმნილი მაღალი ტემპერატურა დნება ან აორთქლებს დასხივებულ მასალას, რითაც ხორციელდება მასალის ჭრა.
ლაზერული ჭრა უფრო რთული პროცესია, რომელიც მრავალ ფაქტორს მოიცავს, ჭრამდე საჭიროა ჭრის შინაარსის ფრთხილად შემოწმება, დაკვირვება და მონიტორინგი.
დამუშავების პროცესში, თუ არანორმალურია, დაუყოვნებლივ უნდა შეწყვიტოთ დამუშავება და შეამოწმოთ მიზეზი, წინააღმდეგ შემთხვევაში ეს დააზიანებს მანქანას და პირად უსაფრთხოებასაც კი, განსაკუთრებით უჟანგავი ფოლადის და არამეტალური მასალების ჭრისას.
ლაზერული ჭრისთვის გამოიყენება პროფესიონალური კომპიუტერული NC პროგრამირების პროგრამული უზრუნველყოფა, დამუშავების პროგრამის ნაწილების მომზადება, როგორც წესი, ხორციელდება ოფლაინ კომპიუტერზე. ზოგიერთი მარტივი პროცესი ასევე შეიძლება პირდაპირ CNC სისტემაში განხორციელდეს რედაქტირების ინტერფეისის დასასრულებლად, მაგრამ ამას დიდი დრო სჭირდება და არ შეიძლება იყოს პროგრამირების რთული ნაწილები. ზოგადად, ნუ უჭერთ მხარს რიცხვითი მართვის სისტემაში რიცხვითი მართვის პროგრამის მომზადებას, რადგან ის დიდ დროს დაიკავებს მანქანის გამოყენების დროს და დაბალი ეფექტურობა ექნება. ფირფიტის მაგიდაზე განთავსების შემდეგ, მნიშვნელოვანი სამუშაოა დაზგის სამუშაო ნაწილის კოორდინატების დადგენა, სამუშაო ნაწილის კოორდინატების სისტემა უნდა იყოს დაყენებული NC პროგრამირებაში და კოორდინატების სრული შეთანხმება.
წყლის ჭავლში წყალი დანის მსგავსად გამოიყენება. კონტეინერში წყალი ულტრამაღალ წნევამდეა დაწნეხილი, შემდეგ კი მასალის ჭრის მიზნით ძალიან პატარა საქშენიდან მაღალი წნევის წყლის ნაკადი შეჰყავთ; ჭრის უნარის გასაზრდელად გამოიყენება ბროწეულის ქვიშა. წყალში აბრაზივების, მაგალითად, ბრილიანტის დამატება ფართოდ გავრცელებული ჭრის მეთოდია.
მასალები
წყლის ჭავლური ჭრის საჭრელებს თითქმის არანაირი შეზღუდვა არ აქვთ დასაჭრელ მასალებთან დაკავშირებით. წყლის ჭავლური ჭრის დროს მასალა არ წარმოქმნის სითბოს, რითაც თავიდან აცილებულია დასაჭრელი მასალის დნობა, დეფორმაცია, მოხრა და წვა; წყლის ჭავლური ჭრისთვის გამოყენებული გავრცელებული მასალებია პლასტმასი, რეზინი, ქვა, კერამიკული ფილა, უჟანგავი ფოლადი და სხვა ლითონები.
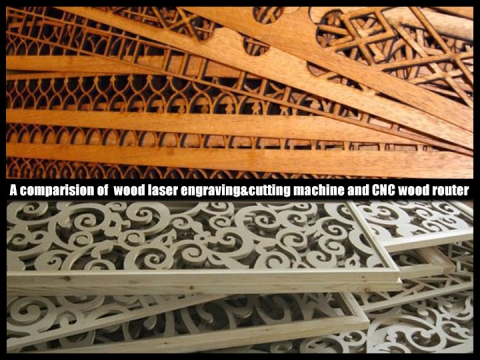
ლაზერული საჭრელებით შესაძლებელია ლითონების უფრო ფართო სპექტრის დაჭრა, მათ შორის უჟანგავი და ნახშირბადოვანი ფოლადის, ასევე ალუმინის და სხვადასხვა შენადნობების. ზოგიერთ ლაზერს შეუძლია არაგამტარი მასალების, როგორიცაა ხე, მინა ან პლასტმასი, დაჭრა, მაგრამ ლაზერის მიერ გამომუშავებულმა სითბომ შეიძლება გავლენა მოახდინოს ზოგიერთ ლითონის პროდუქტზე. მოახდინეთ ზემოქმედება.
სისქე
წყლის ჭავლური საჭრელი მასალის სისქე შეუზღუდავია. მთავარი წყლის ჭავლურის სიძლიერეზეა დამოკიდებული. რაც უფრო მაღალია წნევა, მით უფრო სქელი მასალის დაჭრაა შესაძლებელი.
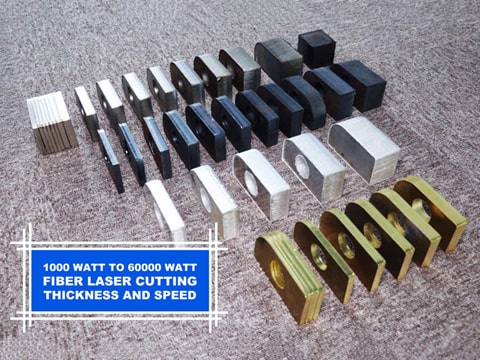
ლაზერის სისქე დაახლოებით 100 მმ ლითონს ჭრის, თუმცა საჭრელი მასალის სისქეც ლითონის მიხედვით იცვლება. ლითონის დნობის წერტილი და თბოგამტარობა გავლენას ახდენს ლაზერული ჭრის სისქეზე; ლაზერული ჭრის მანქანის უპირატესობა ის არის, რომ მას შეუძლია წყლის ჭავლზე მაღალი სიჩქარით დაჭრას უფრო თხელი მასალები.
სიზუსტე და ხარისხი
წყლის ჭავლის ჭრის სიგანე დაახლოებით 0.7 მმ-ია, ხოლო ჭრის ზედაპირი ძალიან თხელია. ზოგიერთ შემთხვევაში, ის თითქმის აღწევს დანადგარის ხარისხს, მაგრამ ჭრილის ზემოდან ძირამდე იქნება გარკვეული შეცდომები. რაც უფრო სქელია მასალა, მით უფრო დიდი იქნება შეცდომა.
ლაზერული ჭრის შეცდომა გაცილებით მცირეა, ვიდრე წყლის ჭავლური ჭრის. მცირე ნაწილებზე მჭიდრო გეომეტრიული ფორმების ჭრისას ან როდესაც ნაწილები ერთმანეთთან მჭიდროდ უნდა იყოს ჩასმული, ლაზერული ჭრა შესაძლებელია და ლაზერული ჭრით შესაძლებელია ჭრილი პროფილის ზედაპირი უფრო სუფთა გახადოს. ის გლუვია, მაგრამ სისქის ან სიჩქარის ზრდასთან ერთად შეიძლება რამდენიმე ზოლი დარჩეს.
შემაჯამებელი
წყლის ჭავლური ჭრა ზუსტი და მრავალმხრივი ჭრის მეთოდია, რომლის საშუალებითაც შესაძლებელია სხვადასხვა მასალისა და სისქის მოჭრა. მიუხედავად იმისა, რომ ზოგიერთ მასალაში წყლის ჭავლური ჭრის სიჩქარე ლაზერის სიჩქარეს არ აღემატება, მას შეუძლია უზრუნველყოს ჭრის მაღალი ხარისხი მასალის სიცხეზე ზემოქმედების გარეშე.
ლაზერული ჭრა ძალიან სწრაფი და ზუსტია, თუმცა ეს დამოკიდებულია მასალასა და სისქეზე. ზოგადად, ლაზერის სიჩქარე და სიზუსტე ძალიან მაღალია. უფრო სქელი მასალების ან სითბოს ზემოქმედების ქვეშ მყოფი მასალებისთვის უმჯობესია ჭრის სხვა მეთოდის პოვნა.
წყლის ჭავლური ლაზერული საჭრელი
ახალი მასალების, როგორიცაა ნახშირბადის ბოჭკოთი გამაგრებული პოლიმერები და კერამიკული მატრიცული კომპოზიტები, გაჩენასთან ერთად, ამ ახალი მასალების დამუშავება პრობლემად იქცა.
ორივე წყლის ჭავლური საჭრელი მდე ლაზერული კატარღა გარკვეული ნაკლოვანებები აქვთ. ამ გამოწვევის დასაძლევად, ასეთი მოწინავე კომპოზიტური მასალების დასამუშავებლად შემუშავდა წყლის ჭავლური ლაზერული ჭრის ტექნოლოგია.
წყლის ჭავლური ლაზერული ჭრა ჰიბრიდული დამუშავების მეთოდია, რომელიც ასევე ცნობილია როგორც ლაზერული მიკროჭავლური ჭრა. ის აერთიანებს ლაზერს „წვრილ“ წყლის ჭავლებთან და წყლის ჭავლები (წყლის ჭავლები) ზუსტად იმართება ჩვეულებრივი ოპტიკური ბოჭკოების მსგავსად. ამრიგად, ლაზერული სხივი ახორციელებს ჭრას და წყლის ჭავლი განუწყვეტლივ აგრილებს ჭრის ადგილს და ეფექტურად აშორებს ჭრის დროს წარმოქმნილ ნარჩენებს.
ეს ტექნოლოგია პირველად ნახევარგამტარული ვაფლის ჭრაში გამოიყენეს. ტექნოლოგიის განვითარებასთან ერთად, ის თანდათან ვრცელდება სამედიცინო აღჭურვილობაზე, საათების დამუშავებაზე, გაზისა და რეაქტიული ძრავების ტურბინის პირებზე, ნახევარგამტარული მოწყობილობების დამუშავებასა და ზემყარი ხელსაწყოების წარმოების პროცესში მასალების ჭრაზე.
ლაზერის ფოკუსირების შემდეგ, ის წარმოქმნის ლაზერულ სხივს. წნევით წყლის ღრუში გავლისას, ის წყალს წინ უბიძგებს და ფოკუსირებას მოახდენს საქშენზე. საბოლოოდ, ლაზერული სხივი საქშენიდან წყლის ნაკადთან ერთად გამოვა.
ამ წყლის ნაკადში აბრაზიული ნივთიერება არ არის, ამიტომ ჭრა ძირითადად ლაზერზეა დაფუძნებული. წყლის ფუნქციაა წყლის სვეტის გამოყენება ლაზერის გასაფანტად, ლაზერის ენერგიის შესაგროვებლად უფრო სწრაფი ჭრისთვის, ასევე მისი გაგრილებისა და ნარჩენების მოსაშორებლად.
ლაზერული სხივი საქშენიდან საჭრელ ნაწილამდე არ გაიფანტება, არამედ გააგრძელებს არეკვლას წყლის სვეტში. პრინციპში, ეს ოპტიკურ-ბოჭკოვანი გადაცემის მსგავსია. ლაზერული სხივის მართვა შესაძლებელია 10 სმ-მდე მანძილიდან, რათა მიღწეულ იქნას ზუსტი ჭრის ნაკერები, ფოკუსირება ან მანძილის ხელახლა კონტროლი საჭირო არ არის.
წყლის ჭავლური ლაზერული ჭრით შესაძლებელია ჭრის ძალიან მაღალი ხარისხის მიღწევა, მასალის თერმული დაზიანების არარსებობა, წვის ან თერმული დეგრადაციის არარსებობა, ნაკლები ბურუსით მოცვა, უფრო გლუვი ზედაპირი და სწორი კიდით ჭრა უფრო მაღალი სიზუსტით, რაც ხელს უწყობს ღიობის მაღალი სიზუსტის შენარჩუნებას. უპირატესობებია ის, რომ წყლის ჭავლს შეუძლია ჭრის არეალის უწყვეტი გაგრილება და ჭრის დროს წარმოქმნილი ნარჩენების ეფექტურად მოშორება.
გადამამუშავებლებისთვის, წყლის ჭავლური ლაზერული ჭრისთვის შესაძლებელია წარმოების უფრო სწრაფი სიჩქარე, დამუშავების მასალების უფრო ფართო სპექტრი, უფრო მაღალი საიმედოობა და ჭრის უფრო მაღალი ხარისხი, ასევე ჭრის უფრო დაბალი ხარჯები.
ახალი მასალების გაჩენასთან ერთად, წყლის ჭავლური ლაზერული ჭრის ყველა ეს მახასიათებელი უფრო ფართოდ გამოიყენება.