შესავალი
CNC როუტერი არის CNC მანქანის ნაკრები რომლის ხელსაწყოს ბილიკების კონტროლი შესაძლებელია კომპიუტერული რიცხვითი მართვის საშუალებით. ეს არის კომპიუტერული კონტროლირებადი მანქანა სხვადასხვა მყარი მასალის, როგორიცაა ხე, კომპოზიტები, ალუმინი, ფოლადი, პლასტმასი და ქაფი, ჭრისთვის. ეს არის მრავალი სახის ხელსაწყოდან ერთ-ერთი, რომელსაც აქვს CNC ვარიანტები. CNC როუტერი კონცეფციით ძალიან ჰგავს CNC milling მანქანა.
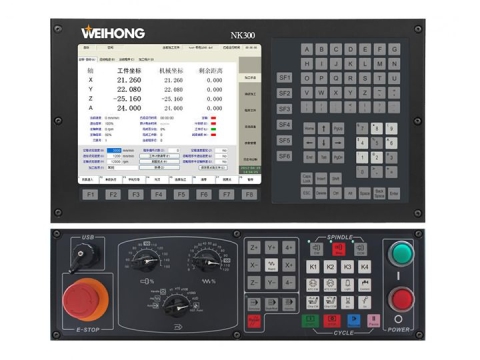
CNC როუტერები მრავალი კონფიგურაციით იყიდება, პატარა სახლის სტილის „სამაგიდო“ CNC როუტერებიდან დაწყებული, ნავების დამამზადებელ საწარმოებში გამოყენებული დიდი „განტრი“ CNC როუტერებით დამთავრებული. მიუხედავად იმისა, რომ მრავალი კონფიგურაცია არსებობს, CNC როუტერების უმეტესობას რამდენიმე სპეციფიკური ნაწილი აქვს: სპეციალური CNC კონტროლერი, ერთი ან მეტი შპინდელის ძრავა, ცვლადი დენის ინვერტორები და მაგიდა.
CNC როუტერები, როგორც წესი, ხელმისაწვდომია 3-ღერძიანი და 5-ღერძიანი CNC ფორმატებით.
CNC როუტერს კომპიუტერი მართავს. კოორდინატები ცალკე პროგრამიდან იტვირთება მანქანის კონტროლერში. CNC როუტერის მფლობელებს ხშირად აქვთ 2 პროგრამული უზრუნველყოფა - ერთი პროგრამა დიზაინის შესაქმნელად (CAD) და მეორე ამ დიზაინის მანქანის ინსტრუქციების პროგრამად გარდასაქმნელად (CAM). CNC საღარავი მანქანების მსგავსად, CNC როუტერების მართვა შესაძლებელია უშუალოდ ხელით პროგრამირებით, მაგრამ CAD/CAM უფრო ფართო შესაძლებლობებს ქმნის კონტურების შესაქმნელად, პროგრამირების პროცესის დასაჩქარებლად და ზოგიერთ შემთხვევაში ისეთი პროგრამების შესაქმნელად, რომელთა ხელით პროგრამირება, თუ არა ნამდვილად შეუძლებელი, ნამდვილად კომერციულად არაპრაქტიკული იქნებოდა.
CNC მარშრუტიზატორები შეიძლება ძალიან სასარგებლო იყოს იდენტური, განმეორებადი სამუშაოების შესრულებისას. CNC როუტერი, როგორც წესი, აწარმოებს თანმიმდევრულ და მაღალი ხარისხის სამუშაოს და აუმჯობესებს ქარხნის პროდუქტიულობას.
CNC როუტერს შეუძლია შეამციროს ნარჩენები, შეცდომების სიხშირე და დრო, რომელიც მზა პროდუქტს ბაზარზე მოსახვედრად სჭირდება.
CNC როუტერი წარმოების პროცესს მეტ მოქნილობას ანიჭებს. მისი გამოყენება შესაძლებელია მრავალი სხვადასხვა ნივთის წარმოებაში, როგორიცაა კარის ჩუქურთმები, ინტერიერისა და ექსტერიერის დეკორაციები, ხის პანელები, აბრები, ხის ჩარჩოები, ჩამოსხმები, მუსიკალური ინსტრუმენტები, ავეჯი და ა.შ. გარდა ამისა, CNC როუტერი პლასტმასის თერმოფორმირებას აადვილებს მოჭრის პროცესის ავტომატიზაციით. CNC როუტერები ხელს უწყობენ ნაწილების განმეორებადობისა და ქარხნული წარმოების საკმარისი რაოდენობის უზრუნველყოფას.
რიცხვითი კონტროლი
რიცხვითი მართვის ტექნოლოგია, როგორც ის დღეს არის ცნობილი, მე-20 საუკუნის შუა ხანებში გაჩნდა. მისი ისტორია 1952 წლიდან იწყება, აშშ-ის საჰაერო ძალების დაარსებიდან, ჯონ პარსონსისა და მასაჩუსეტსის ტექნოლოგიური ინსტიტუტის სახელით კემბრიჯში, მასაჩუსეტსის შტატში, აშშ-ში. ის წარმოებაში მხოლოდ 1960-იანი წლების დასაწყისამდე გამოიყენებოდა. ნამდვილი ბუმი CNC-ის სახით მოხდა დაახლოებით 1972 წელს, ხოლო ათწლეულის შემდეგ ხელმისაწვდომი მიკროკომპიუტერების დანერგვით. ამ მომხიბვლელი ტექნოლოგიის ისტორია და განვითარება კარგად არის დოკუმენტირებული მრავალ პუბლიკაციაში.
წარმოების სფეროში, განსაკუთრებით კი ლითონის დამუშავების სფეროში, რიცხვითი მართვის ტექნოლოგიამ რევოლუცია მოახდინა. ჯერ კიდევ იმ დროს, სანამ კომპიუტერები ყველა კომპანიასა და ბევრ სახლში სტანდარტულ მოწყობილობად იქცეოდა, რიცხვითი მართვის სისტემით აღჭურვილმა ჩარხებმა განსაკუთრებული ადგილი დაიმკვიდრა საამქროებში. მიკროელექტრონიკის ბოლოდროინდელმა ევოლუციამ და კომპიუტერების მუდმივმა განვითარებამ, მათ შორის მისმა გავლენასმა რიცხვით კონტროლზე, მნიშვნელოვანი ცვლილებები მოიტანა წარმოების სექტორში ზოგადად და კერძოდ, ლითონის დამუშავების ინდუსტრიაში.
რიცხვითი კონტროლის განმარტება
წლების განმავლობაში სხვადასხვა პუბლიკაციასა და სტატიაში გამოყენებული იქნა მრავალი განმარტება რიცხვითი მართვის განმარტების მიზნით. ამ განმარტებების უმეტესობას ერთი და იგივე იდეა, ერთი და იგივე ძირითადი კონცეფცია აქვს, უბრალოდ სხვადასხვა ფორმულირებას იყენებს.
ყველა ცნობილი განმარტების უმეტესობა შეიძლება შევაჯამოთ შედარებით მარტივ ფორმულირებაში:
რიცხვითი კონტროლი შეიძლება განისაზღვროს, როგორც ჩარხების მუშაობა მანქანის მართვის სისტემისთვის სპეციალურად კოდირებული ინსტრუქციების საშუალებით.
ინსტრუქციები ანბანის ასოების, ციფრებისა და შერჩეული სიმბოლოების კომბინაციებია, მაგალითად, ათწილადის წერტილი, პროცენტის ნიშანი ან ფრჩხილებში მოცემული სიმბოლოები. ყველა ინსტრუქცია იწერება ლოგიკური თანმიმდევრობით და წინასწარ განსაზღვრული ფორმით. ნაწილის დასამუშავებლად საჭირო ყველა ინსტრუქციის ერთობლიობას ეწოდება NC პროგრამა, CNC პროგრამა ან ნაწილის პროგრამა. ასეთი პროგრამის შენახვა შესაძლებელია მომავალი გამოყენებისთვის და განმეორებით გამოყენება ნებისმიერ დროს იდენტური დამუშავების შედეგების მისაღწევად.
NC და CNC ტექნოლოგია
ტერმინოლოგიის მკაცრი დაცვით, NC და CNC აბრევიატურების მნიშვნელობაში განსხვავებაა. NC ნიშნავს წესრიგისა და ორიგინალურ რიცხვითი კონტროლის ტექნოლოგიას, ხოლო აბრევიატურა CNC აღნიშნავს უფრო ახალ კომპიუტერიზებული რიცხვითი კონტროლის ტექნოლოგიას, რომელიც მისი ძველი ნათესავის თანამედროვე გამოყოფაა. თუმცა, პრაქტიკაში, CNC არის სასურველი აბრევიატურა. თითოეული ტერმინის სწორი გამოყენების გასარკვევად, განვიხილოთ NC და CNC სისტემებს შორის ძირითადი განსხვავებები.
ორივე სისტემა ასრულებს ერთსა და იმავე დავალებებს, კერძოდ, მონაცემების მანიპულირებას ნაწილის დამუშავების მიზნით. ორივე შემთხვევაში, მართვის სისტემის შიდა დიზაინი შეიცავს ლოგიკურ ინსტრუქციებს, რომლებიც ამუშავებენ მონაცემებს. ამ ეტაპზე მსგავსება მთავრდება.
NC სისტემა (CNC სისტემისგან განსხვავებით) იყენებს ფიქსირებულ ლოგიკურ ფუნქციებს, რომლებიც ჩაშენებულია და მუდმივად დაკავშირებულია მართვის ბლოკში. პროგრამისტს ან მანქანის ოპერატორს არ შეუძლია ამ ფუნქციების შეცვლა. მართვის ლოგიკის ფიქსირებული ჩაწერის გამო, NC მართვის სისტემას შეუძლია პროგრამის ნაწილის ინტერპრეტაცია, მაგრამ ის არ იძლევა რაიმე ცვლილების განხორციელების საშუალებას მართვისგან მოშორებით, როგორც წესი, საოფისე გარემოში. ასევე, NC სისტემა მოითხოვს პერფორირებული ფირების სავალდებულო გამოყენებას პროგრამის ინფორმაციის შესაყვანად.
თანამედროვე CNC სისტემა, მაგრამ არა ძველი NC სისტემა, იყენებს შიდა მიკროპროცესორს (ანუ კომპიუტერს). ეს კომპიუტერი შეიცავს მეხსიერების რეგისტრებს, რომლებიც ინახავს სხვადასხვა რუტინას, რომლებსაც შეუძლიათ ლოგიკური ფუნქციების მანიპულირება. ეს ნიშნავს, რომ ნაწილის პროგრამისტს ან მანქანის ოპერატორს შეუძლია შეცვალოს თავად მართვის პროგრამა (მანქანაზე), მყისიერი შედეგებით. ეს მოქნილობა CNC სისტემების უდიდესი უპირატესობაა და, ალბათ, მთავარი ელემენტი, რამაც ხელი შეუწყო ტექნოლოგიის ასეთ ფართო გამოყენებას თანამედროვე წარმოებაში. CNC პროგრამები და ლოგიკური ფუნქციები ინახება სპეციალურ კომპიუტერულ ჩიპებზე, პროგრამული ინსტრუქციების სახით. ლოგიკური ფუნქციების კონტროლის აპარატურული კავშირების, მაგალითად, მავთულების, ნაცვლად. NC სისტემისგან განსხვავებით, CNC სისტემა სინონიმია ტერმინისა „პროგრამულად გაყვანილი“.
რიცხვითი მართვის ტექნოლოგიასთან დაკავშირებული კონკრეტული თემის აღწერისას, ჩვეულებრივ გამოიყენება ტერმინი NC ან CNC. გაითვალისწინეთ, რომ NC ყოველდღიურ მეტყველებაში ასევე შეიძლება ნიშნავდეს CNC-ს, მაგრამ CNC არასდროს არ უნდა გულისხმობდეს შეკვეთის ტექნოლოგიას, რომელიც აქ აღწერილია NC აბრევიატურით. ასო „C“ ნიშნავს კომპიუტერიზაციას და ის არ გამოიყენება სადენიან სისტემაზე. დღეს წარმოებული ყველა მართვის სისტემა CNC დიზაინისაა. ისეთი აბრევიატურები, როგორიცაა C&C ან C'n'C, არასწორია და უარყოფითად აისახება მათ გამოყენებაზე.
ტერმინოლოგია
Აბსოლუტური ნული
ეს ეხება ყველა ღერძის პოზიციას, როდესაც ისინი განლაგებულია იმ წერტილში, სადაც სენსორებს შეუძლიათ მათი ფიზიკურად აღმოჩენა. აბსოლუტური ნულოვანი პოზიცია ჩვეულებრივ მიიღება სახლში დაბრუნების ბრძანების შესრულების შემდეგ.
Axis
ფიქსირებული საცნობარო ხაზი, რომლის გარშემოც ობიექტი გადაადგილდება ან ბრუნავს.
ბურთი ხრახნიანი
ბურთულიანი ხრახნი არის მექანიკური მოწყობილობა, რომელიც ბრუნვით მოძრაობას წრფივ მოძრაობად გარდაქმნის. იგი შედგება რეცირკულაციური ბურთულიანი საკისრის კაკლისგან, რომელიც ამობურცულია ზუსტად დახვეულ ხრახნში.
CAD
კომპიუტერული დიზაინი (CAD) არის კომპიუტერული ინსტრუმენტების ფართო სპექტრის გამოყენება, რომელიც ეხმარება ინჟინრებს, არქიტექტორებს და სხვა დიზაინის სპეციალისტებს დიზაინის საქმიანობაში.
CAM
კომპიუტერული წარმოება (CAM) არის კომპიუტერული პროგრამული უზრუნველყოფის ფართო სპექტრის გამოყენება, რომელიც ეხმარება ინჟინრებსა და CNC მექანიკოსებს პროდუქტის კომპონენტების წარმოებაში ან პროტოტიპების შექმნაში.
CNC
აბრევიატურა CNC ნიშნავს კომპიუტერის რიცხვით კონტროლს და კონკრეტულად აღნიშნავს კომპიუტერულ „კონტროლერს“, რომელიც კითხულობს G-კოდის ინსტრუქციებს და მართავს დაზგას.
Controller
მართვის სისტემა არის მოწყობილობა ან მოწყობილობების ნაკრები, რომელიც მართავს, ბრძანებს, წარმართავს ან არეგულირებს სხვა მოწყობილობების ან სისტემების ქცევას.
დღის სინათლე
ეს არის მანძილი ხელსაწყოს ყველაზე დაბალ ნაწილსა და დანადგარზე დამაგრებული მაგიდის ზედაპირს შორის. მაქსიმალური დღის სინათლე გულისხმობს მანძილს მაგიდიდან ხელსაწყოს მიერ მიღწეულ უმაღლეს წერტილამდე.
საბურღი ნაპირები
სხვაგვარად ცნობილი როგორც მრავალბურღი, ეს არის ბურღების კომპლექტები, რომლებიც ჩვეულებრივ 32 მმ-იანი ინტერვალებით არის განლაგებული.
საკვების სიჩქარე
ან ჭრის სიჩქარე არის სიჩქარის სხვაობა საჭრელ ხელსაწყოსა და იმ ნაწილის ზედაპირს შორის, რომელზეც ის მუშაობს.
ფიქსაციის ოფსეტი
ეს არის მნიშვნელობა, რომელიც წარმოადგენს მოცემული ფიქსატორის საცნობარო ნულს. ის შეესაბამება ყველა ღერძზე მანძილს აბსოლუტურ ნულსა და ფიქსატორის ნულს შორის.
G- კოდი
G-კოდი არის პროგრამირების ენის საერთო სახელწოდება, რომელიც აკონტროლებს NC და CNC ჩარხებს.
მთავარი
ეს არის დაპროგრამებული საცნობარო წერტილი, რომელიც ასევე ცნობილია როგორც 0,0,0,,, რომელიც წარმოდგენილია ან როგორც მანქანის აბსოლუტური ნული, ან როგორც ფიქსატორის ნულის ოფსეტი.
ხაზოვანი და წრიული ინტერპოლაცია არის ცნობილი მონაცემთა წერტილების დისკრეტული ნაკრებიდან ახალი მონაცემთა წერტილების აგების მეთოდი. სხვა სიტყვებით რომ ვთქვათ, ეს არის გზა, რომლითაც პროგრამა გამოთვლის სრული წრის ჭრის გზას მხოლოდ ცენტრალური წერტილისა და რადიუსის ცოდნით.
მანქანა სახლი
ეს არის მანქანაზე ყველა ღერძის ნაგულისხმევი პოზიცია. თვითმართვის ბრძანების შესრულებისას, ყველა წამყვანი მოძრაობს თავისი ნაგულისხმევი პოზიციებისკენ მანამ, სანამ არ მიაღწევს გადამრთველს ან სენსორს, რომელიც მათ გაჩერებისკენ უბრძანებს.
ბუდეს
ეს ეხება ფურცლებისგან ნაწილების ეფექტურად წარმოების პროცესს. რთული ალგორითმების გამოყენებით, ჩადგმის პროგრამული უზრუნველყოფა განსაზღვრავს, თუ როგორ განლაგდეს ნაწილები ისე, რომ მაქსიმალურად იქნას გამოყენებული არსებული მარაგი.
ოფსეტური
ეს ეხება ცენტრალური ხაზიდან დაშორებულ მანძილს, რომელიც CAM პროგრამული უზრუნველყოფის მიერ არის მიღებული.
Piggyback ინსტრუმენტები
ეს ტერმინი გამოიყენება ჰაერით გააქტიურებული ხელსაწყოების აღსანიშნავად, რომლებიც მთავარი შპინდელის გვერდით არის დამონტაჟებული.
პოსტ-პროცესორი
პროგრამული უზრუნველყოფა, რომელიც უზრუნველყოფს მონაცემების გარკვეულ საბოლოო დამუშავებას, როგორიცაა მისი ფორმატირება ჩვენებისთვის, ბეჭდვისთვის ან მექანიკური დამუშავებისთვის.
პროგრამა ნული
ეს არის პროგრამაში მითითებული საცნობარო წერტილი 0,0. უმეტეს შემთხვევაში, ის განსხვავდება მანქანის ნულისგან.
თარო და პინიონი
თარო და პინიონი არის გადაცემათა წყვილი, რომელიც ბრუნვით მოძრაობას წრფივ მოძრაობად გარდაქმნის.
spindle
შპინდელი არის მაღალი სიხშირის ძრავა, რომელიც აღჭურვილია ხელსაწყოების დამჭერი აპარატით.
სპოილბორდი
იგი ასევე ცნობილია, როგორც სამსხვერპლო დაფა, ეს არის მასალა, რომელიც გამოიყენება დასაჭრელი მასალის საფუძვლად. მისი დამზადება შესაძლებელია მრავალი სხვადასხვა მასალისგან, რომელთაგან ყველაზე გავრცელებულია MDF და ნაწილაკების დაფა.
ხელსაწყოს ჩატვირთვა
ეს ეხება ინსტრუმენტზე ზეწოლას, რომელიც ხორციელდება მასალის ჭრის დროს.
ხელსაწყოს სიჩქარე
მას ასევე უწოდებენ spindle-ის სიჩქარეს, ეს არის მანქანა-დანადგარის spindle-ის ბრუნვის სიხშირე, რომელიც იზომება წუთში რევოლუციებში (RPM).
ნატვიფრითაა
გასაკვირია, რომ ხელსაწყოების დამზადება ხშირად CNC აღჭურვილობის ყველაზე ნაკლებად გაგებული ასპექტია. იმის გათვალისწინებით, რომ ეს არის ერთადერთი ელემენტი, რომელიც ყველაზე მეტად მოქმედებს ჭრის ხარისხსა და სიჩქარეზე, ოპერატორებმა მეტი დრო უნდა დაუთმონ ამ თემის შესწავლას.
საჭრელი ხელსაწყოები, როგორც წესი, სამი განსხვავებული მასალისგან მზადდება; მაღალსიჩქარიანი ფოლადი, კარბიდი და ბრილიანტი.
მაღალსიჩქარიანი ფოლადი (HSS)
HSS სამი მასალისგან ყველაზე ბასრი და ყველაზე იაფია, თუმცა, ის ყველაზე სწრაფად ცვდება და მხოლოდ არააბრაზიულ მასალებზე უნდა იქნას გამოყენებული. ის ხშირ შეცვლას და სიმკვეთრეს მოითხოვს და სწორედ ამიტომ გამოიყენება ძირითადად იმ შემთხვევებში, როდესაც ოპერატორს სპეციალური სამუშაოსთვის საკუთარი ხელით დასჭირდება მორგებული პროფილის მოჭრა.
მყარი კარბიდი
კარბიდის ხელსაწყოები სხვადასხვა ფორმით არსებობს: კარბიდის წვერით, კარბიდის ჩანართებით და მყარი კარბიდის ხელსაწყოებით. გაითვალისწინეთ, რომ ყველა კარბიდი ერთნაირი არ არის, რადგან მათი კრისტალური სტრუქტურა მნიშვნელოვნად განსხვავდება ამ ხელსაწყოების მწარმოებლების მიხედვით. შედეგად, ეს ხელსაწყოები განსხვავებულად რეაგირებენ სითბოზე, ვიბრაციაზე, დარტყმასა და ჭრის დატვირთვაზე. ზოგადად, იაფი, ზოგადი კარბიდის ხელსაწყოები უფრო სწრაფად ცვდება და იბზარება, ვიდრე ძვირადღირებული ბრენდების ხელსაწყოები.
სილიციუმის კარბიდის კრისტალები ჩასმულია კობალტის შემაკავშირებელში ხელსაწყოს შესაქმნელად. როდესაც ხელსაწყო გაცხელდება, კობალტის შემაკავშირებელი კარგავს კარბიდის კრისტალების შეკავების უნარს და მქრქალი ხდება. ამავდროულად, დაკარგული კარბიდის მიერ დატოვებული ღრუ სივრცე ივსება დასაჭრელი მასალის დამაბინძურებლებით, რაც აძლიერებს მქრქალობის პროცესს.
ალმასის ხელსაწყოები
ამ კატეგორიის ხელსაწყოების ფასი ბოლო რამდენიმე წლის განმავლობაში დაეცა. მისი შესანიშნავი ცვეთამედეგობა მას იდეალურს ხდის ისეთი მასალების ჭრისთვის, როგორიცაა მაღალი წნევის ლამინატი ან მდფ. ზოგი ამტკიცებს, რომ ის კარბიდზე 100-ჯერ მეტხანს გაძლებს. ალმასის წვერიანი ხელსაწყოები მიდრეკილნი არიან გატეხვის ან ბზარისკენ, თუ ისინი ჩაშენებულ ლურსმანს ან მყარ კვანძს შეეჯახებიან. ზოგიერთი მწარმოებელი ალმასის ხელსაწყოებს იყენებს აბრაზიული მასალების უხეში ჭრისთვის და შემდეგ დასრულების სამუშაოებისთვის კარბიდზე ან ჩანართებზე გადადის.
ხელსაწყოს გეომეტრია
შანკი
ღერო ხელსაწყოს ის ნაწილია, რომელსაც ხელსაწყოს დამჭერი უჭირავს. ეს არის ხელსაწყოს ის ნაწილი, რომელსაც დამუშავების კვალი არ აქვს. ღერო უნდა იყოს დაცული დაბინძურებისგან, დაჟანგვისა და ნაკაწრებისგან.
ჭრის დიამეტრი
ეს არის იმ ჭრილის დიამეტრი ან სიგანე, რომელსაც ხელსაწყო გააკეთებს.
ჭრის სიგრძე
ეს არის ხელსაწყოს ეფექტური ჭრის სიღრმე ან რამდენად ღრმად შეუძლია ხელსაწყოს მასალაში ჭრა.
ფლეიტები
ეს არის ხელსაწყოს ის ნაწილი, რომელიც ჭრის მასალას ხრახნით ამუშავებს. საჭრელზე არსებული ღარების რაოდენობა მნიშვნელოვანია ნატეხების დატვირთვის დასადგენად.
ხელსაწყოს პროფილი
ამ კატეგორიაში ხელსაწყოების მრავალი პროფილი არსებობს. გასათვალისწინებელია ძირითადად ზევით და ქვევით ამოჭრილი სპირალები, შეკუმშვის სპირალები,
უხეში, დამამთავრებელი, დაბალი სპირალური და სწორი ჭრის ხელსაწყოები. ყველა ეს ხელსაწყო ერთიდან ოთხ ღარამდე კომბინაციით იყიდება.
ზევით ამოჭრილი სპირალი გამოიწვევს ნაფოტების ზევით ამოფრენას ჭრილიდან. ეს კარგია ბრმა ჭრის ან პირდაპირი ბურღვის დროს. თუმცა, ხელსაწყოს ასეთი გეომეტრია ხელს უწყობს აწევას და, როგორც წესი, ჭრილი მასალის ზედა კიდის გახევას იწვევს.
სპირალური ხელსაწყოები ნაფოტებს ჭრილისკენ ქვემოთ, ქვევით ჩაწევენ, რაც აუმჯობესებს ნაწილის დაჭერას, თუმცა გარკვეულ სიტუაციებში შეიძლება გამოიწვიოს გაჭედვა და გადახურება. ეს ხელსაწყო ასევე ჭრილი მასალის ქვედა კიდის გახევისკენ წაიწევს.
როგორც ზემოთ, ასევე ქვემოთ ჭრის სპირალურ ხელსაწყოებს აქვთ უხეში დამუშავების, ნაპრალების სატეხი ან დამამთავრებელი კიდე.
შეკუმშვის სპირალები წარმოადგენენ აღმავალი და დაღმავალი ღარების კომბინაციას.
შეკუმშვის ხელსაწყოები ნაფოტებს კიდეებიდან მასალის ცენტრისკენ უბიძგებს და გამოიყენება ორმხრივი ლამინატის ჭრისას ან როდესაც კიდეების მოტეხვა პრობლემას წარმოადგენს.
დაბალი სპირალური ან მაღალი სპირალური ფორმის წვერები გამოიყენება ისეთი რბილი მასალების ჭრისას, როგორიცაა პლასტმასი და ქაფი, როდესაც შედუღება და ნაპრალების მოცილება კრიტიკულად მნიშვნელოვანია.
ჩიპის დატვირთვა
ხელსაწყოს სიცოცხლის ხანგრძლივობის გაზრდის ყველაზე მნიშვნელოვანი ფაქტორი ხელსაწყოს მიერ შთანთქმული სითბოს გაფანტვაა. ამის გაკეთების ყველაზე სწრაფი გზა უფრო მეტი მასალის მოჭრაა და არა უფრო ნელი ტემპით მუშაობა. ნატეხები ხელსაწყოდან უფრო მეტ სითბოს გამოდევნის, ვიდრე მტვერი. ასევე, ხელსაწყოს მასალაზე ხახუნი გამოიწვევს ხახუნს, რაც სითბოდ გარდაიქმნება.
ხელსაწყოს სიცოცხლის ხანგრძლივობის გაზრდისას გასათვალისწინებელი კიდევ ერთი ფაქტორია ხელსაწყოს, კოლეტისა და ხელსაწყოს დამჭერის სისუფთავის, ნადების ან კოროზიის გარეშე შენარჩუნება, რითაც მცირდება არაბალანსირებული ხელსაწყოებით გამოწვეული ვიბრაცია.
ხელსაწყოს თითოეული კბილის მიერ მოცილებული მასალის სისქეს ჩიპების დატვირთვა ეწოდება.
ჩიპის დატვირთვის გამოთვლის ფორმულა შემდეგია:
ჩიპის დატვირთვა = მიწოდების სიჩქარე / ბრუნი წუთში / ფლეიტების რაოდენობა
როდესაც ნაფოტების დატვირთვა იზრდება, ხელსაწყოს სიცოცხლის ხანგრძლივობა იზრდება და ციკლის დრო მცირდება. გარდა ამისა, ნაფოტების დატვირთვის ფართო დიაპაზონი უზრუნველყოფს კიდის კარგ დასრულებას. საუკეთესო რაოდენობის მოსაძებნად, უმჯობესია, გაეცნოთ ხელსაწყოს მწარმოებლის ნაფოტების დატვირთვის ცხრილს. რეკომენდებული ნაფოტების დატვირთვის რაოდენობა, როგორც წესი, მერყეობს 0.003"-დან 0.03"-მდე ან 0.07 მმ-დან 0.7 მმ-მდე.
აქსესუარები
ეტიკეტის ბეჭდვა
ეს არის ვარიანტი, რომელიც სულ უფრო და უფრო პოპულარული ხდება ინდუსტრიაში, განსაკუთრებით მას შემდეგ, რაც CNC მანქანები სულ უფრო მეტად ინტეგრირდებიან მთლიან ბიზნეს ფორმულაში. კონტროლერი შეიძლება დაკავშირებული იყოს გაყიდვების ან დაგეგმვის პროგრამულ უზრუნველყოფასთან და ნაწილის ეტიკეტები იბეჭდება ნაწილის დამუშავების შემდეგ. ზოგიერთი გამყიდველი იყენებს ეტიკეტებს ნარჩენების იდენტიფიცირებისთვის მომავალში მისი მარტივად მოსაძებნად.
ოპტიკური წამკითხველები
სხვანაირად ცნობილი როგორც შტრიხკოდის ჯოხები, მათი ინტეგრირება კონტროლერში შესაძლებელია ისე, რომ პროგრამის გამოძახება სამუშაო გრაფიკზე შტრიხკოდის სკანირებით იყოს შესაძლებელი. ეს ვარიანტი ზოგავს ძვირფას დროს პროგრამის ჩატვირთვის პროცესის ავტომატიზაციით.
პრობები
ეს საზომი მოწყობილობები სხვადასხვა ფორმით არსებობს და მრავალ სხვადასხვა ფუნქციას ასრულებს. ზოგიერთი ზონდი უბრალოდ ზომავს h8 ზედაპირს, რათა უზრუნველყოს h8-ის მიმართ მგრძნობიარე აპლიკაციებში სათანადო გასწორება. სხვა ზონდებს შეუძლიათ ავტომატურად დაასკანირონ სამგანზომილებიანი ობიექტის ზედაპირი შემდგომი რეპროდუცირებისთვის.
ხელსაწყოს სიგრძის სენსორი
ხელსაწყოს სიგრძის სენსორი მოქმედებს როგორც ზონდი, რომელიც ზომავს დღის სინათლეს ან მანძილს საჭრელის ბოლოსა და სამუშაო სივრცის ზედაპირს შორის და ამ რიცხვს შეჰყავს მართვის ხელსაწყოს პარამეტრებში. ეს პატარა დამატება ოპერატორს დაზოგავს ხელსაწყოს ყოველი შეცვლისას საჭირო ხანგრძლივი პროცესისგან.
ლაზერული პროექტორები
ეს მოწყობილობები პირველად ავეჯის ინდუსტრიაში CNC ტყავის საჭრელებში გამოიყენეს. CNC სამუშაო მაგიდის ზემოთ დამონტაჟებული ლაზერული პროექტორი გამოსაჭრელი ნაწილის გამოსახულებას ასახავს. ეს მნიშვნელოვნად ამარტივებს სამუშაო ნაწილის მაგიდაზე განთავსებას დეფექტებისა და სხვა პრობლემების თავიდან ასაცილებლად.
ვინილის საჭრელი
ვინილის დანის სამაგრი ხშირად გვხვდება აბრების ინდუსტრიაში. ეს არის საჭრელი, რომლის მიმაგრებაც შესაძლებელია მთავარ შპინდელზე ან გვერდზე თავისუფლად მბრუნავი დანით, რომლის წნევის რეგულირებაც შესაძლებელია ღილაკით. ეს სამაგრი საშუალებას აძლევს მომხმარებელს, თავისი CNC როუტერი გადააქციოს პლოტერად, რათა დაამზადოს ვინილის ნიღბები ქვიშაქვისთვის ან ვინილის ასოები და ლოგოები სატვირთო მანქანებისა და აბრებისთვის.
გამაგრილებლის დისპენსერი
ხის ფრთასთან ერთად ალუმინის ან სხვა ფერადი ლითონების დასაჭრელად გამოიყენება ცივი ჰაერის პისტოლეტი ან საჭრელი სითხის სპრეი. ეს დანამატები საჭრელ ხელსაწყოსთან ახლოს აფრქვევენ ცივი ჰაერის ნაკადს ან საჭრელი სითხის სპრეს, რათა უზრუნველყონ, რომ მუშაობის დროს ის გრილი დარჩეს.
გრავირება
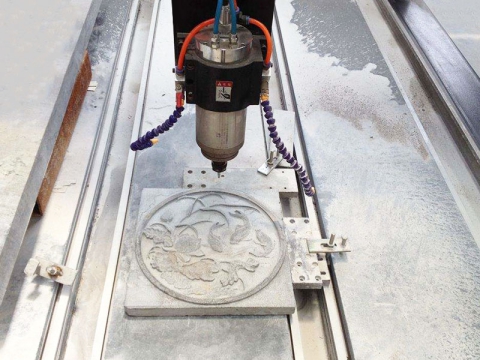
გრავიორები მაგრდება მთავარ შპინდელზე და შედგება მცურავი თავისგან, რომელსაც უჭირავს მცირე დიამეტრის გრავირების დანა, რომელიც ბრუნავს 20,000-დან 40,000 ბრ/წთ-მდე სიჩქარით. მცურავი თავი უზრუნველყოფს გრავირების სიღრმის უცვლელობას, მაშინაც კი, თუ მასალის სისქე იცვლება. ეს ვარიანტი ყველაზე ხშირად გვხვდება აბრების დამზადების ინდუსტრიაში, თუმცა ტროფეების შემქმნელები, ლითიების მწარმოებლები და სახელოსნოები მას მარკეტებისთვის იყენებენ.
მბრუნავი ღერძი
X ან y ღერძის გასწვრივ დაყენებული მბრუნავი ღერძი შეიძლება ფრჩხილის CNC დაზგად გადაქცევას. ზოგიერთი ასეთი მბრუნავი ღერძი უბრალოდ მბრუნავი შპინდელია, ზოგი კი ინდექსირებადია, რაც იმას ნიშნავს, რომ მათი გამოყენება რთული ნაწილების დასამუშავებლად შეიძლება.
მცურავი საჭრელი თავი
მცურავი საჭრელი თავები საჭრეს დასაჭრელი მასალის ზედა ზედაპირიდან კონკრეტულ h8-ზე შეინარჩუნებს. ეს მნიშვნელოვანია ისეთი ნაწილის ზედა ზედაპირზე დეტალების ჭრისას, რომელიც შესაძლოა არათანაბარ ზედაპირს წარმოადგენდეს. ამის მაგალითია სასადილო მაგიდის თავზე V-ს მაგიდის ფორმის ღარის ჭრა.
პლაზმის საჭრელი
პლაზმური საჭრელები ზოგიერთი მანქანის დამატებაა და მომხმარებელს საშუალებას აძლევს, სხვადასხვა სისქის ლითონის ფურცლის ნაწილები მოჭრას.
აგრეგატული ხელსაწყოები
აგრეგატული ხელსაწყოების გამოყენება შესაძლებელია მრავალი ოპერაციისთვის, რომელთა შესრულებაც პირდაპირ საჭრელს არ შეუძლია.
ჩვეულებრივი და CNC დამუშავება
რით არის CNC დამუშავება უფრო ეფექტური, ვიდრე ტრადიციული მეთოდები? არის თუ არა ის საერთოდ უკეთესი? სად არის ძირითადი უპირატესობები? თუ შევადარებთ CNC და ტრადიციული დამუშავების პროცესებს, გამოჩნდება ნაწილის დამუშავებისადმი საერთო მიდგომა:
1. ნახაზის მოპოვება და შესწავლა
2. აირჩიეთ ყველაზე შესაფერისი დამუშავების მეთოდი
3. გადაწყვიტეთ დაყენების მეთოდი (სამუშაო ჰოლდინგი)
4. აირჩიეთ საჭრელი ხელსაწყოები
5. სიჩქარისა და არხების დადგენა
6. ნაწილის დამუშავება
ძირითადი მიდგომა ორივე ტიპის დამუშავებისთვის იდენტურია. მთავარი განსხვავება სხვადასხვა მონაცემების შეყვანის წესშია. 10 ინჩი წუთში (10 ინჩი/წთ) მიწოდების სიჩქარე იგივეა ხელით დამუშავებისას.
ან CNC აპლიკაციები, მაგრამ მისი გამოყენების მეთოდი არა. იგივე შეიძლება ითქვას გამაგრილებელზე - მისი გააქტიურება შესაძლებელია ღილაკის მობრუნებით, ჩამრთველის დაჭერით ან სპეციალური კოდის პროგრამირებით. ყველა ეს მოქმედება გამოიწვევს გამაგრილებლის გამოსვლას საქშენიდან. ორივე სახის დამუშავებისას მომხმარებლის მხრიდან გარკვეული ცოდნაა საჭირო. ბოლოს და ბოლოს, ლითონის დამუშავება, განსაკუთრებით ლითონის ჭრა, ძირითადად უნარია, მაგრამ ასევე, დიდწილად, ხელოვნება და პროფესიაა მრავალი ადამიანისთვის. ასევეა კომპიუტერული რიცხვითი კონტროლის გამოყენება. ნებისმიერი უნარის, ხელოვნების ან პროფესიის მსგავსად, წარმატების მისაღწევად აუცილებელია მისი ბოლო დეტალამდე დაუფლება. CNC მექანიკოსად ან CNC პროგრამისტად გახდომისთვის ტექნიკური ცოდნაზე მეტია საჭირო. სამუშაო გამოცდილება, ინტუიცია და ის, რასაც ზოგჯერ „ინტუიციას“ უწოდებენ, ნებისმიერი უნარის აუცილებელი დამატებაა.
ჩვეულებრივი დამუშავების დროს, მანქანის ოპერატორი აწყობს მანქანას და ამოძრავებს თითოეულ საჭრელ ხელსაწყოს, ერთი ან ორივე ხელით, საჭირო ნაწილის დასამზადებლად. ხელით დამუშავებული მანქანის დიზაინი გვთავაზობს მრავალ მახასიათებელს, რომელიც ხელს უწყობს ნაწილის დამუშავების პროცესს - ბერკეტებს, სახელურებს, გადაცემათა კოლოფებს და ციფერბლატებს, რომ მხოლოდ რამდენიმე დავასახელოთ. ოპერატორი იმეორებს სხეულის ერთსა და იმავე მოძრაობებს პარტიის ყველა ნაწილისთვის. თუმცა, სიტყვა „იგივე“ ამ კონტექსტში სინამდვილეში ნიშნავს „მსგავსს“ და არა „იდენტურს“. ადამიანებს არ შეუძლიათ ყველა პროცესის ზუსტად ერთნაირად გამეორება ყოველთვის - ეს არის მანქანების საქმე. ადამიანებს არ შეუძლიათ მუდმივად ერთი და იგივე შესრულების დონეზე მუშაობა, დასვენების გარეშე. ყველას გვაქვს კარგი და ცუდი მომენტები. ამ მომენტების შედეგების პროგნოზირება, როდესაც გამოიყენება ნაწილის დამუშავებაზე, რთულია. ნაწილების თითოეულ პარტიაში იქნება გარკვეული განსხვავებები და შეუსაბამობები. ნაწილები ყოველთვის არ იქნება ზუსტად ერთნაირი. განზომილებიანი ტოლერანტობის და ზედაპირის დამუშავების ხარისხის შენარჩუნება ყველაზე ტიპიური პრობლემებია ჩვეულებრივი დამუშავების დროს. ცალკეულ მექანიკოსებს შეიძლება ჰყავდეთ კოლეგები. ამ და სხვა ფაქტორების კომბინაცია ქმნის შეუსაბამობის დიდ რაოდენობას.
რიცხვითი კონტროლის ქვეშ დამუშავება აღმოფხვრის შეუსაბამობების უმეტესობას. ის არ საჭიროებს იმავე ფიზიკურ ჩართულობას, როგორც დამუშავება. რიცხვითი თვალსაზრისით
კონტროლირებად დამუშავებას არ სჭირდება ბერკეტები, ციფერბლატები ან სახელურები, სულ მცირე, არა იმავე გაგებით, როგორც ეს ტრადიციული დამუშავების დროს ხდება. ნაწილის პროგრამის დამტკიცების შემდეგ, მისი გამოყენება შესაძლებელია არაერთხელ, რაც ყოველთვის თანმიმდევრულ შედეგებს იძლევა. ეს არ ნიშნავს, რომ არ არსებობს შემზღუდველი ფაქტორები. საჭრელი ხელსაწყოები ცვდება, ერთი პარტიის მასალის ბლანკი არ არის იდენტური მეორე პარტიის მასალის ბლანკისა, კონფიგურაცია შეიძლება განსხვავდებოდეს და ა.შ. ეს ფაქტორები უნდა იქნას გათვალისწინებული და კომპენსირებული, საჭიროების შემთხვევაში.
რიცხვითი მართვის ტექნოლოგიის გაჩენა არ ნიშნავს ყველა ხელით დამუშავებული მანქანის მყისიერ ან თუნდაც გრძელვადიან გაქრობას. არის შემთხვევები, როდესაც ტრადიციული დამუშავების მეთოდი კომპიუტერიზებული მეთოდის ნაცვლად უფრო სასურველია. მაგალითად, მარტივი ერთჯერადი სამუშაო შეიძლება უფრო ეფექტურად შესრულდეს ხელით დამუშავებულ მანქანაზე, ვიდრე CNC მანქანაზე. დამუშავების გარკვეული ტიპები უფრო სასარგებლო იქნება ხელით ან ნახევრადავტომატური დამუშავებით, ვიდრე რიცხვითი კონტროლით დამუშავებით. CNC ჩარხები არ არის განკუთვნილი ყველა ხელით დამუშავებული მანქანის შესაცვლელად, არამედ მხოლოდ მათი შესავსებად.
ბევრ შემთხვევაში, გადაწყვეტილება, შესრულდება თუ არა გარკვეული დამუშავება CNC მანქანაზე, დამოკიდებულია საჭირო ნაწილების რაოდენობაზე და სხვა არაფერზე. მიუხედავად იმისა, რომ პარტიულად დამუშავებული ნაწილების მოცულობა ყოველთვის მნიშვნელოვანი კრიტერიუმია, ის არასდროს უნდა იყოს ერთადერთი ფაქტორი.
ასევე გასათვალისწინებელია ნაწილის სირთულე, მისი ტოლერანტობები, ზედაპირის დამუშავების საჭირო ხარისხი და ა.შ. ხშირად, CNC დამუშავებით ისარგებლებს ერთი რთული ნაწილი, მაშინ როცა ორმოცდაათი შედარებით მარტივი ნაწილი - არა.
გაითვალისწინეთ, რომ რიცხვითი კონტროლი არასდროს დამუშავებულა ერთი ნაწილით დამოუკიდებლად. რიცხვითი კონტროლი მხოლოდ პროცესი ან მეთოდია, რომელიც საშუალებას იძლევა დაზგა გამოყენებული იქნას პროდუქტიულად, ზუსტად და თანმიმდევრულად.
რიცხვითი კონტროლის უპირატესობები
რა არის რიცხვითი კონტროლის ძირითადი უპირატესობები?
მნიშვნელოვანია ვიცოდეთ, დამუშავების რომელი სფეროები იქნება ისარგებლოს ამით და რომელია უკეთესი ტრადიციული მეთოდით შესასრულებლად. აბსურდულია ვიფიქროთ, რომ 2 ცხენის ძალის მქონე CNC წისქვილი გაიმარჯვებს იმ სამუშაოებზე, რომლებიც ამჟამად ოცჯერ უფრო მძლავრ ხელით წისქვილზე სრულდება. ასევე დაუსაბუთებელია მოლოდინი, რომ ჭრის სიჩქარე და მიწოდების სიჩქარე მნიშვნელოვნად გაუმჯობესდება ჩვეულებრივ მანქანასთან შედარებით. თუ დამუშავებისა და ხელსაწყოების პირობები ერთნაირია, ჭრის დრო ორივე შემთხვევაში ძალიან ახლოს იქნება.
ზოგიერთი ძირითადი სფერო, სადაც CNC მომხმარებელს შეუძლია და უნდა ელოდოს გაუმჯობესებას:
1. დაყენების დროის შემცირება
2. მიწოდების დროის შემცირება
3. სიზუსტე და განმეორებადობა
4. რთული ფორმების კონტურირება
5. გამარტივებული ხელსაწყოები და სამუშაო დაჭერა
6. თანმიმდევრული ჭრის დრო
7. ზოგადი პროდუქტიულობის ზრდა
თითოეული სფერო მხოლოდ პოტენციურ გაუმჯობესებას გვთავაზობს. ინდივიდუალური მომხმარებლები ფაქტობრივი გაუმჯობესების სხვადასხვა დონეს განიცდიან, რაც დამოკიდებულია ადგილზე წარმოებულ პროდუქტზე, გამოყენებულ CNC მანქანაზე, დაყენების მეთოდებზე, მონტაჟის სირთულეზე, საჭრელი ხელსაწყოების ხარისხზე, მენეჯმენტის ფილოსოფიასა და საინჟინრო დიზაინზე, სამუშაო ძალის გამოცდილების დონეზე, ინდივიდების დამოკიდებულებაზე და ა.შ.
დაყენების დროის შემცირება
ბევრ შემთხვევაში, CNC დანადგარის დაყენების დრო შეიძლება შემცირდეს, ზოგჯერ საკმაოდ მკვეთრად. მნიშვნელოვანია გვესმოდეს, რომ დაყენების პროცესი ხელით ხორციელდება და დიდად არის დამოკიდებული CNC ოპერატორის მუშაობაზე, მონტაჟის ტიპსა და საამქროს ზოგად პრაქტიკაზე. დაყენების დრო არაპროდუქტიულია, მაგრამ აუცილებელია - ის ბიზნესის წარმოების ზედნადები ხარჯების ნაწილია. დაყენების დროის მინიმუმამდე დაყვანა ნებისმიერი საამქროს ხელმძღვანელის, პროგრამისტისა და ოპერატორის ერთ-ერთი მთავარი საზრუნავი უნდა იყოს.
CNC მანქანების დიზაინის გამო, დაყენების დრო დიდ პრობლემას არ უნდა წარმოადგენდეს. მოდულური მონტაჟი, სტანდარტული ხელსაწყოები, ფიქსირებული ლოკატორები, ხელსაწყოების ავტომატური შეცვლა, პალეტები და სხვა მოწინავე ფუნქციები დაყენების დროს უფრო ეფექტურს ხდის, ვიდრე ჩვეულებრივი მანქანის შედარებით დაყენების დროს. თანამედროვე წარმოების კარგი ცოდნით, პროდუქტიულობა შეიძლება მნიშვნელოვნად გაიზარდოს.
ერთი კონსტრუქციის ფარგლებში დამუშავებული ნაწილების რაოდენობა ასევე მნიშვნელოვანია მონტაჟის დროის ღირებულების შესაფასებლად. თუ ერთ კონსტრუქციაში დიდი რაოდენობით ნაწილები მუშავდება, თითოეული ნაწილის მონტაჟის ღირებულება შეიძლება ძალიან უმნიშვნელო იყოს. მსგავსი შემცირების მიღწევა შესაძლებელია რამდენიმე სხვადასხვა ოპერაციის ერთ კონსტრუქციაში გაერთიანებით. მაშინაც კი, თუ მონტაჟის დრო უფრო ხანგრძლივია, ეს შეიძლება გამართლებული იყოს რამდენიმე ჩვეულებრივი მანქანის მონტაჟისთვის საჭირო დროსთან შედარებით.
გატარების დროის შემცირება
როგორც კი ნაწილის პროგრამა დაიწერება და დამტკიცდება, ის მზადაა მომავალში ხელახლა გამოსაყენებლად, თუნდაც მოკლე ვადაში. მიუხედავად იმისა, რომ პირველი გაშვებისთვის საჭირო დრო, როგორც წესი, უფრო მეტია, შემდგომი გაშვებისთვის ის პრაქტიკულად ნულის ტოლია. მაშინაც კი, თუ ნაწილის დიზაინის საინჟინრო ცვლილება მოითხოვს პროგრამის მოდიფიკაციას, ეს, როგორც წესი, სწრაფად შეიძლება გაკეთდეს, რაც ამცირებს მომზადების დროს.
ჩვეულებრივი მანქანებისთვის რამდენიმე სპეციალური სამაგრების დიზაინისა და წარმოების ხანგრძლივი დროის შემცირება ხშირად შესაძლებელია ნაწილის პროგრამის მომზადებით და გამარტივებული სამაგრების გამოყენებით.
სიზუსტე და განმეორებადობა
თანამედროვე CNC მანქანების მაღალი სიზუსტე და განმეორებადობა მრავალი მომხმარებლისთვის ერთადერთი მთავარი უპირატესობა იყო. იქნება ეს ნაწილის პროგრამა დისკზე თუ კომპიუტერის მეხსიერებაში, ან თუნდაც ფირზე (ორიგინალი მეთოდი), ის ყოველთვის იგივე რჩება. ნებისმიერი პროგრამის შეცვლა შესაძლებელია სურვილისამებრ, მაგრამ დამტკიცების შემდეგ, როგორც წესი, ცვლილებები აღარ არის საჭირო. მოცემული პროგრამის ხელახლა გამოყენება შესაძლებელია იმდენჯერ, რამდენჯერაც საჭიროა, მასში შემავალი მონაცემების ერთი ბიტის დაკარგვის გარეშე. მართალია, პროგრამა უნდა შეესაბამებოდეს ისეთ ცვალებად ფაქტორებს, როგორიცაა ხელსაწყოს ცვეთა და სამუშაო ტემპერატურა, ის უსაფრთხოდ უნდა იყოს შენახული, მაგრამ ზოგადად, CNC პროგრამისტის ან ოპერატორის ჩარევა ძალიან მცირე იქნება საჭირო, CNC მანქანების მაღალი სიზუსტე და მათი განმეორებადობა საშუალებას იძლევა, რომ მაღალი ხარისხის ნაწილები თანმიმდევრულად წარმოიქმნას დროდადრო.
რთული ფორმების კონტურირება
CNC დაზგებისა და დამუშავების ცენტრების გამოყენებით შესაძლებელია სხვადასხვა ფორმის კონტურების დამუშავება. CNC-ის ბევრმა მომხმარებელმა შეიძინა თავისი დანადგარები მხოლოდ რთული ნაწილების დასამუშავებლად. კარგი მაგალითებია CNC-ის გამოყენება თვითმფრინავებისა და საავტომობილო ინდუსტრიებში. კომპიუტერული პროგრამირების რაიმე ფორმის გამოყენება პრაქტიკულად სავალდებულოა ნებისმიერი სამგანზომილებიანი ხელსაწყოს ბილიკის გენერირებისთვის.
რთული ფორმების, მაგალითად, ყალიბების, დამზადება შესაძლებელია ტრასირებისთვის მოდელის დამზადებასთან დაკავშირებული დამატებითი ხარჯების გარეშე. სარკისებური ნაწილების მიღება შესაძლებელია ფაქტიურად ღილაკის, შაბლონების, ხის მოდელების და სხვა ნიმუშების დასამზადებელი ხელსაწყოების დაჭერით.
გამარტივებული ხელსაწყოები და სამუშაოს დაჭერა
ჩვეულებრივი მანქანის გარშემო არსებული სკამებისა და უჯრების გადატვირთვით ვერ აღმოიფხვრება სტანდარტული ხელსაწყოების გამოყენება, რომლებიც სპეციალურად რიცხვითი მართვის აპლიკაციებისთვისაა შექმნილი. მრავალსაფეხურიანი ხელსაწყოები, როგორიცაა პილოტური ბურღები, საფეხურებიანი ბურღები, კომბინირებული ხელსაწყოები, საბურღი და სხვა, იცვლება რამდენიმე ინდივიდუალური სტანდარტული ხელსაწყოთი. ეს ხელსაწყოები ხშირად უფრო იაფი და ადვილად შესაცვლელია, ვიდრე სპეციალური და არასტანდარტული ხელსაწყოები. ხარჯების შემცირების ზომებმა ხელსაწყოების მრავალი მომწოდებელი აიძულა, დაბალი ან საერთოდ არარსებული ფასი შეენარჩუნებინათ. სტანდარტული, მზა ხელსაწყოების შეძენა, როგორც წესი, უფრო სწრაფად შეიძლება, ვიდრე არასტანდარტული ხელსაწყოების.
CNC დაზგების ფიქსაციას და სამუშაოს დამაგრებას მხოლოდ ერთი მთავარი დანიშნულება აქვს - ნაწილის მყარად და ერთსა და იმავე პოზიციაზე დაჭერა პარტიის ყველა ნაწილისთვის. CNC სამუშაოებისთვის შექმნილ ფიქსატორებს, როგორც წესი, არ სჭირდებათ საკინძები, საპილოტე ხვრელები და სხვა ხვრელების ადგილმდებარეობის დამხმარე საშუალებები.
დროის შემცირება და პროდუქტიულობის ზრდა
CNC დაზგაზე ჭრის დროს საყოველთაოდ ცნობილია, როგორც ციკლის დრო და ის ყოველთვის თანმიმდევრულია. ჩვეულებრივი დამუშავებისგან განსხვავებით, სადაც ოპერატორის უნარები, გამოცდილება და პირადი დაღლილობა იცვლება, CNC დამუშავება კომპიუტერის კონტროლის ქვეშ ხორციელდება. ხელით შესრულებული სამუშაოს მცირე რაოდენობა შემოიფარგლება ნაწილის აწყობით, ჩატვირთვა-გადმოტვირთვით. დიდი პარტიების შემთხვევაში, არაპროდუქტიული დროის მაღალი ღირებულება მრავალ ნაწილზე ნაწილდება, რაც მას ნაკლებად მნიშვნელოვანს ხდის. თანმიმდევრული ჭრის დროის მთავარი უპირატესობა განმეორებითი სამუშაოებია, სადაც წარმოების დაგეგმვა და სამუშაოს განაწილება ცალკეულ დაზგებზე ძალიან ზუსტად შეიძლება განხორციელდეს.
კომპანიების მიერ CNC დანადგარების ხშირად შეძენის მთავარი მიზეზი მკაცრად ეკონომიკურია - ეს სერიოზული ინვესტიციაა. ასევე, კონკურენტული უპირატესობის ქონა ყოველთვის ქარხნის ყველა მენეჯერის გონებაშია. რიცხვითი კონტროლის ტექნოლოგია შესანიშნავ საშუალებას იძლევა წარმოების პროდუქტიულობის მნიშვნელოვანი გაუმჯობესებისა და წარმოებული ნაწილების საერთო ხარისხის გაზრდისთვის. ნებისმიერი საშუალების მსგავსად, ის გონივრულად და ცოდნით უნდა იქნას გამოყენებული. როდესაც სულ უფრო მეტი კომპანია იყენებს CNC ტექნოლოგიას, მხოლოდ CNC დანადგარის ქონა აღარ იძლევა დამატებით უპირატესობას. წინ მიიწევენ ის კომპანიები, რომლებმაც იციან, როგორ გამოიყენონ ტექნოლოგია ეფექტურად და ივარჯიშონ გლობალურ ეკონომიკაში კონკურენტუნარიანობისთვის.
პროდუქტიულობის მნიშვნელოვანი ზრდის მიზნის მისაღწევად, აუცილებელია, რომ მომხმარებლებმა გაიგონ CNC ტექნოლოგიის ფუნდამენტური პრინციპები. ეს პრინციპები მრავალი ფორმით ვლინდება, მაგალითად, ელექტრონული სქემების, რთული კიბეების დიაგრამების, კომპიუტერული ლოგიკის, მეტროლოგიის, დანადგარის დიზაინის, დანადგარის პრინციპებისა და პრაქტიკის და სხვა მრავალის გაგება. თითოეული მათგანი უნდა შეისწავლოს და დაეუფლოს პასუხისმგებელმა პირმა. ამ სახელმძღვანელოში აქცენტი კეთდება თემებზე, რომლებიც პირდაპირ კავშირშია CNC პროგრამირებასთან და ყველაზე გავრცელებული CNC ჩარხების, დამუშავების ცენტრების და სატვირთო მანქანების (ზოგჯერ ასევე ცნობილია, როგორც სატრიალო ცენტრები) გაგებასთან. ნაწილის ხარისხის გათვალისწინება ძალიან მნიშვნელოვანი უნდა იყოს ყველა პროგრამისტისა და ჩარხების ოპერატორისთვის და ეს მიზანი ასევე აისახება სახელმძღვანელოს მიდგომაში, ასევე მრავალ მაგალითში.
CNC ჩარხების ტიპები
CNC მანქანების სხვადასხვა სახეობა უკიდურესად ფართო მრავალფეროვნებას მოიცავს. მათი რიცხვი სწრაფად იზრდება ტექნოლოგიების განვითარებასთან ერთად. შეუძლებელია ყველა გამოყენების იდენტიფიცირება; მათი სია გრძელი იქნებოდა. აქ მოცემულია რამდენიმე ჯგუფის მოკლე სია, რომელთა ნაწილიც შეიძლება იყოს CNC მანქანები:
1. წისქვილები და დამუშავების ცენტრები
2. სახრახნისები და სატრიალო ცენტრები
3. საბურღი მანქანები
4. საბურღი წისქვილები და პროფილერები
5. ელექტროდიოდური აპარატები
6. საჭრელი და საჭრელი მანქანები
7. ცეცხლზე საჭრელი მანქანები
8. როუტერები
9. წყლის ჭავლური და ლაზერული პროფილერები
10. ცილინდრული საფქვავები
11. შედუღების აპარატები
12. მოსახვევი, დახვევის და დატრიალების მანქანები და ა.შ.
CNC დამუშავების ცენტრები და სახრახნისები ინდუსტრიაში დომინირებს დანადგარების რაოდენობით. ეს 2 ჯგუფი ბაზარს თითქმის თანაბრად იყოფს. ზოგიერთ ინდუსტრიაში, მათი საჭიროებიდან გამომდინარე, შეიძლება უფრო მეტი მოთხოვნა იყოს მანქანების ერთ ჯგუფზე. უნდა გვახსოვდეს, რომ არსებობს სხვადასხვა სახის სახრახნისები და თანაბრად ბევრი სხვადასხვა სახის დამუშავების ცენტრები. თუმცა, ვერტიკალური მანქანის პროგრამირების პროცესი მსგავსია ჰორიზონტალური მანქანის ან მარტივი CNC სახრახნისისა. სხვადასხვა მანქანების ჯგუფებს შორისაც კი, არსებობს ზოგადი გამოყენების დიდი რაოდენობა და პროგრამირების პროცესი ზოგადად იგივეა. მაგალითად, ბოლო სახრახნით დამუშავებულ კონტურს ბევრი რამ აქვს საერთო მავთულით დაჭრილ კონტურთან.
წისქვილები და დამუშავების ცენტრები
ფრეზირების დაზგაზე ღერძების სტანდარტული რაოდენობაა 3 - X, Y და Z ღერძები. ფრეზირების სისტემაზე დაყენებული ნაწილი არის al - საჭრელი ხელსაწყო ბრუნავს, მას შეუძლია ზემოთ და ქვემოთ (ან შიგნით და გარეთ) მოძრაობა, მაგრამ ფიზიკურად არ მიჰყვება ხელსაწყოს გზას.
CNC საღარავი მანქანები, რომლებსაც ზოგჯერ CNC საღარავ მანქანებს უწოდებენ, როგორც წესი, პატარა, მარტივი მანქანებია, ხელსაწყოების შემცვლელის ან სხვა ავტომატური ფუნქციების გარეშე. მათი სიმძლავრე ხშირად საკმაოდ დაბალია. ინდუსტრიაში ისინი გამოიყენება ხელსაწყოების ოთახში სამუშაოდ, ტექნიკური მომსახურებისთვის ან მცირე ნაწილების წარმოებისთვის. ისინი, როგორც წესი, განკუთვნილია კონტურული დამუშავებისთვის, CNC საბურღებისგან განსხვავებით.
CNC დამუშავების ცენტრები უფრო პოპულარული და ეფექტურია, ვიდრე საბურღი და ფრეზები, ძირითადად მათი მოქნილობის გამო. მომხმარებლისთვის CNC დამუშავების ცენტრის მთავარი სარგებელი დაჯგუფების შესაძლებლობაა.
რამდენიმე მრავალფეროვანი ოპერაცია ერთ სისტემაში. მაგალითად, ბურღვა, ბურღვა, კონტრბურღვა, ხრახნიანი ჭრა, წერტილოვანი დამუშავება და კონტურული ფრეზირება შეიძლება ინტეგრირებული იყოს ერთ CNC პროგრამაში. გარდა ამისა, მოქნილობა გაუმჯობესებულია ხელსაწყოების ავტომატური შეცვლით პალეტების გამოყენებით უმოქმედობის დროის მინიმიზაციისთვის, ნაწილის სხვა მხარეს ინდექსირებით, დამატებითი ღერძების ბრუნვითი მოძრაობის გამოყენებით და სხვა მრავალი ფუნქციით. CNC დამუშავების ცენტრები შეიძლება აღჭურვილი იყოს სპეციალური პროგრამული უზრუნველყოფით, რომელიც აკონტროლებს სიჩქარეს და მიწოდებას, საჭრელი ხელსაწყოს სიცოცხლის ხანგრძლივობას, წარმოების პროცესში ავტომატური გაზომვისა და ოფსეტის რეგულირებას და სხვა წარმოების გამაძლიერებელი და დროის დამზოგავი მოწყობილობებით.
ტიპიური CNC დამუშავების ცენტრის 2 ძირითადი დიზაინი არსებობს. არსებობს ვერტიკალური და ჰორიზონტალური დამუშავების ცენტრები. ორ ტიპს შორის მთავარი განსხვავება მათზე ეფექტურად შესასრულებელი სამუშაოს ბუნებაა. ვერტიკალური CNC დამუშავების ცენტრისთვის, სამუშაოს ყველაზე შესაფერისი ტიპია ბრტყელი ნაწილები, რომლებიც ან მაგიდაზე დამაგრებულ სამაგრზეა დამონტაჟებული, ან სამაგრში ან ჩამკეტში დამხმარე საშუალებაა. სამუშაო, რომელიც მოითხოვს 2 ან მეტ ზედაპირზე დამუშავებას ერთ კონსტრუქციაში, უფრო სასურველია შესრულდეს CNC ჰორიზონტალურ დამუშავების ცენტრში. კარგი მაგალითია ტუმბოს კორპუსი და სხვა კუბური ფორმები. მცირე ნაწილების ზოგიერთი მრავალმხრივი დამუშავება ასევე შეიძლება შესრულდეს CNC ვერტიკალურ დამუშავების ცენტრში, რომელიც აღჭურვილია მბრუნავი მაგიდით.
პროგრამირების პროცესი ორივე დიზაინისთვის იდენტურია, მაგრამ ჰორიზონტალურ დიზაინს ემატება დამატებითი ღერძი (ჩვეულებრივ, B ღერძი). ეს ღერძი არის ან მაგიდის მარტივი პოზიციონირების ღერძი (ინდექსირების ღერძი), ან სრულად ბრუნვითი ღერძი ერთდროული კონტურირებისთვის.
ეს სახელმძღვანელო ფოკუსირებულია CNC ვერტიკალური დამუშავების ცენტრების გამოყენებაზე, სპეციალური ნაწილით, რომელიც ჰორიზონტალურ განლაგებასა და დამუშავებას ეხება. პროგრამირების მეთოდები ასევე გამოიყენება მცირე CNC ფრეზებისთვის ან საბურღი და/ან ხრახნიანი მანქანებისთვის, მაგრამ პროგრამისტმა უნდა გაითვალისწინოს მათი შეზღუდვები.
სახარატო მანქანები და სატრიალო ცენტრები
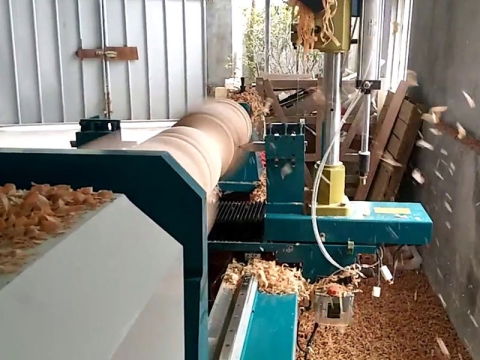
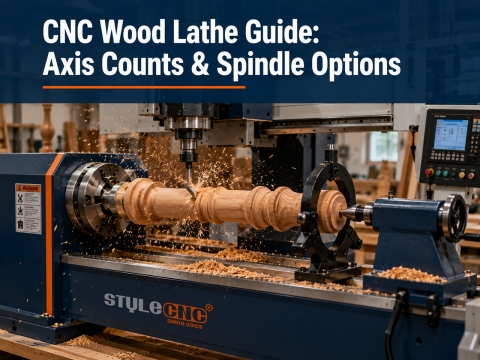
CNC სახერხი დანადგარი, როგორც წესი, არის ორი ღერძის მქონე დაზგა, ვერტიკალური X ღერძი და ჰორიზონტალური Z ღერძი. სახერხი დანადგარის მთავარი უპირატესობა, რომელიც მას ფრეზისგან განასხვავებს, არის ის, რომ ნაწილი ბრუნავს დანადგარის ცენტრალური ხაზის გარშემო. გარდა ამისა, საჭრელი ხელსაწყო, როგორც წესი, სტაციონარულია, დამონტაჟებულია მოცურების კოშკურაში. საჭრელი ხელსაწყო მიჰყვება დაპროგრამებული ხელსაწყოს ტრაექტორიის კონტურს. CNC სახერხი დანართით, ე.წ. ძრავიანი ხელსაწყოთი, სახერხ ხელსაწყოს აქვს საკუთარი ძრავა და ბრუნავს, სანამ შპინდელი სტაციონარულია.
თანამედროვე დაზგის დიზაინი შეიძლება იყოს ჰორიზონტალური ან ვერტიკალური. ჰორიზონტალური ტიპი გაცილებით უფრო გავრცელებულია, ვიდრე ვერტიკალური ტიპი, მაგრამ ორივე დიზაინი არსებობს ორივე ჯგუფისთვის. მაგალითად, ჰორიზონტალური ჯგუფის ტიპიური CNC დაზგა შეიძლება იყოს ბრტყელი ან დახრილი საწოლით, ღეროს ტიპის, ჩაკერის ტიპის ან უნივერსალური ტიპის. ამ კომბინაციებს ან მრავალ აქსესუარს, რომლებიც CNC დაზგას ქმნის, ემატება უკიდურესად მოქნილი დაზგა. როგორც წესი, ისეთი აქსესუარები, როგორიცაა კუდის კონდახი, მყარი ან შემდგომი საყრდენები, ნაწილების დამჭერები, ამოსაწევი თითები და მესამე ღერძიანი საფრეზიო დანამატიც კი, CNC დაზგის პოპულარული კომპონენტებია. CNC დაზგა შეიძლება იყოს ძალიან მრავალმხრივი, იმდენად მრავალმხრივი, რომ მას ხშირად CNC სახვევ ცენტრს უწოდებენ. ამ სახელმძღვანელოში ყველა ტექსტი და პროგრამის მაგალითი იყენებს უფრო ტრადიციულ ტერმინს CNC დაზგას, მაგრამ მაინც აღიარებს მის ყველა თანამედროვე ფუნქციას.
CNC-ის პერსონალი
კომპიუტერებსა და ჩარხებს ინტელექტი არ გააჩნიათ. მათ არ შეუძლიათ აზროვნება, არ შეუძლიათ სადგურის რაციონალური შეფასება. ამის გაკეთება მხოლოდ გარკვეული უნარებისა და ცოდნის მქონე ადამიანებს შეუძლიათ. რიცხვითი კონტროლის სფეროში უნარები, როგორც წესი, 2 ძირითადი ადამიანის ხელშია: ერთი პროგრამირებას აკეთებს, მეორე კი - დამუშავებას. მათი შესაბამისი რაოდენობა და მოვალეობები, როგორც წესი, დამოკიდებულია კომპანიის პრეფერენციებზე, მის ზომაზე, ასევე იქ წარმოებულ პროდუქტზე. თუმცა, თითოეული პოზიცია საკმაოდ განსხვავებულია, თუმცა ბევრი კომპანია აერთიანებს ამ 2 ფუნქციას ერთში, რომელსაც ხშირად CNC პროგრამისტი/ოპერატორი ეწოდება.
CNC პროგრამისტი
CNC პროგრამისტი, როგორც წესი, ყველაზე მეტად არის პასუხისმგებელი CNC დანადგარების სახელოსნოში. ეს ადამიანი ხშირად პასუხისმგებელია ქარხანაში რიცხვითი მართვის ტექნოლოგიის წარმატებაზე. ასევე, ეს ადამიანი პასუხისმგებელია CNC ოპერაციებთან დაკავშირებულ პრობლემებზე.
მიუხედავად იმისა, რომ მოვალეობები შეიძლება განსხვავდებოდეს, პროგრამისტი ასევე პასუხისმგებელია CNC მანქანების ეფექტურ გამოყენებასთან დაკავშირებულ სხვადასხვა დავალებაზე. სინამდვილეში, ეს ადამიანი ხშირად პასუხისმგებელია CNC-ის ყველა ოპერაციის წარმოებასა და ხარისხზე.
ბევრი CNC პროგრამისტი გამოცდილი მექანიკოსია, რომლებსაც აქვთ პრაქტიკული გამოცდილება დაზგა-ინსტრუმენტებთან მუშაობაში. მათ იციან ტექნიკური ნახაზების წაკითხვა და შეუძლიათ დიზაინის საინჟინრო ჩანაფიქრის გაგება. ეს პრაქტიკული გამოცდილება საოფისე გარემოში ნაწილის „დამუშავების“ უნარის საფუძველია. კარგ CNC პროგრამისტს უნდა შეეძლოს ხელსაწყოს ყველა მოძრაობის ვიზუალიზაცია და ყველა შესაძლო შემზღუდავი ქარხნის ამოცნობა. პროგრამისტს უნდა შეეძლოს პროცესის შეგროვება, ანალიზი და ყველა შეგროვებული მონაცემის ლოგიკურად ინტეგრირება ერთიან, თანმიმდევრულ პროგრამაში. მარტივად რომ ვთქვათ, CNC პროგრამისტს უნდა შეეძლოს საუკეთესო წარმოების მეთოდოლოგიის შერჩევა ყველა ასპექტში.
დამუშავების უნარების გარდა, CNC პროგრამისტს უნდა ჰქონდეს მათემატიკური პრინციპების, ძირითადად განტოლებების გამოყენების, რკალებისა და კუთხეების ამონახსნების გაგება. არანაკლებ მნიშვნელოვანია ტრიგონომეტრიის ცოდნა. კომპიუტერული პროგრამირების შემთხვევაშიც კი, ხელით პროგრამირების მეთოდების ცოდნა აბსოლუტურად აუცილებელია კომპიუტერული გამომავალი მონაცემების სრულყოფილად გასაგებად და ამ გამომავალი მონაცემების კონტროლისთვის.
ჭეშმარიტად პროფესიონალი CNC პროგრამისტის ბოლო მნიშვნელოვანი თვისებაა მისი უნარი, მოუსმინოს სხვა ადამიანებს - ინჟინრებს, CNC ოპერატორებს, მენეჯერებს. კარგი სიების შედგენის უნარები მოქნილობის პირველი წინაპირობაა. კარგი CNC პროგრამისტი მოქნილი უნდა იყოს, რათა შესთავაზოს მაღალი ხარისხის პროგრამირება.
CNC აპარატის ოპერატორი
CNC დაზგის ოპერატორის თანამდებობა CNC პროგრამისტის დამატებითი პოზიციაა. პროგრამისტი და ოპერატორი შეიძლება ერთ ადამიანში არსებობდნენ, როგორც ეს ბევრ პატარა სახელოსნოში ხდება. მიუხედავად იმისა, რომ ჩვეულებრივი დაზგის ოპერატორის მიერ შესრულებული მოვალეობების უმეტესობა CNC პროგრამაზეა გადატანილი, CNC ოპერატორს მრავალი უნიკალური პასუხისმგებლობა აკისრია. ტიპურ შემთხვევებში, ოპერატორი პასუხისმგებელია ხელსაწყოსა და დაზგის დაყენებაზე, ნაწილების შეცვლაზე, ხშირად პროცესის განმავლობაში შემოწმებაზეც კი. ბევრი კომპანია დაზგაზე ხარისხის კონტროლს ელის - და ნებისმიერი დაზგის ოპერატორი, ხელით თუ კომპიუტერიზებული, ასევე პასუხისმგებელია ამ დაზგაზე შესრულებული სამუშაოს ხარისხზე. CNC დაზგის ოპერატორის ერთ-ერთი ძალიან მნიშვნელოვანი პასუხისმგებლობაა პროგრამისტისთვის თითოეული პროგრამის შესახებ დასკვნების მიტანა. საუკეთესო ცოდნის, უნარების, დამოკიდებულებისა და განზრახვების მიუხედავად, „საბოლოო“ პროგრამის გაუმჯობესება ყოველთვის შესაძლებელია. CNC ოპერატორი, რომელიც ყველაზე ახლოსაა რეალურ დამუშავებასთან, ზუსტად იცის, რამდენად შეიძლება იყოს ასეთი გაუმჯობესება.
CNC-ის ღირებულების გამართლება
CNC მანქანის ღირებულებამ შესაძლოა მწარმოებლების უმეტესობა ნერვიული გახადოს, თუმცა CNC როუტერის ფლობის უპირატესობები, სავარაუდოდ, ძალიან მოკლე დროში გაამართლებს ამ ხარჯებს.
პირველი გასათვალისწინებელი ხარჯი დანადგარის ღირებულებაა. ზოგიერთი გამყიდველი გვთავაზობს პაკეტურ შეთავაზებებს, რომლებიც მოიცავს ინსტალაციას, პროგრამული უზრუნველყოფის ტრენინგს და მიწოდების საფასურს. თუმცა, უმეტეს შემთხვევაში, ყველაფერი ცალკე იყიდება, რათა CNC როუტერის პერსონალიზაცია შესაძლებელი იყოს.
Მცირე ვალდებულება
დაბალი კლასის მანქანების ღირებულება იწყება $2000-მდე $10,000. ისინი, როგორც წესი, წარმოადგენენ ჭანჭიკების დამოუკიდებლად დასამაგრებელ კომპლექტებს, რომლებიც დამზადებულია მოღუნული ლითონის ფურცლისგან და იყენებენ საფეხურებრივ ძრავებს. მათ მოყვება სასწავლო ვიდეო და ინსტრუქციის სახელმძღვანელო. ეს მანქანები განკუთვნილია თვითნაკეთი გამოყენებისთვის, ნიშნების ინდუსტრიისთვის და სხვა ძალიან მსუბუქი სამუშაოებისთვის. ისინი, როგორც წესი, მოყვება ადაპტერი ჩვეულებრივი ჩაღრმავებული როუტერისთვის. აქსესუარები, როგორიცაა შპინდელი და ვაკუუმური სამუშაო დამჭერი, არის ოფციები. ეს მანქანები შეიძლება ძალიან წარმატებით ინტეგრირდეს მაღალი წარმოების გარემოში, როგორც სპეციალური პროცესი ან წარმოების უჯრედის ნაწილი. მაგალითად, ამ CNC-ებიდან ერთ-ერთის დაპროგრამება შესაძლებელია უჯრის წინა მხარეს ნახვრეტების გასაბურღად აწყობამდე.
საშუალო დატვირთვის
საშუალო კლასის CNC მანქანების ფასი იქნება: $10,000 და $100,000. ეს მანქანები დამზადებულია უფრო მძიმე ფოლადის ან ალუმინისგან. მათ შეიძლება ჰქონდეთ საფეხურებიანი ძრავები და ზოგჯერ სერვოძრავები; ასევე, თაროსებრი და პინიონის ამძრავები ან ქამრის ამძრავები. მათ ექნებათ ცალკე კონტროლერი და შესთავაზებენ ვარიანტების ფართო არჩევანს, როგორიცაა ავტომატური ხელსაწყოების შემცვლელი და ვაკუუმური პლენუმის მაგიდები. ეს მანქანები განკუთვნილია უფრო მძიმე სამუშაოებისთვის საგზაო ნიშნების ინდუსტრიაში და მსუბუქი პანელების დამუშავების აპლიკაციებისთვის.
ეს კარგი ვარიანტია შეზღუდული რესურსების ან ადამიანური რესურსების მქონე სტარტაპებისთვის. მათ შეუძლიათ კარადების დამზადებაში საჭირო ოპერაციების უმეტესობის შესრულება, თუმცა არა იმავე ხარისხის დახვეწილობით ან ეფექტურობით.
სამრეწველო სიძლიერე
მაღალი კლასის როუტერების ღირებულება 100%-ზე მეტია $100,000. ეს მოიცავს მანქანების მთელ სპექტრს 3-დან 5 ღერძამდე, რომლებიც შესაფერისია ფართო სპექტრის გამოყენებისთვის. ეს მანქანები აწყობილი იქნება მძიმე შედუღებული ფოლადისგან და სრულად აღჭურვილი იქნება ავტომატური ხელსაწყოების შემცვლელით, ვაკუუმური მაგიდით და სხვა აქსესუარებით, გამოყენების მიხედვით. ეს მანქანები, როგორც წესი, დამონტაჟებულია მწარმოებლის მიერ და ხშირად შედის ტრენინგი.
ტრანსპორტირება
CNC როუტერის ტრანსპორტირება საკმაოდ დიდ ხარჯებთანაა დაკავშირებული. როუტერების წონა რამდენიმე ასეული ფუნტიდან რამდენიმე ტონამდე მერყეობს, fr8-ის ღირებულება შეიძლება მერყეობდეს... $200 to $5000 დოლარი ან მეტი, ადგილმდებარეობის მიხედვით. გახსოვდეთ, რომ თუ მანქანა ახლოს არ არის აწყობილი, სავარაუდოდ, შედის მისი ევროპიდან ან აზიიდან დილერის საგამოფენო დარბაზში გადატანის ფარული ხარჯები. ასევე შეიძლება წარმოიშვას დამატებითი ხარჯები მანქანის მიწოდების შემდეგ შიგნით შესატანად, რადგან ყოველთვის კარგი იდეაა პროფესიონალი მემონტაჟეების გამოყენება ამ ტიპის ოპერაციის შესასრულებლად.
ინსტალაცია და ტრენინგი
CNC გამყიდველები, როგორც წესი, იღებენ საფასურს შემდეგი თარიღიდან: $300 to $1დღეში 000 დოლარი ინსტალაციის ხარჯებისთვის. როუტერის ინსტალაციას და ტესტირებას შეიძლება ნახევარი დღიდან სრულ კვირამდე დასჭირდეს. ეს ღირებულება შეიძლება შედიოდეს მოწყობილობის შეძენის ფასში. ზოგიერთი გამყიდველი უზრუნველყოფს უფასო ტრენინგს აპარატურისა და პროგრამული უზრუნველყოფის გამოყენების შესახებ, როგორც წესი, ადგილზე, ზოგი კი საფასურს იხდის. $300 to $1ამ მომსახურებისთვის დღეში 000 ათასი დოლარი.
CNC სამუშაოებთან დაკავშირებული უსაფრთხოება
ბევრი კომპანიის ერთ-ერთ კედელზე უსაფრთხოების პლაკატია გამოკრული მარტივი, მაგრამ ძლიერი გზავნილით:
უსაფრთხოების პირველი წესი ყველა წესის დაცვაა.
ამ ნაწილის სათაური არ მიუთითებს, უსაფრთხოება პროგრამირების თუ დამუშავების დონეზეა ორიენტირებული. საქმე იმაშია, რომ უსაფრთხოება სრულიად დამოუკიდებელია. ის დამოუკიდებლად მოქმედებს და განსაზღვრავს ყველას ქცევას საამქროში და მის გარეთ. ერთი შეხედვით, შეიძლება ჩანდეს, რომ უსაფრთხოება დაკავშირებულია დამუშავებასთან და მანქანის მუშაობასთან, შესაძლოა, მის მონტაჟთანაც. ეს ნამდვილად ასეა, მაგრამ სრულ სურათს ვერ ასახავს.
უსაფრთხოება ტიპური საამქროს ყოველდღიურ მუშაობაში პროგრამირების, მონტაჟის, დამუშავების, ხელსაწყოების დამზადების, მონტაჟის, შემოწმების, ჩიპების და სხვა მრავალი ფუნქციის შესრულების ყველაზე მნიშვნელოვანი ელემენტია. უსაფრთხოებაზე ზედმეტად დიდი აქცენტი არასდროს კეთდება. კომპანიები უსაფრთხოებაზე საუბრობენ, უსაფრთხოების შეხვედრებს ატარებენ, პლაკატებს აფენენ, სიტყვით გამოდიან, ექსპერტებს იძახებენ. ინფორმაციისა და ინსტრუქციების ეს მასა ყველა ჩვენგანს რამდენიმე ძალიან კარგი მიზეზის გამო ეძლევა. საკმაოდ ბევრი მათგანი წარსული ტრაგიკული შემთხვევების შესახებ გადაეცემა - ბევრი კანონი, წესი და რეგულაცია გამოძიების შედეგად დაიწერა და სერიოზული ავარიების გამოძიებას გულისხმობს.
ერთი შეხედვით, შეიძლება ჩანდეს, რომ CNC სამუშაოებში უსაფრთხოება მეორეხარისხოვანია. არსებობს დიდი რაოდენობით ავტომატიზაცია; ნაწილ-ნაწილ პროგრამა, რომელიც განუწყვეტლივ მუშაობს, წარსულში გამოყენებული ხელსაწყოები, მარტივი დაყენება და ა.შ. ამ ყველაფერმა შეიძლება გამოიწვიოს თვითკმაყოფილება და მცდარი ვარაუდი, რომ უსაფრთხოებაზე ზრუნავენ. ამ შეხედულებას შეიძლება სერიოზული შედეგები მოჰყვეს.
უსაფრთხოება დიდი თემაა, მაგრამ CNC სამუშაოსთან დაკავშირებული რამდენიმე საკითხი მნიშვნელოვანია. ყველა მექანიკოსმა უნდა იცოდეს მექანიკური და ელექტრო მოწყობილობების საფრთხეები. უსაფრთხო სამუშაო ადგილისკენ პირველი ნაბიჯი სუფთა სამუშაო ადგილია, სადაც იატაკზე ნამსხვრევების, ზეთის დაღვრილი ნარჩენების და სხვა ნარჩენების დაგროვება არ არის დაშვებული. პირადი უსაფრთხოების დაცვა არანაკლებ მნიშვნელოვანია. დამუშავების გარემოში საშიშია თავისუფალი ტანსაცმელი, სამკაულები, ჰალსტუხები, შარფები, დაუცველი გრძელი თმა, ხელთათმანების არასათანადო გამოყენება და მსგავსი დარღვევები. მკაცრად რეკომენდებულია თვალების, ყურების, ხელებისა და ფეხების დაცვა.
მანქანის მუშაობისას დამცავი მოწყობილობები ადგილზე უნდა იყოს და არცერთი მოძრავი ნაწილი არ უნდა იყოს გამოჩენილი. განსაკუთრებული სიფრთხილეა საჭირო მბრუნავ შპინდელებთან და ავტომატურ ხელსაწყოების გადამცვლელებთან. სხვა მოწყობილობები, რომლებმაც შეიძლება საფრთხე შეუქმნან, არის პალეტების გადამცვლელები, ჩიპების კონვეიერები, მაღალი ძაბვის ზონები, ამწეები და ა.შ. ნებისმიერი საკეტის ან სხვა უსაფრთხოების მახასიათებლების გათიშვა საშიშია - და ასევე უკანონოა შესაბამისი უნარებისა და უფლებამოსილების გარეშე.
პროგრამირებისას ასევე მნიშვნელოვანია უსაფრთხოების წესების დაცვა. ხელსაწყოს მოძრაობის პროგრამირება მრავალი გზით შეიძლება. სიჩქარეები და მიწოდება რეალისტური უნდა იყოს და არა მხოლოდ მათემატიკურად „სწორი“. ჭრის სიღრმე, ჭრის სიგანე, ხელსაწყოს მახასიათებლები - ყველაფერი ეს დიდ გავლენას ახდენს საერთო უსაფრთხოებაზე.
ყველა ეს იდეა მხოლოდ ძალიან მოკლე შეჯამებაა და შეხსენებაა იმისა, რომ უსაფრთხოებას ყოველთვის სერიოზულად უნდა მოეკიდოთ.