ორეტაპიანი სამუშაო პროცესის გაგება თავად მანქანის გასაგებად ყველაზე სწრაფი გზაა, რადგან ყველა სპეციფიკაცია საყრდენი მანქანა არსებობს იმისათვის, რომ ზუსტი ბრტყელი ბლანკი ზუსტ სამგანზომილებიან ნაწილად აქციოს. ეს განმარტება სრულ ინფორმაციას გვაწვდის: რას მოიცავს დანადგარების ოჯახი, როგორ გადადის ბლანკები ჭრიდან ფორმირებაზე, რით განსხვავდება 3 მოხრის მეთოდი, მათემატიკა, რომელიც პროგნოზირებს ლითონის დაკეცვის ადგილს და როგორ იქცევიან გავრცელებული მასალები დარტყმის ქვეშ.
რა ითვლება ლითონის ფურცლის მოსახვევ მანქანად
ტერმინი მოიცავს ოჯახს და არა ერთ მანქანას. პრეს-მუხრუჭე არის სამუშაო ცხენი, რომელიც ამაგრებს V-ს ფორმის შტამპს გრძელი ჩარჩოს გასწვრივ. დასაკეცი მანქანები და ლითონის ფურცლის საქაღალდეები ამაგრებენ სამუშაო ნაწილს და აბრუნებენ ძელს კიდეს ზემოთ გადაკეცვისთვის, რაც ფურცელს მაგიდაზე ბრტყლად ინარჩუნებს და შესაფერისია ერთი ოპერატორის მიერ დამუშავებული დიდი პანელებისთვის.
ყუთისა და ტაფის მუხრუჭი დამჭერ სხივს სეგმენტირებულ თითებს უმატებს, რათა ფორმირებულმა გვერდებმა ხელსაწყოები გაასუფთაოს, რაც მას ყუთის ან უჯრის 4-ვე კედლის ფორმირების საშუალებას აძლევს. ფირფიტის მოხრის მანქანები სრულიად განსხვავებული მიდგომა გამოიყენეთ, რულონებს შორის სქელი ფირფიტა მოარგეთ ხაზის გასწვრივ დაკეცავის ნაცვლად.
სახელოსნო რომელ მანქანას მიმართავს, ნაწილზეა დამოკიდებული. გრძელი დაკეცილი პროფილები უპირატესობას პრეს მუხრუჭს ანიჭებს, დიდი ზომის პანელები - დაკეცილ კონსტრუქციას, კორპუსები - სეგმენტირებულ ხელსაწყოებს, ხოლო ცილინდრები - რულონებს. საწარმოო სახელოსნოების უმეტესობა თავდაპირველად პრეს მუხრუჭს იყენებს, რადგან ის ერთი ინვესტიციით მოხრილი ნაწილების ყველაზე დიდ ნაწილს ფარავს.
დასტის წინააღმდეგ დაჭერის გადაწყვეტილებას კიდევ ერთი ნიუანსი სჭირდება, რადგან ეს ორი ფურცელს საპირისპირო გზებით უმკლავდება. ა) პრეს სამუხრუჭე ოპერატორს სთხოვს, რომ ბლანკი დაიჭიროს, სანამ ფლანგი მაღლა აიწევს, რაც დიდ, თხელ პანელებზე, რომლებიც საკუთარი წონის ქვეშ იხრებიან, ორკაციანი სამუშაო ხდება. საქაღალდე პანელს მაგიდაზე ბრტყლად ამაგრებს და მხოლოდ დასაკეცი ძელს ამოძრავებს, ამიტომ ერთ ოპერატორს შეუძლია პანელების ფორმირება, რომელთა დამუშავებაც პრეს-მუხრუჭის ჯგუფს გაუჭირდება. არქიტექტურული მოპირკეთების ან HVAC საჰაერო მილების მომუშავე სახელოსნოები ხშირად საქაღალდის შექმნას მხოლოდ შრომის ხარჯებზე დაყრდნობით ამართლებენ.
„გაჭრა-შემდეგ მოხრა“ სამუშაო პროცესი
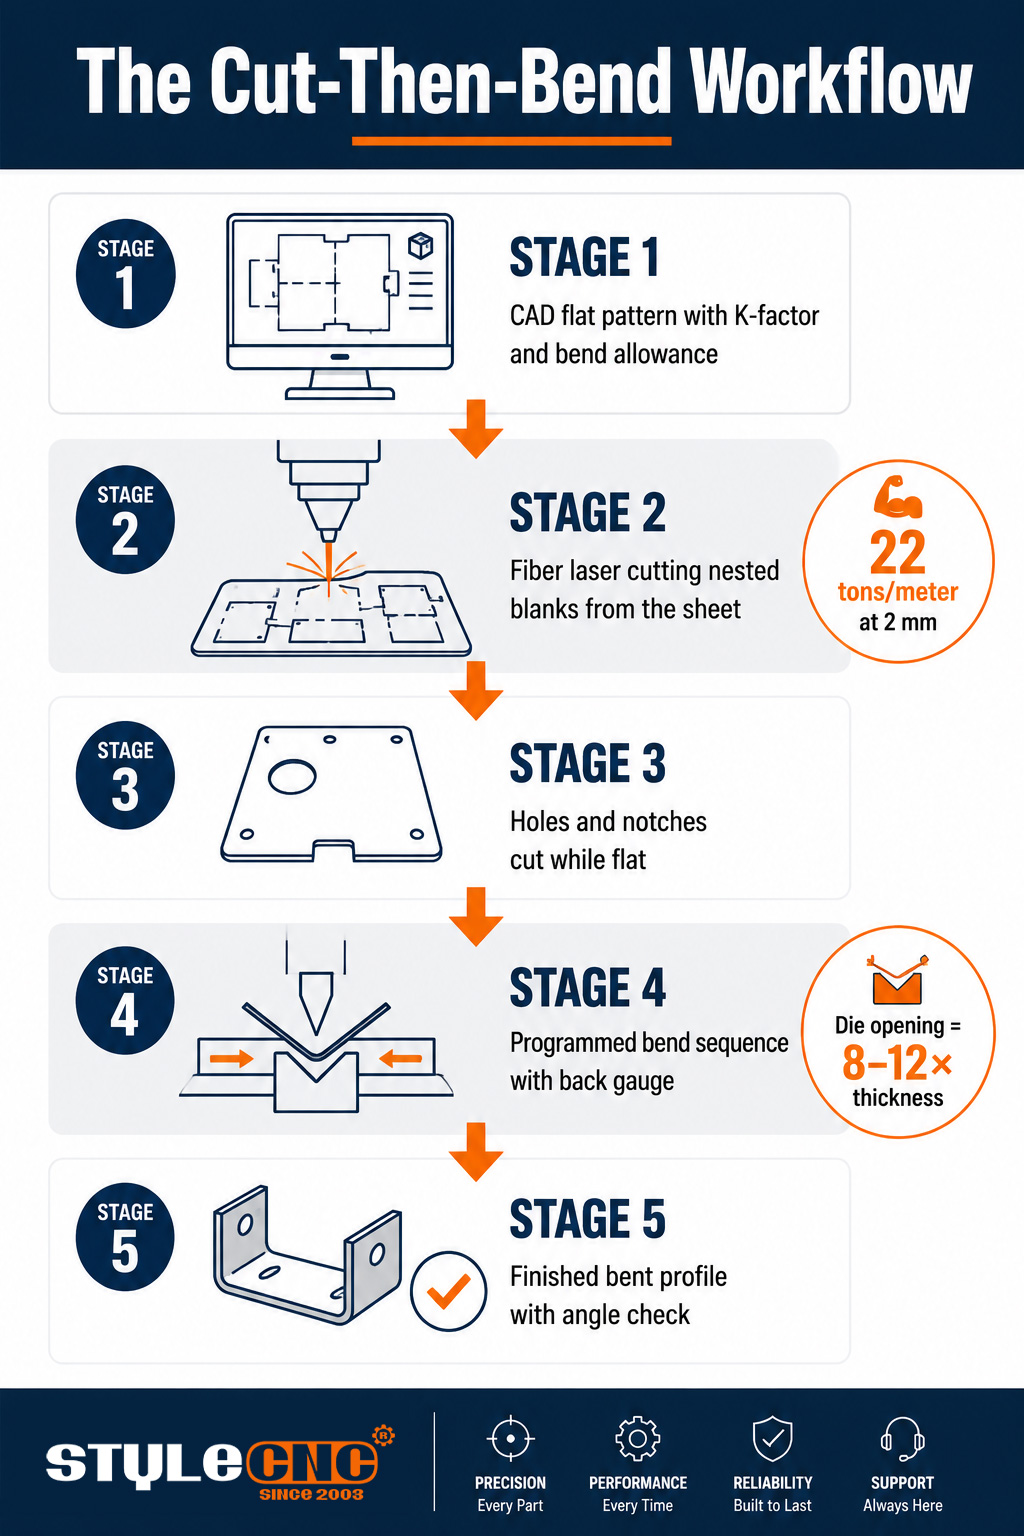
წარმოებაში მოხრა იწყება მოხრის დაზგამდე. ბრტყელი ნაჭერი იჭრება გამოთვლილ სიგრძეზე, ნახვრეტები და ნაჭდევები იჭრება მაშინ, როდესაც ფურცელი ჯერ კიდევ ბრტყელია და მხოლოდ ამის შემდეგ აღწევს ნაწილი მუხრუჭამდე. დეტალების ბრტყლად დაჭრა გაცილებით იაფი და ზუსტია, ვიდრე მათი დამატება ფორმირების შემდეგ.
ცარიელი ზედაპირის სიზუსტე განსაზღვრავს მოსახვევის სიზუსტის ზღვარს. A ბოჭკოვანი ლაზერული ჭრის მანქანა, რომელიც კვებავს მოხრის ხაზს უზრუნველყოფს კიდეების ხარისხისა და განზომილებიანი თანმიმდევრულობის მქონე ბლანკებს, რომლებსაც მოხრის კონტროლერი ენდობა, სწორედ ამიტომ, მოხრის ამდენი პრობლემა სინამდვილეში შენიღბული ჭრის პრობლემებია. უფრო სქელი ფირფიტების მომუშავე სახელოსნოები ხშირად მუშაობენ ლითონის ლაზერული ჭრის მანქანები ცარიელი ნაწილების მოსამზადებლად ან CNC პლაზმური საჭრელი დინების საწინააღმდეგოდ, მძიმე მონაკვეთებზე კიდის გარკვეული მოპირკეთების სანაცვლოდ გაცვლა.
ოპერატორები გადაცემას პრაქტიკული კითხვებით აყალიბებენ: ეს სამუშაო ნაწილის ბურუსით მონიშნული მხარე შტამპისკენ იქნება მიმართული და დეტალს მონიშნავს, თუ ჭრის პროგრამამ მარცვლების მიმართულება გაითვალისწინა, რათა მოხრა არ გაიბზაროს? ეს დეტალები სამუშაო ნაწილთან ერთად გადაადგილდება და სახელოსნოები, რომლებიც მათ ჭრის ეტაპზე ამუშავებენ, გაცილებით ნაკლები ჯართით იღუნებიან.
პარტიული ნაკადი ეკონომიკურად აკავშირებს ორ ეტაპს. ჩასმის პროგრამული უზრუნველყოფა ჭრის წინ თითოეულ ფურცელზე ათობით შემუშავებულ ბრტყელ ნიმუშს ათავსებს, ამიტომ მოსახვევი უჯრედი სამუშაო თანმიმდევრობით იღებს ცარიელ ნაწილებს მინიმალური მასალის დანაკარგით. როდესაც ჭრისა და მოხრის პროგრამები ერთი და იგივე CAD მოდელიდან მოდის, შემუშავებული სიგრძეები, ნახვრეტების პოზიციები და მოხრის ხაზები კონსტრუქციულად ემთხვევა ერთმანეთს და პირველი ნივთი, როგორც წესი, პირველივე ცდაზე გადის შემოწმებას.
მოხრის ეტაპი თავად დაპროგრამებულ თანმიმდევრობას მიჰყვება. კონტროლერი ისე აწესრიგებს მოხრას, რომ წინა ფლანგები არასდროს შეეჯახოს ხელსაწყოებს, უკანა საზომი თითოეული დარტყმისთვის ათავსებს სამუშაო ნაწილს და ოპერატორი სიმულაციის მიხედვით აბრუნებს ან აბრუნებს დეტალს მოხრას შორის. კარგად შედგენილი პროგრამის შემთხვევაში, 4-მოხრილი კორპუსის დამზადებას შესაძლოა ერთ წუთზე ნაკლები დასჭირდეს, ცუდად დაგეგმილი პროგრამის შემთხვევაში კი - სამჯერ.
ჰაერით მოხრა vs. ქვედა ნაწილის ჩაყრა vs. მონეტების ჩაყრა
სამივე მეთოდი იყენებს ერთსა და იმავე „დამრტყმელ-დამჭერი“ გეომეტრიას; იცვლება მხოლოდ ის, თუ რამდენად ღრმად მოძრაობს დამჭერი და რამდენ ძალას იყენებს. არჩევანი განსაზღვრავს ტონაჟის მოთხოვნებს, ხელსაწყოების ხარჯებს და იმას, თუ რამდენად უნდა აჯობოს კონტროლერმა „გადამჭერი“:
| ფაქტორი | ჰაერის მოხრა | ძირს ჩამოსვლა | მონეტების მოჭრა | გაზომვა |
|---|---|---|---|---|
| Punch მოგზაურობა | კამათლის ძირთან ახლოს ჩერდება | ფურცელს სრულად აწვება შტამპში | შტამპავს წვერს მასალაში | ჭრის სიღრმე კრისტალის V ღიობთან მიმართებაში |
| საჭირო ტონაჟი | 3 მეთოდიდან ყველაზე დაბალი | ჰაერში მოხრა დაახლოებით 3-დან 5-ჯერ | ჰაერში მოხრა 10-ჯერამდე | ტონა მეტრზე სისქისა და შტამპის სიგანიდან გამომდინარე |
| გაზაფხულის დაბრუნება | ყველაზე დიდი; კონტროლერი ზედმეტად იხრება კომპენსაციისთვის | შემცირებული; ჭრის კონტაქტი განსაზღვრავს კუთხეს | თითქმის აღმოფხვრილია დარტყმითი ძალის ქვეშ | ელასტიურობის აღდგენის ხარისხი დარტყმის აწევის შემდეგ |
| ხელსაწყოების მოქნილობა | ერთი ხელსაწყოების ნაკრები მრავალ კუთხეს ქმნის | ერთი კამათელი სამიზნის კუთხით | თითოეული ნაწილისთვის განკუთვნილი ხელსაწყოები | ხელსაწყოების ცვლილებების რაოდენობა თქვენი ნაწილების ნაზავის განმავლობაში |
| საუკეთესო გამოყენება | ზოგადი წარმოება, შერეული ტირაჟი | მკაცრი ტოლერანტობის განმეორებითი ნაწილები | კრიტიკული კუთხეები თხელ ფურცელზე | ნახევარ გრადუსზე ნაკლები საჭირო ნაწილების წილი |
შედარების საფუძველში სპრინგბექი დგას. როდესაც საბურღი იწევს, ყველა ლითონი ელასტიურად აღდგება, რაც ოდნავ ხსნის მოხრას. ჰაერით მოხრა იღებს ამ აღდგენას და კომპენსაციისთვის ზედმეტად იხრება, სწორედ ამიტომ დომინირებს ის თანამედროვე სახელოსნოებში: ერთი ხელსაწყოების ნაკრები, საშუალო ტონაჟი და კონტროლერი, რომელიც კომპენსაციის გამოთვლას ახდენს მასალის მიხედვით.
მოხრის შემწეობა, K-ფაქტორი და დამუშავებული მაგალითი
ლითონი მოსახვევის გარედან იჭიმება და შიგნიდან იკუმშება, ხოლო ორ ზედაპირს შორის სადღაც მდებარეობს ნეიტრალური ღერძი, რომელიც ინარჩუნებს თავის თავდაპირველ სიგრძეს. K-კოეფიციენტი ამ ღერძს სისქის ნაწილად განსაზღვრავს, როგორც წესი, დაახლოებით 0.3-დან 0.5-მდე, ხოლო მოხრის შემწეობა მას იყენებს იმის გამოსათვლელად, თუ რამდენ ბრტყელ მასალას მოიხმარს თითოეული მოსახვევი.
პრაქტიკული რიცხვები, რომლებიც ამ მათემატიკიდან მიიღება:
• მოხრის დასაშვები ნორმა განსაზღვრავს განვითარებულ ბრტყელ სიგრძეს, ამიტომ ჭრის პროგრამა მასზეა დამოკიდებული, სანამ მუხრუჭი დეტალს შეეხება.
• ბზარების თავიდან ასაცილებლად, რბილი ფოლადისთვის შიდა მოხრის მინიმალური რადიუსი დაახლოებით ერთი მასალის სისქის ტოლია.
• შტამპის გახსნის სიგანე, როგორც წესი, მასალის სისქის 8-12-ჯერ მეტია და შტამპის გაფართოება საჭირო ტონას ამცირებს.
დამუშავებული ტონაჟის მაგალითი ამ ურთიერთობას კონკრეტულს ხდის. 2 მმ რბილი ფოლადის 16 მმ-იან V შტამპზე მოხრას დაახლოებით 22 ტონა სჭირდება მოსახვევის სიგრძის თითო მეტრზე, ამიტომ 1.2 მეტრიან ფლანგს დაახლოებით 27 ტონა სჭირდება. 24 მმ შტამპზე 3 მმ-ზე გადასვლის შემთხვევაში, მოთხოვნა მეტრზე 33 ტონას მიაღწევს. დასამახსოვრებელი ნიმუში: ტონაჟი სისქის კვადრატთან ერთად იზრდება, რის გამოც 2 მმ-იანი სამუშაოსთვის განკუთვნილი მანქანა შემთხვევით ვერ ახერხებს 6 მმ-იანი ფირფიტის დამუშავებას.
მანქანის ჩარჩოზე დაბეჭდილი ტონაჟის დიაგრამები ზუსტად ამ მათემატიკურ გამოთვლებს აკოდირებს თითოეული სტანდარტული შტამპის გახსნისთვის და გამოცდილი ოპერატორები მათ მეხსიერებით კი არა, ჩვევით ამოწმებენ. დიაგრამა ასევე ავლენს გაქცევის გზას, როდესაც სამუშაო მანქანას აჭარბებს: შტამპის გაფართოება მნიშვნელოვნად ამცირებს საჭირო ტონას, შიდა რადიუსის უფრო დიდი ნაწილისა და მინიმალური ფლანგის უფრო ფართო ნაწილის ხარჯზე. მისაღებია თუ არა ეს გაცვლა ნახაზზე, სწორედ ამიტომ ტონაჟის შესახებ საუბარი ყოველთვის ნაწილის დაბეჭდვაზე მთავრდება.
როგორ იქცევიან საერთო მასალები
რბილი ფოლადი
რბილი ფოლადი ტონაჟის დიაგრამებში საბაზისო ნიშნულია: ერთი ან ორი გრადუსის პროგნოზირებადი უკუქცევა, მჭიდრო რადიუსებისადმი ლმობიერი და ფურცლიდან ფურცელამდე თანმიმდევრული. ფოლადის წარმოების აპლიკაციები მოხრეთ დრამის გარეშე, როდესაც ბლანკი სუფთაა და ბოჭკოების მიმართულება დაცულია.
უჟანგავი ფოლადი
უჟანგავი ფოლადის თანაბარი სისქის შემთხვევაში, რბილი ფოლადისგან განსხვავებით, დაახლოებით 50 პროცენტით მეტი ტონაჟია საჭირო და უფრო ძლიერად ბრუნდება, ხშირად 2-3 გრადუსით. ის ასევე ფორმირებისას მაგრდება, ამიტომ ერთსა და იმავე ადგილას ორჯერ მოხრის მცდელობისას, ბზარის გაჩენის რისკი არსებობს. პირველივე ცდაზე სწორად დაპროგრამეთ გადახრა. დასრულებისთვის კრიტიკულად მნიშვნელოვან უჟანგავ ფოლადის კონსტრუქციაზე, დამცავ აპკს და გაპრიალებულ შტამპებს თავისი ფასი აქვთ, რადგან რბილი ფოლადისგან ამოჭრილი შტამპის კვალი დამუშავებულ ზედაპირზე მუდმივ ნაწიბურებად იქცევა.
ალუმინის
ალუმინი ნაკლები ძალით ყალიბდება, მაგრამ მჭიდრო რადიუსებს ებრძვის, განსაკუთრებით უფრო მკაცრ პირობებში, სადაც სისქის 1.5-ჯერ ნაკლები რადიუსი ხელს უწყობს ბზარების წარმოქმნას მოხრის ხაზის გასწვრივ. სპრინგბექი უფრო დიდი ზომისაა, ვიდრე რბილი ფოლადი, დაბალი ძალის მიუხედავად. შენადნობები, რომლებიც გავრცელებულია... ალუმინის წარმოების აპლიკაციები თითოეულს თავისი მინიმალური რადიუსი აქვს და რბილი ხასიათის მქონეები გაცილებით უფრო მიმტევებლად იქცევიან, ვიდრე სტრუქტურული.
მოხრის გავრცელებული დეფექტები და მათი გამომწვევი მიზეზები
⦿ მოხრის ხაზის გასწვრივ ბზარები: მასალისთვის რადიუსი ძალიან მჭიდროა ან მოხრა მარცვლების მიმართულების პარალელურადაა განლაგებული.
⦿ პარტიის გასწვრივ კუთხეების შეუსაბამობა: ფურცლებს შორის მასალის სისქის ვარიაცია და არა მანქანის შეცდომა.
⦿ გრძელ მოსახვევებში არასაკმარისად ჩამოყალიბებული ცენტრი: ღერძის გადახრა გვირგვინის კომპენსაციის გარეშე.
⦿ ხილულ ზედაპირებზე შტამპის კვალი: გაცვეთილი ხელსაწყოები ან დამცავი ფირის ნაკლებობა დასრულებისთვის კრიტიკულ ნაწილებზე.
⦿ ფლანგები ზომებს სცილდება: მოხრის შემწეობა გამოითვალა არასწორი K-ფაქტორით, ამიტომ ცარიელი ნაწილი არასწორად განვითარებულ სიგრძეზე იქნა მოჭრილი.
სამუშაო პროცესის საკონტროლო სია პირველ მოსახვევამდე
☑ დაადასტურეთ, რომ განვითარებული ბრტყელი სიგრძე გამოითვალა თქვენი მასალის რეალურად ასახული K-კოეფიციენტით.
☑ ყველა ნახვრეტი და ჩაღრმავება გაჭერით ფურცლის ბრტყელ მდგომარეობაში, კრიტიკული ნახვრეტების სისქე მოხრის ხაზებიდან მინიმუმ 2.5-ჯერ მეტი უნდა იყოს.
☑ მოხრილი ნაწილების მიმართულება მიმართეთ მარცვლების მიმართულებით, სადაც ნაწილი ამის საშუალებას იძლევა.
☑ დარწმუნდით, რომ შტამპის ღიობის სისქე 8-დან 12-ჯერ მეტია და ტონაჟი დანადგარისთვის კომფორტულ დიაპაზონშია.
☑ პარტიის განთავსებამდე გაუშვით ერთი პირველი ნივთი და გაზომეთ კუთხე და ფლანგის სიგრძე.
დაიწყეთ სამუშაო პროცესი ჭრის მაგიდაზე
ზუსტი მოხრა ზუსტი ბლანკებით იწყება. გამოიკვლიეთ ბოჭკოვანი ლაზერული ჭრის მანქანები, რომლებიც შექმნილია მოხრის ხაზების მიწოდებისთვის და მიიღეთ უფასო შეთავაზება, რომელიც შეესაბამება თქვენს მასალებს, სისქეებსა და დღიური ნაწილების მოცულობას.